-
 Ürüne Genel Bakış Ark Dişli Silindir Kabuğu, halka kalıplı pelet değirmeninin önemli bir ...Ayrıntıları Görüntüle
-
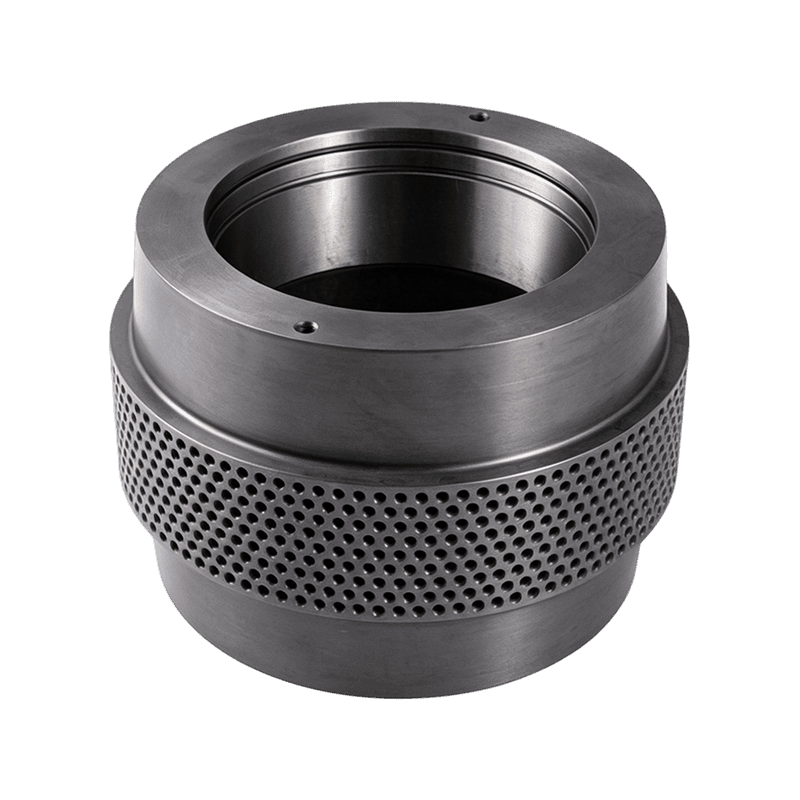
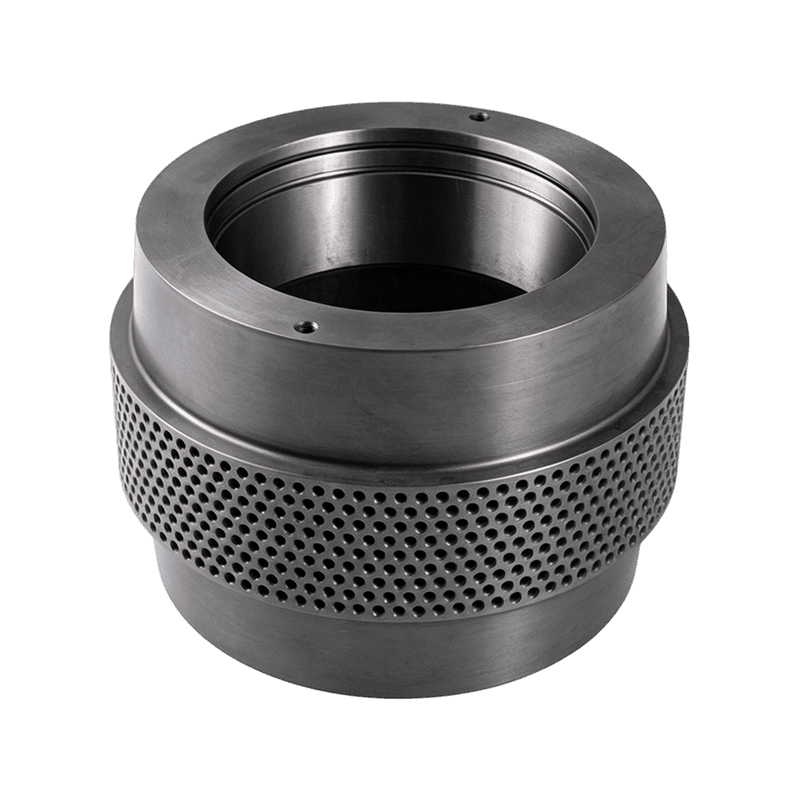 Ürüne Genel Bakış Zorlu peletleme ortamları için en yüksek kalitede 20CrMnTi alaşımlı çel...Ayrıntıları Görüntüle
-
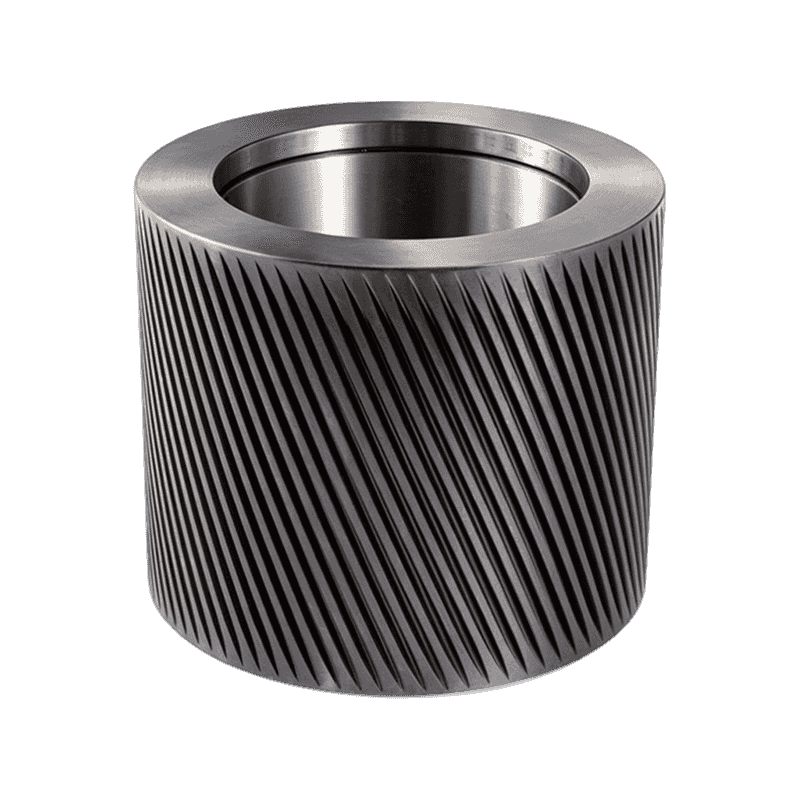
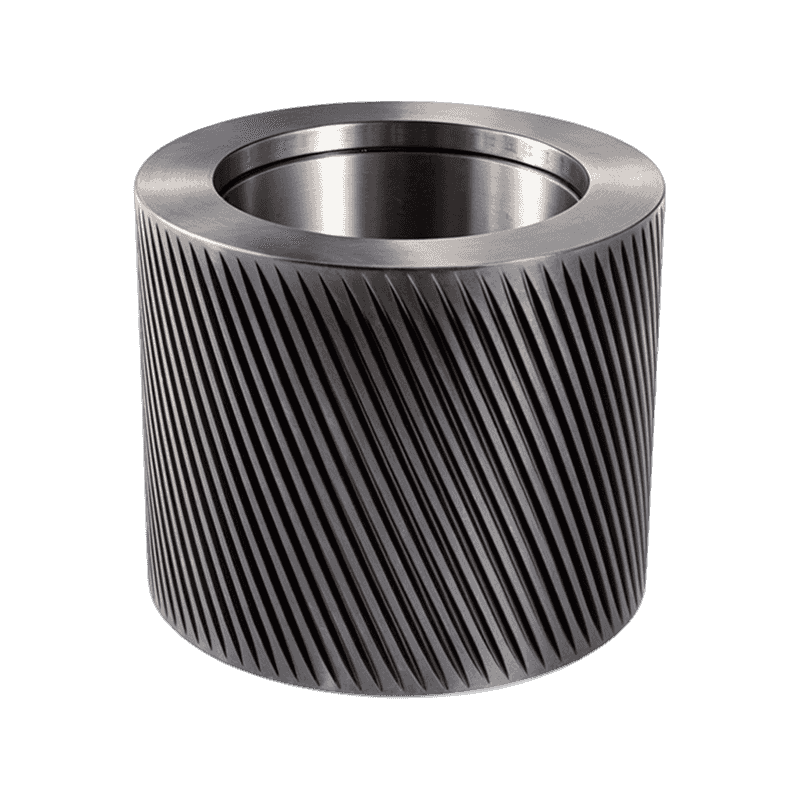 Ürüne Genel Bakış GCr15 veya 100Cr6 rulman çeliğinden üretilen, sürekli endüstriyel prose...Ayrıntıları Görüntüle
-
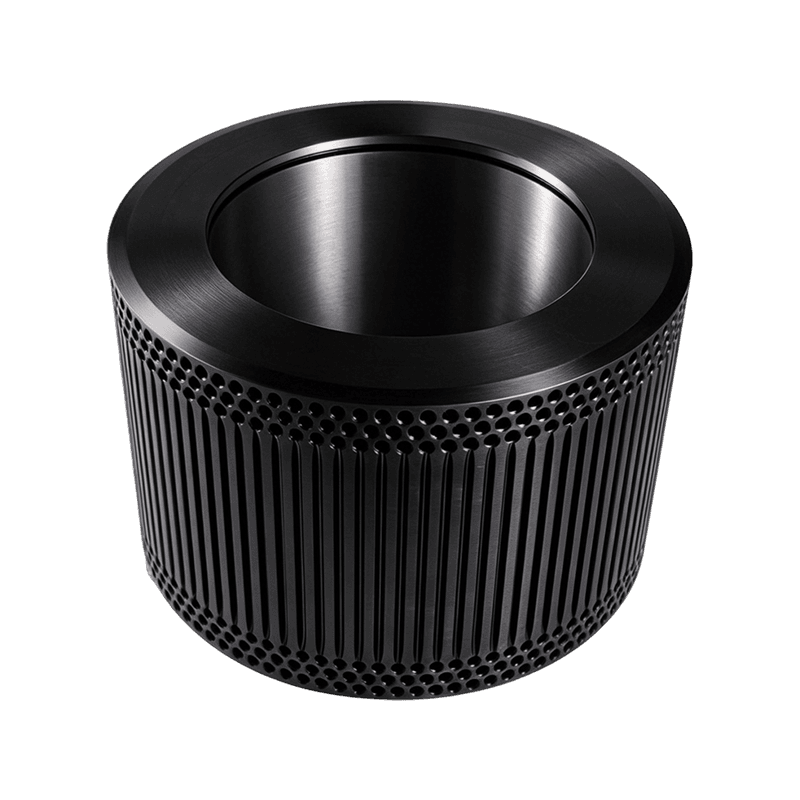
 Ürüne Genel Bakış Yüksek esneklik ve darbe direnci gerektiren pelet makinesi uygulamaları...Ayrıntıları Görüntüle
-
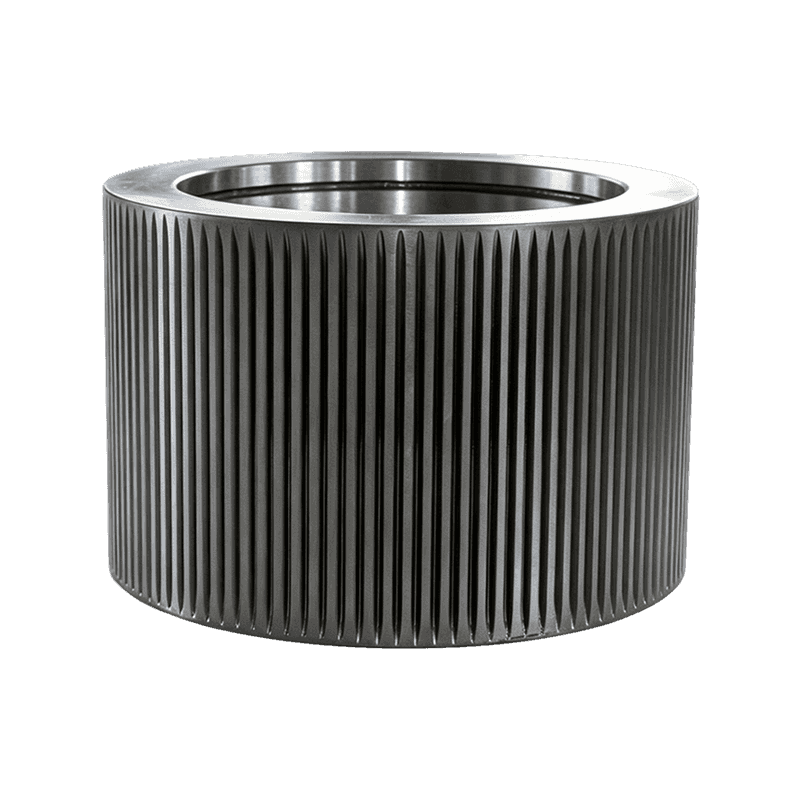
 Ürüne Genel Bakış Çeşitli endüstriyel pelet makinelerinin ana çalışma parçası olarak hizm...Ayrıntıları Görüntüle
-
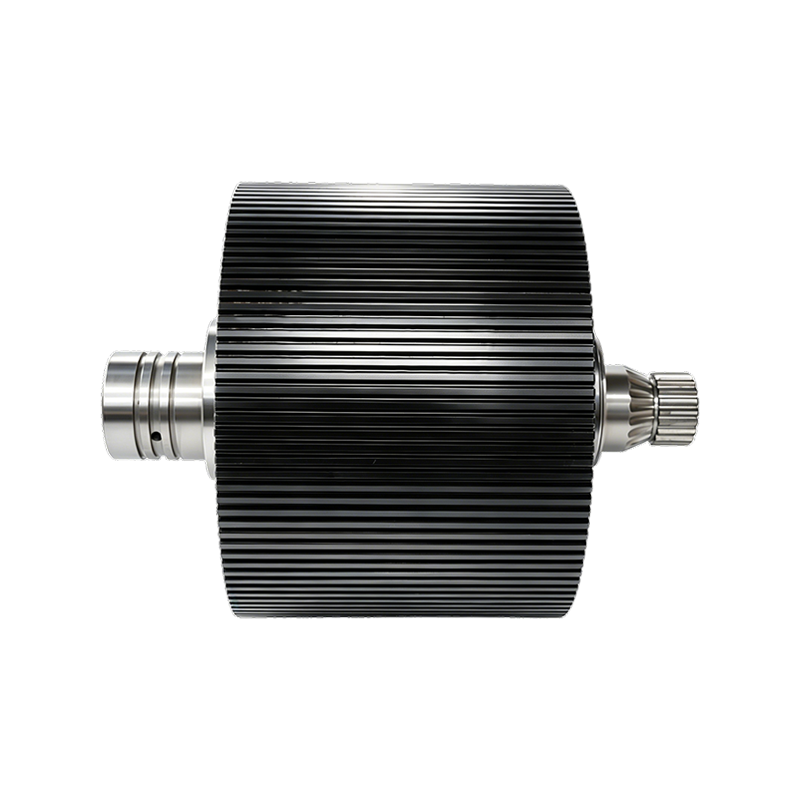
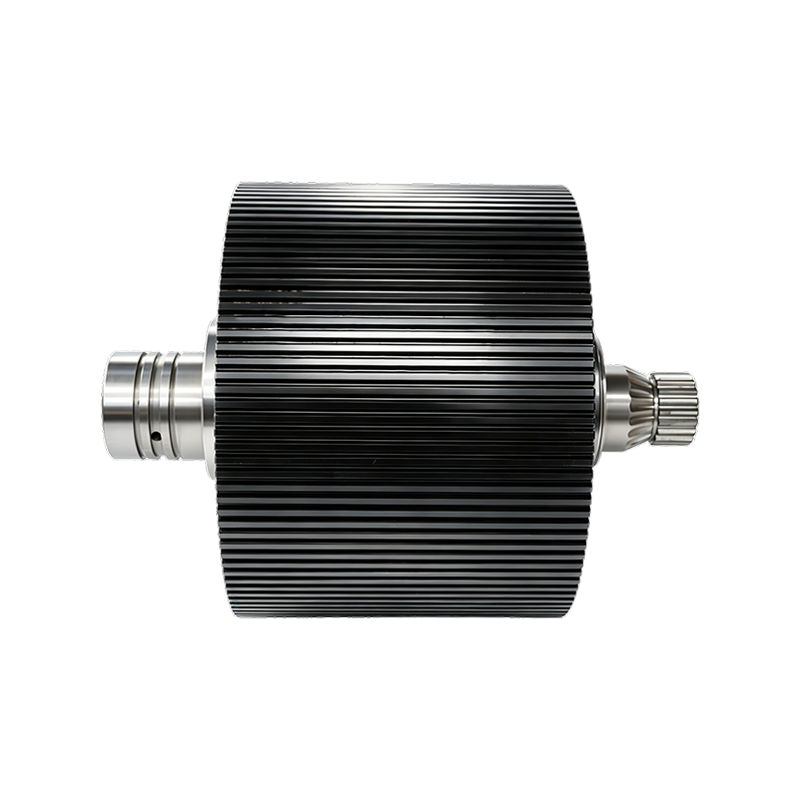
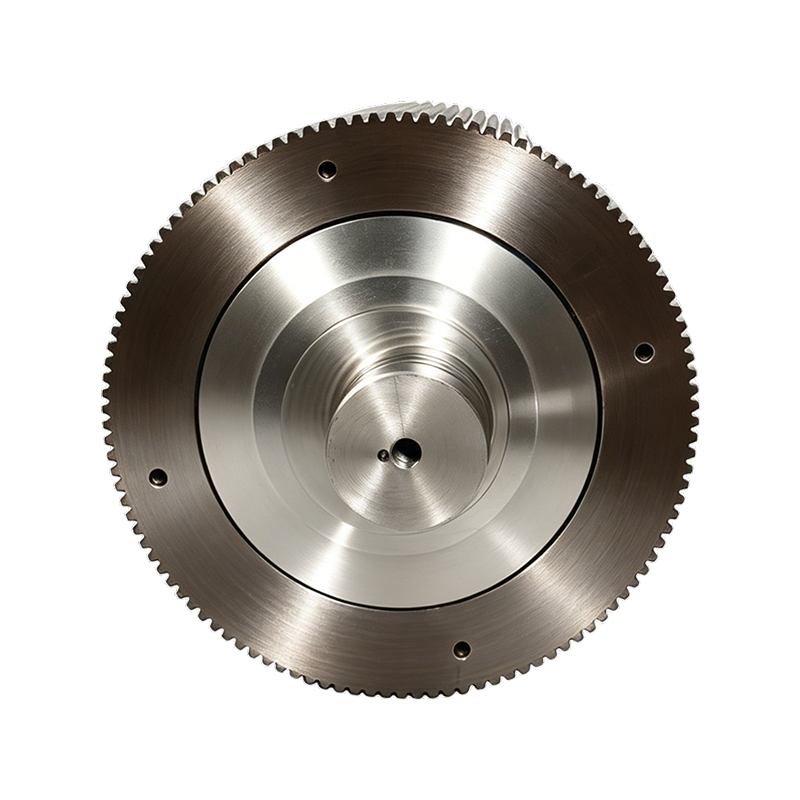
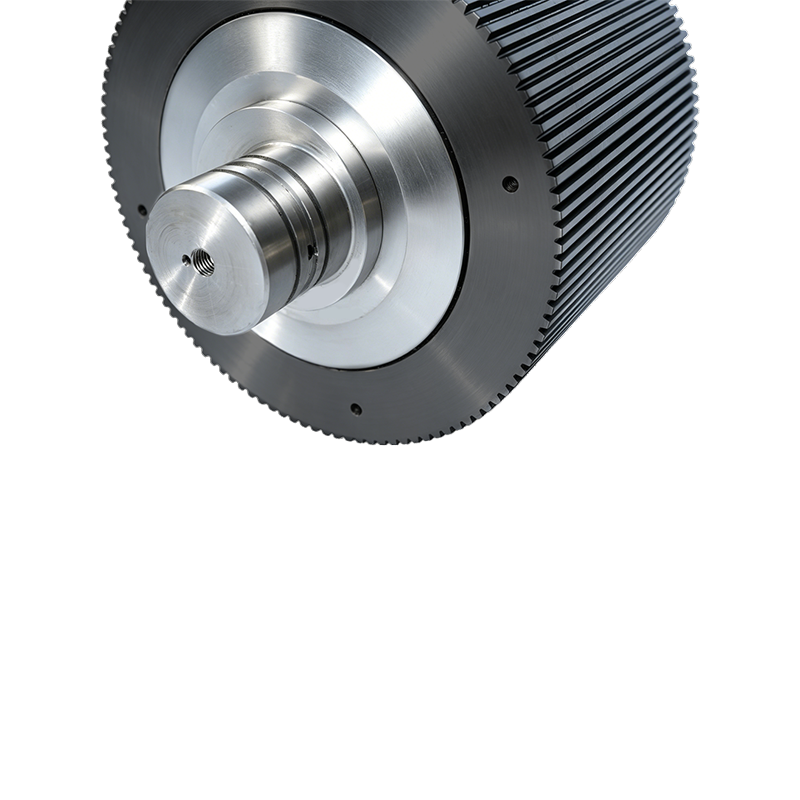
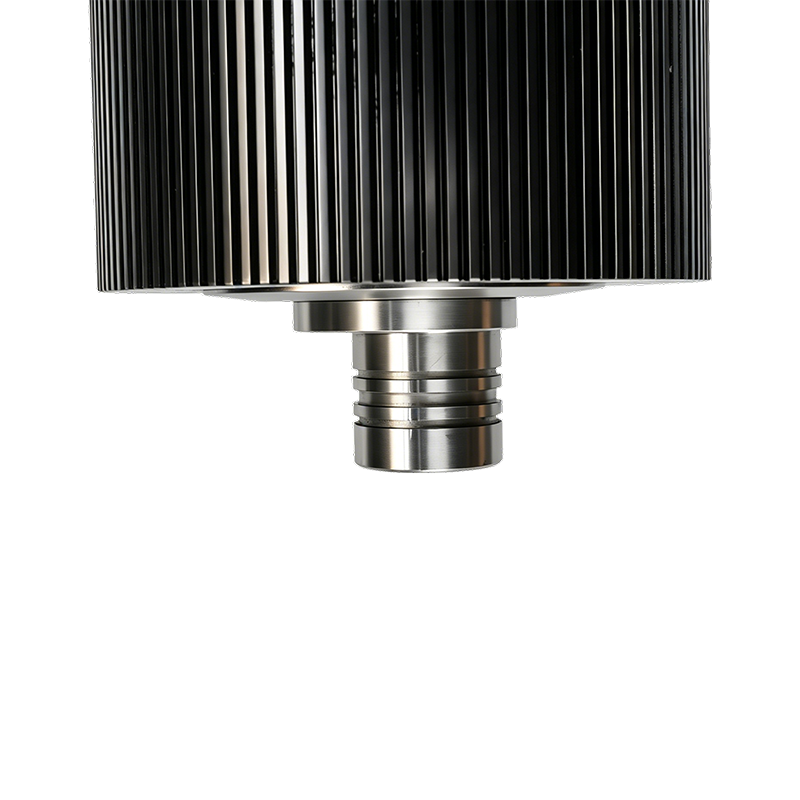
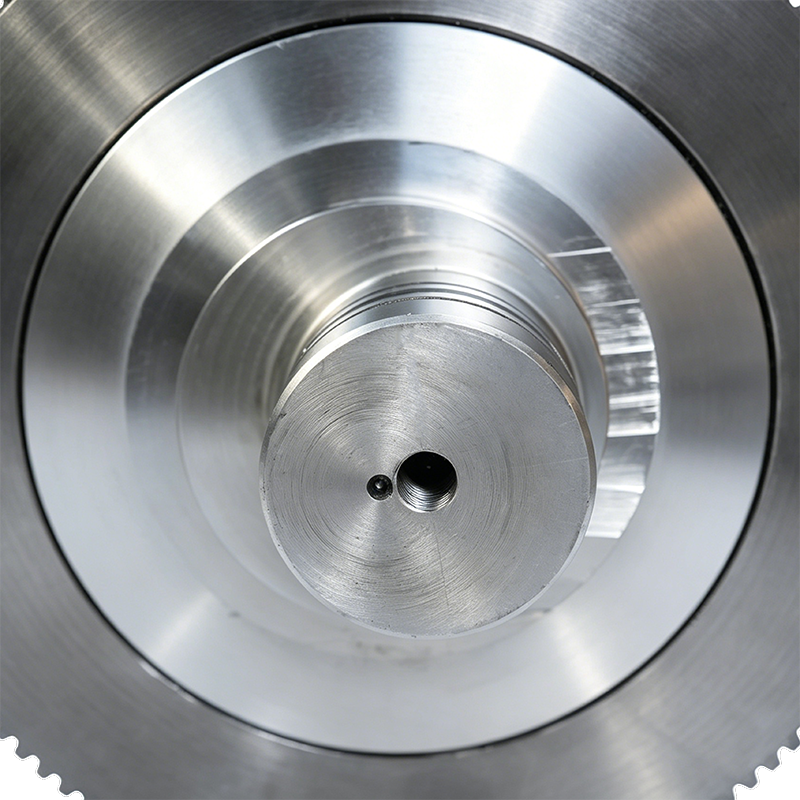
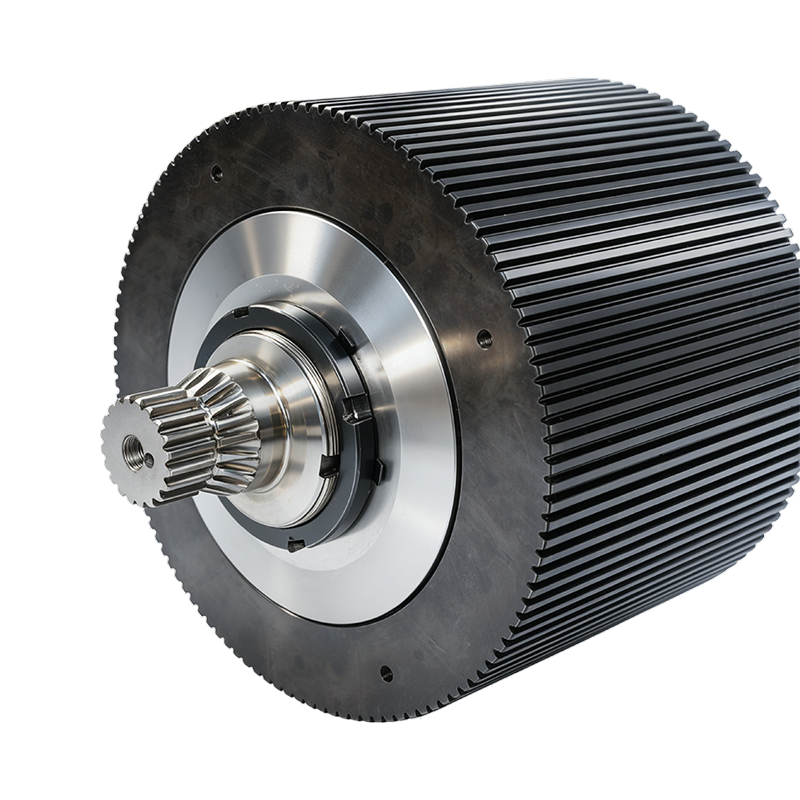
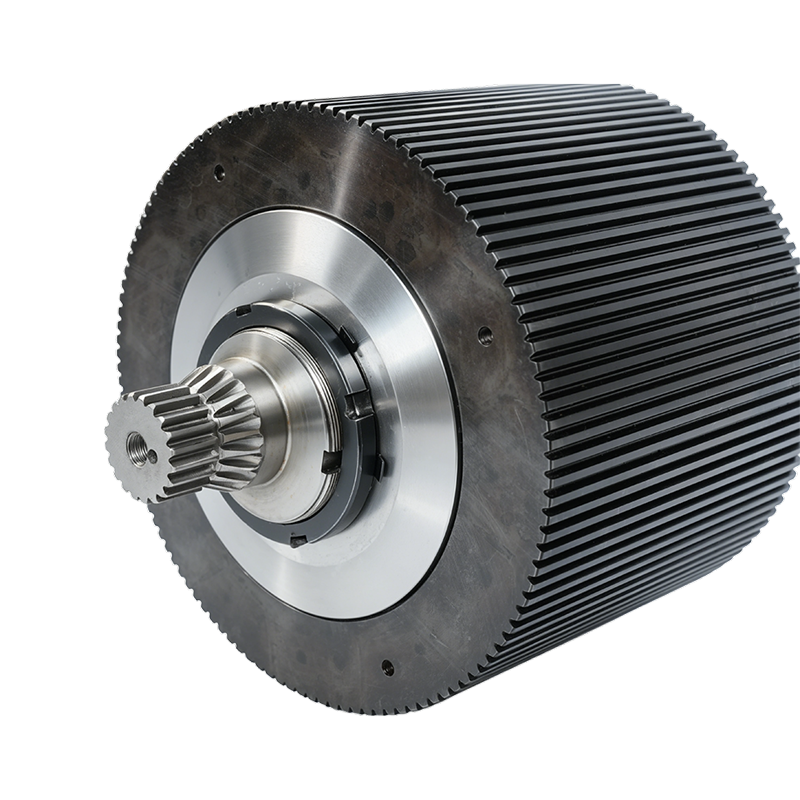
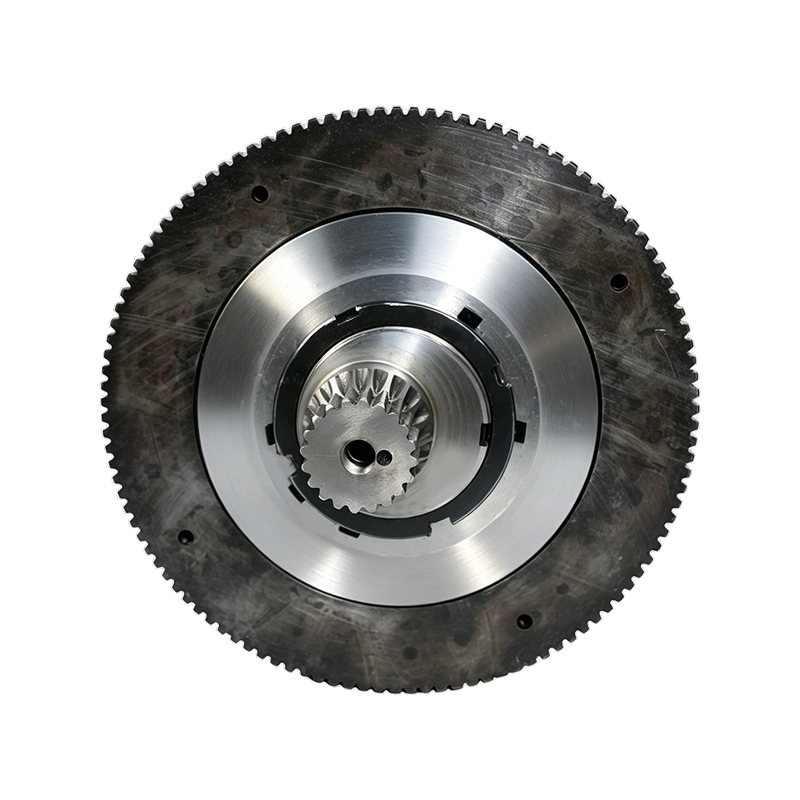
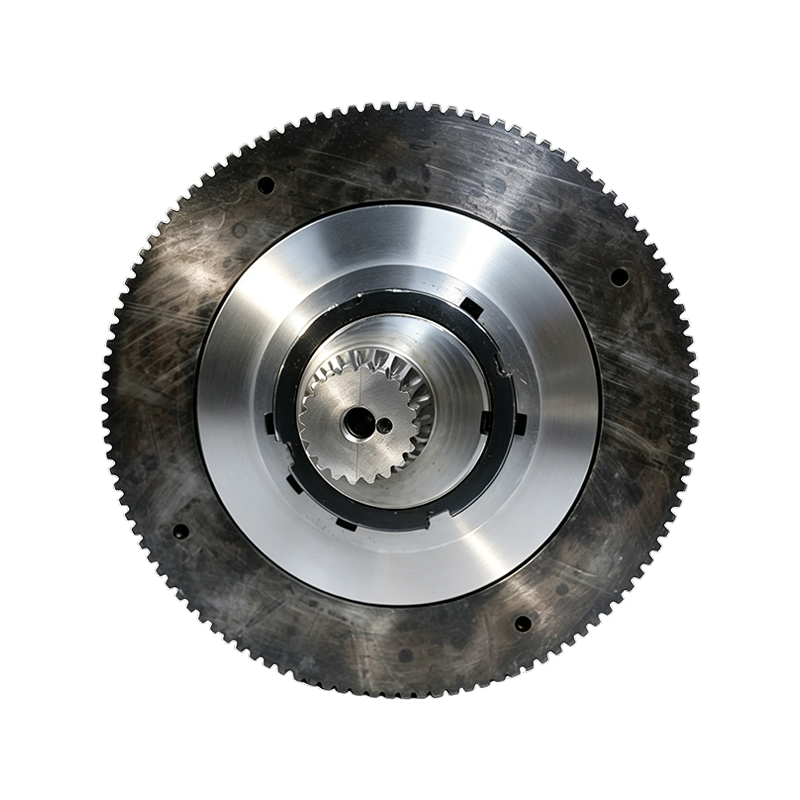
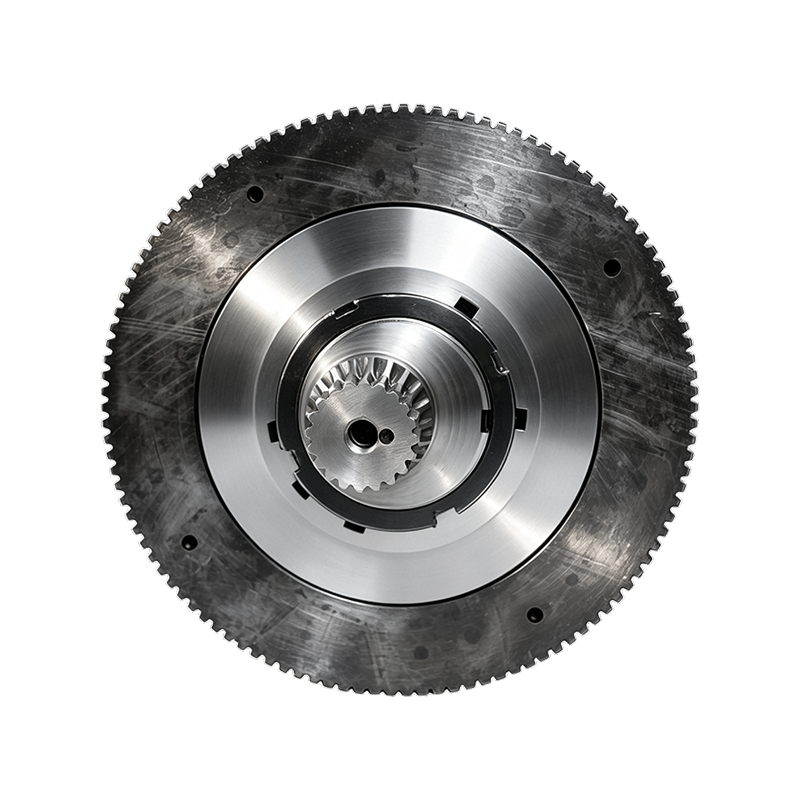
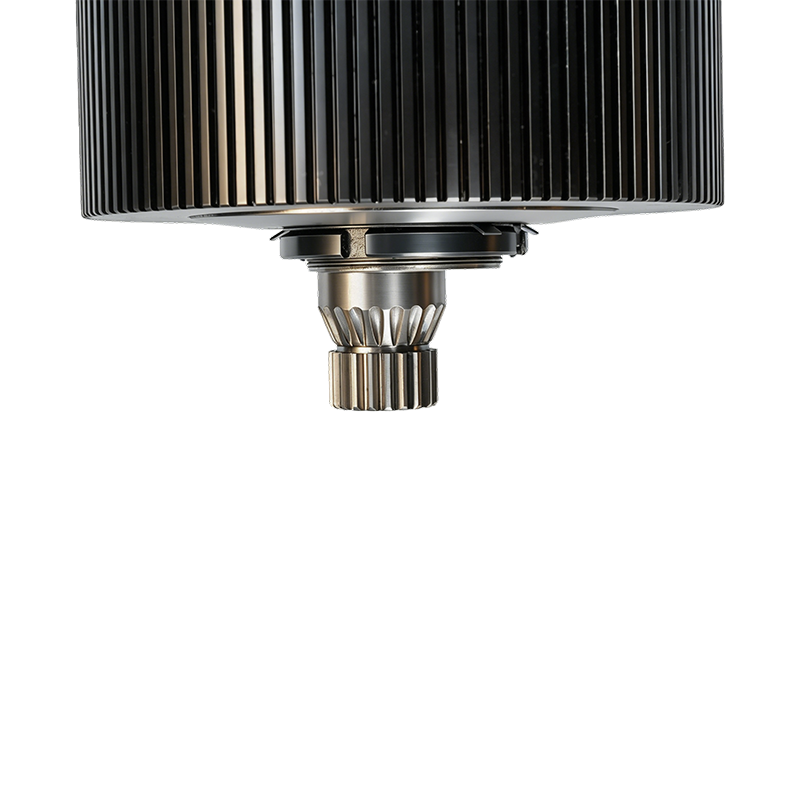
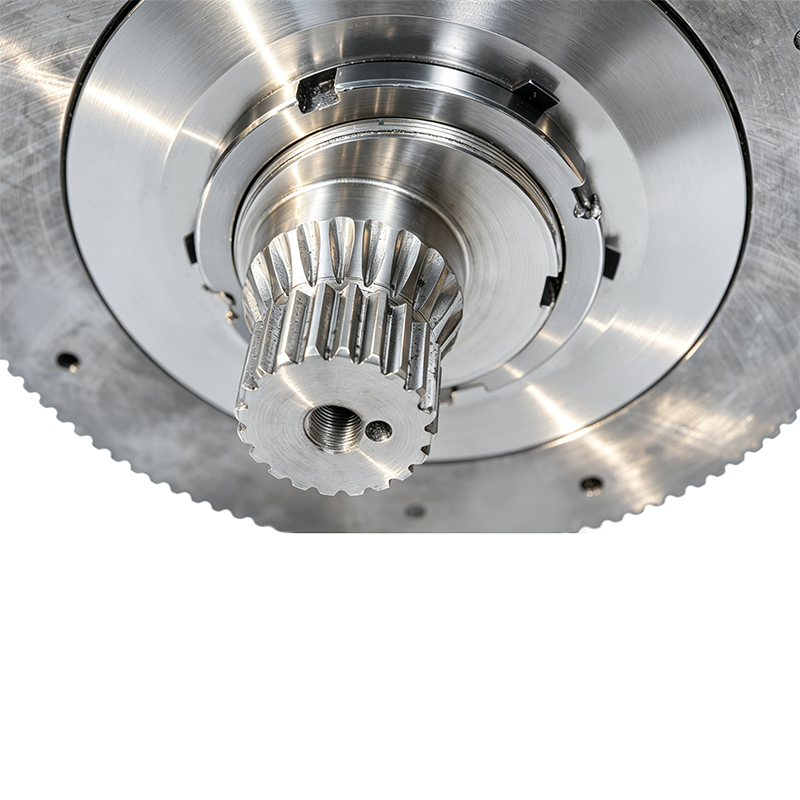
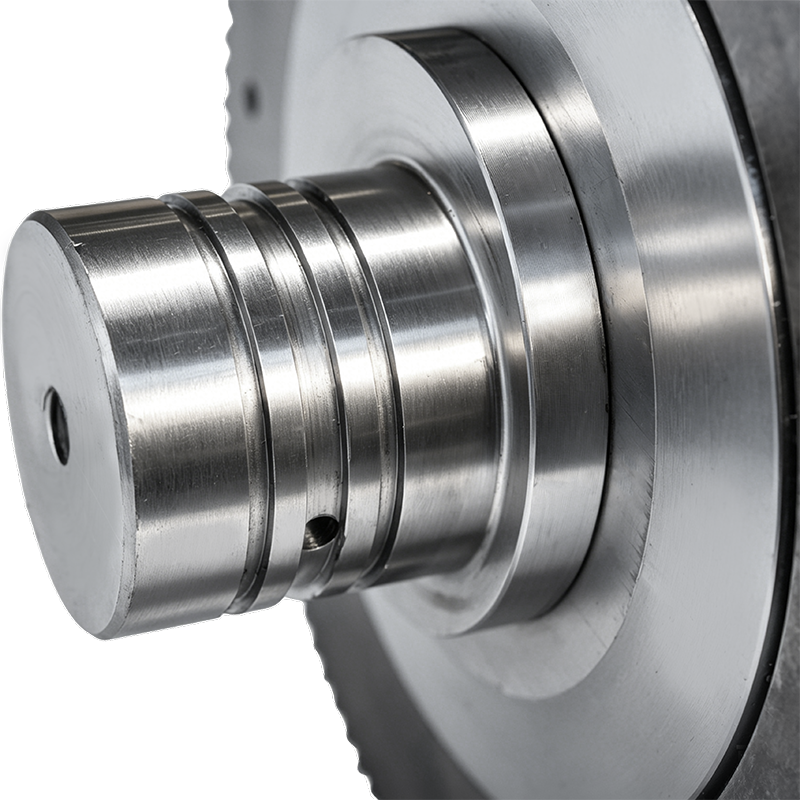 Ürüne Genel Bakış Yüksek Verimli Pelet Değirmeni Silindir Kabuk Düzeneği, halka kalıplı p...Ayrıntıları Görüntüle
-
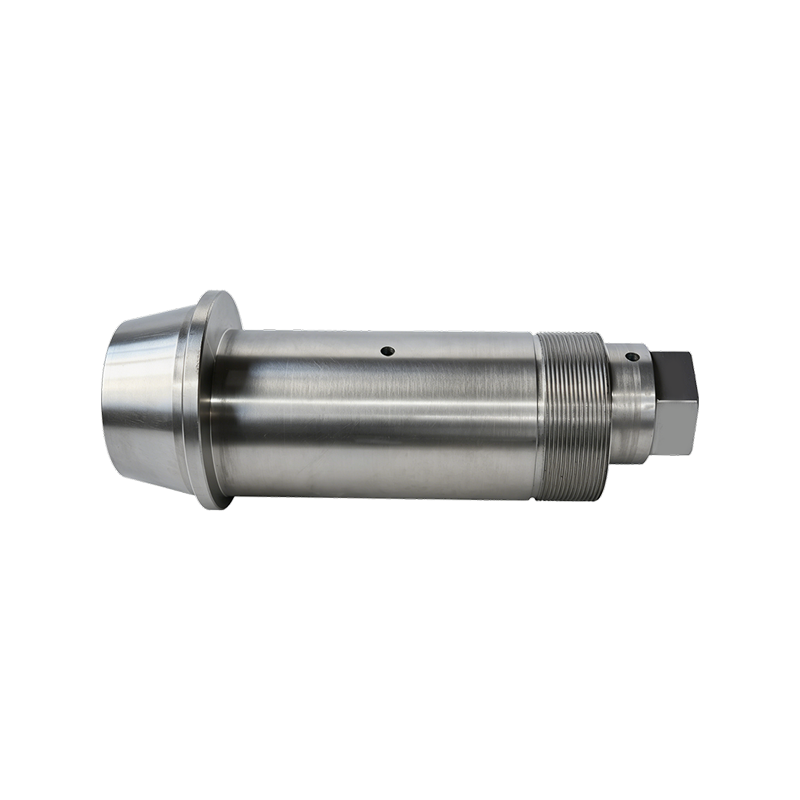
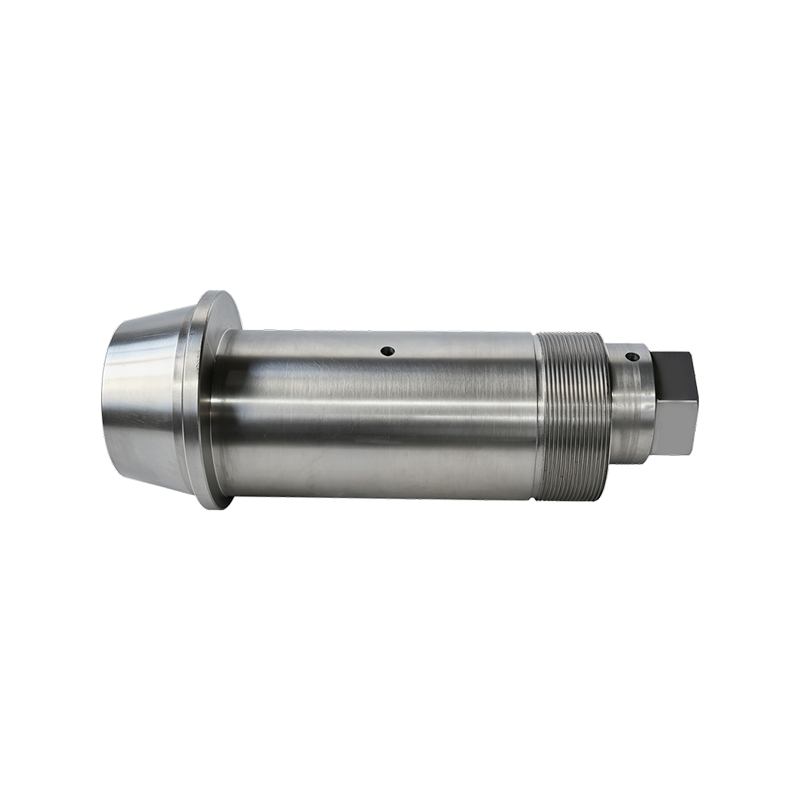
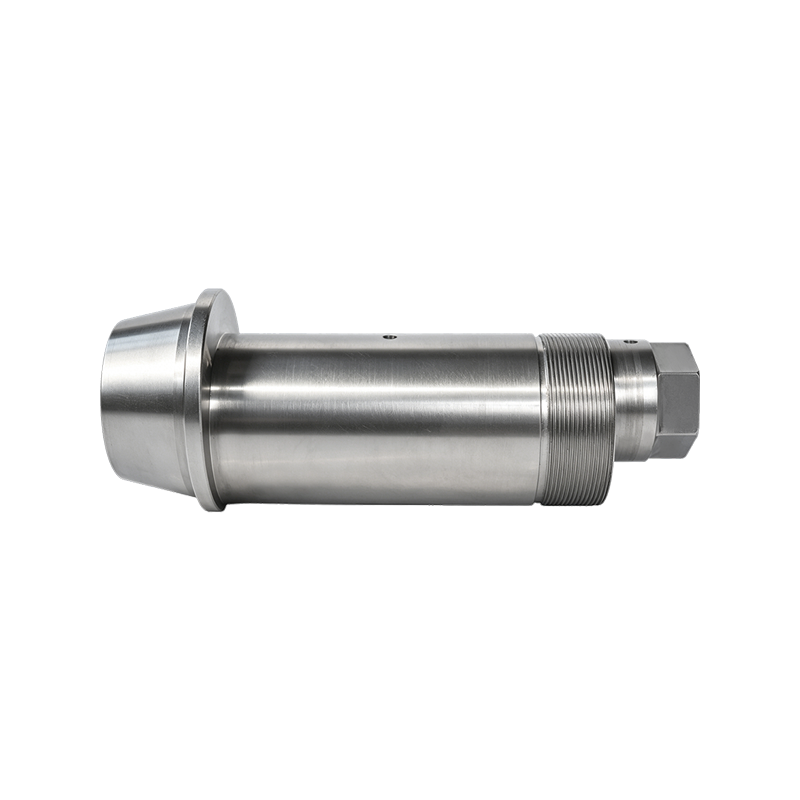 Ürüne Genel Bakış: 42CrMo Eksantrik Şaft, ağır hizmet tipi endüstriyel uygulamalar için t...Ayrıntıları Görüntüle
-
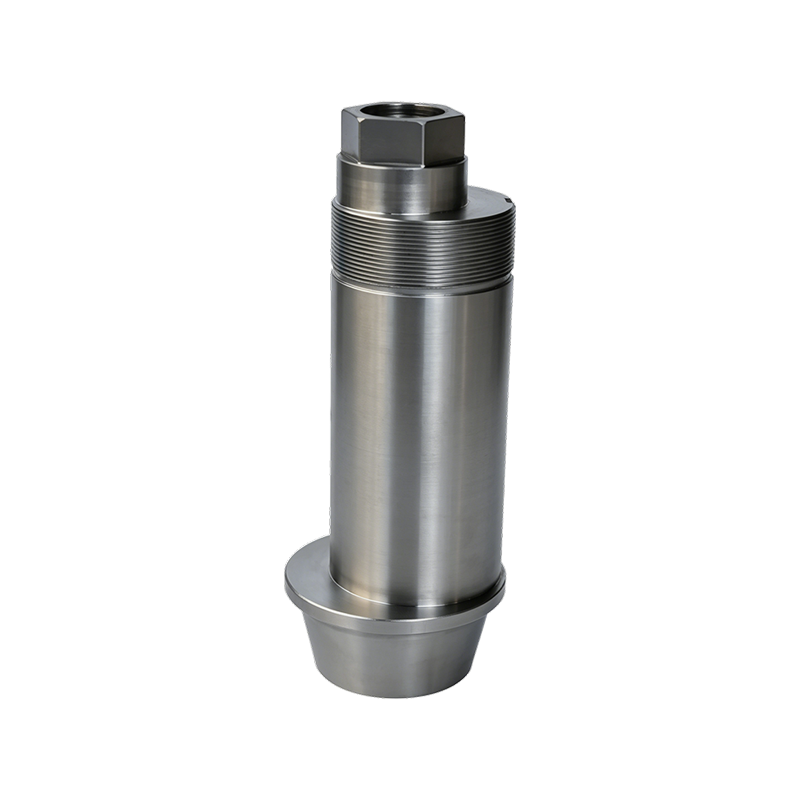
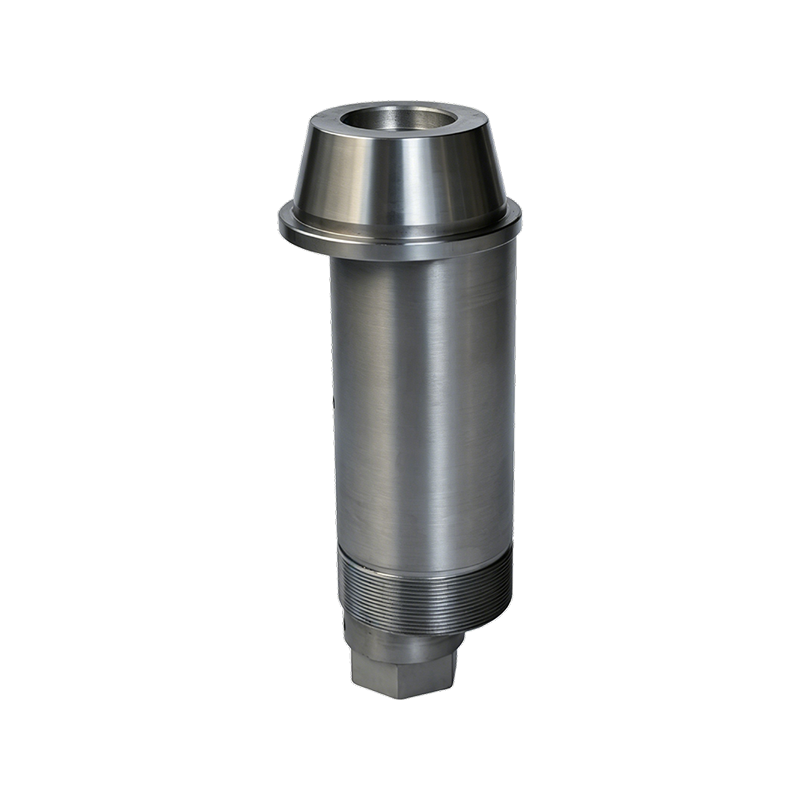
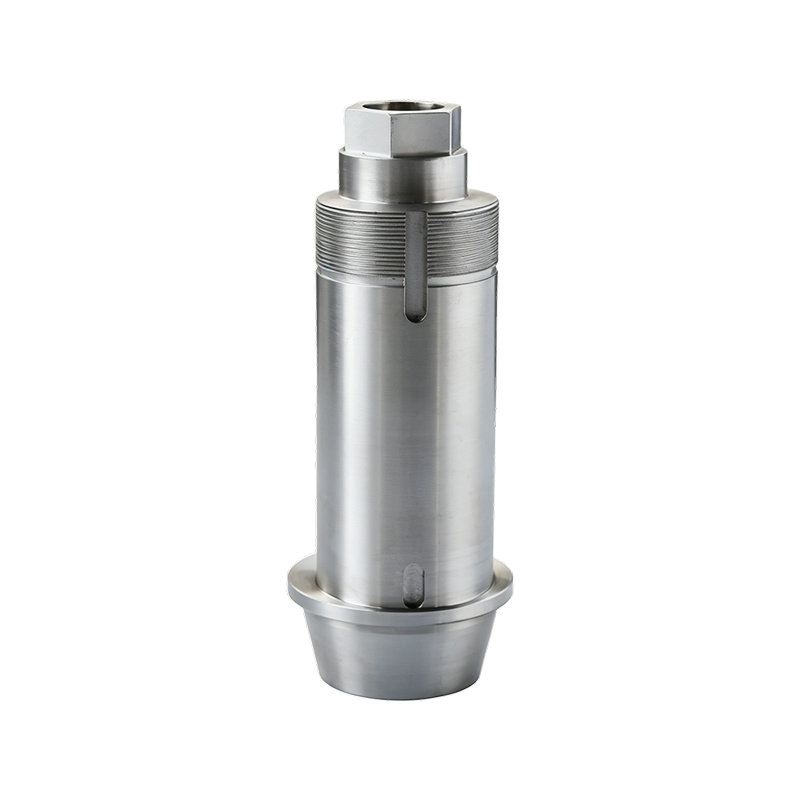
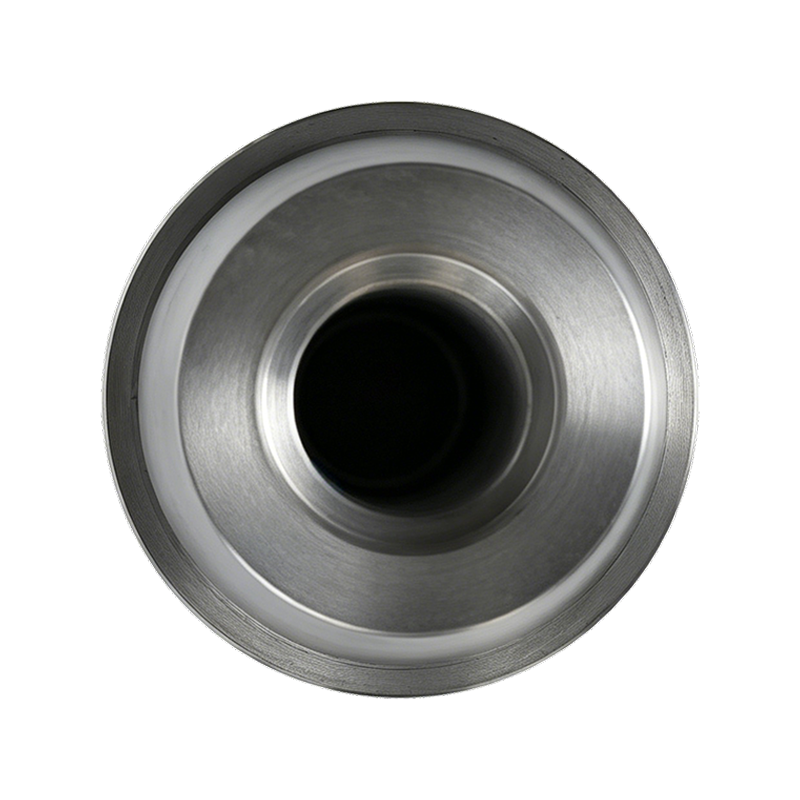
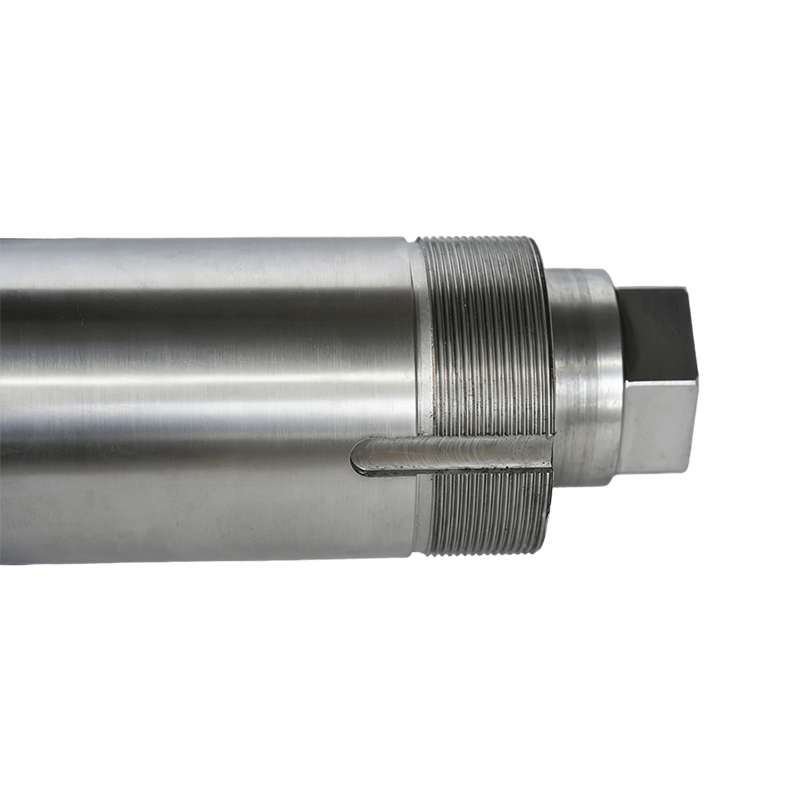
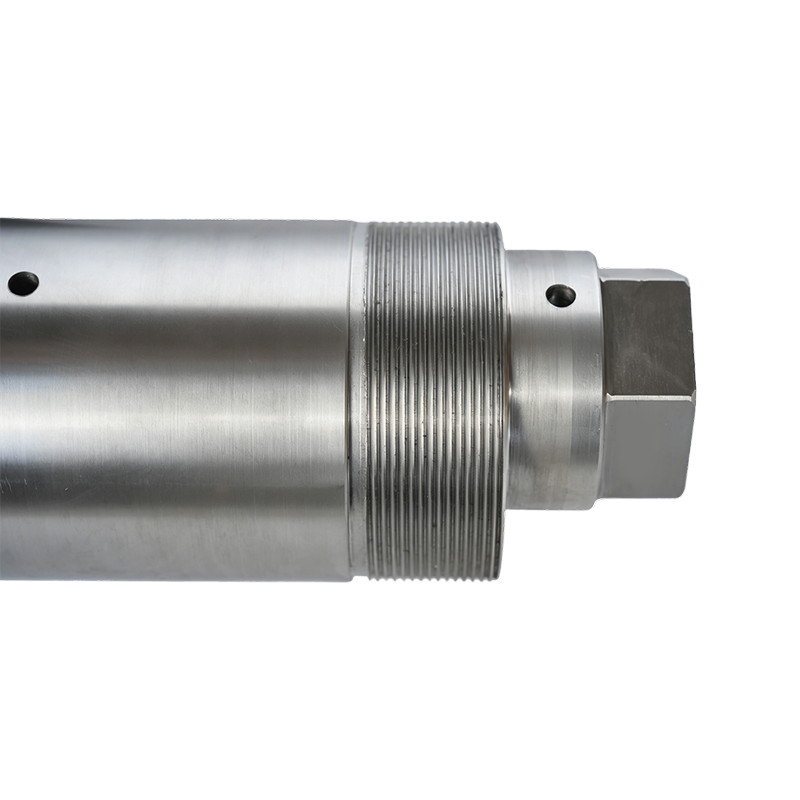
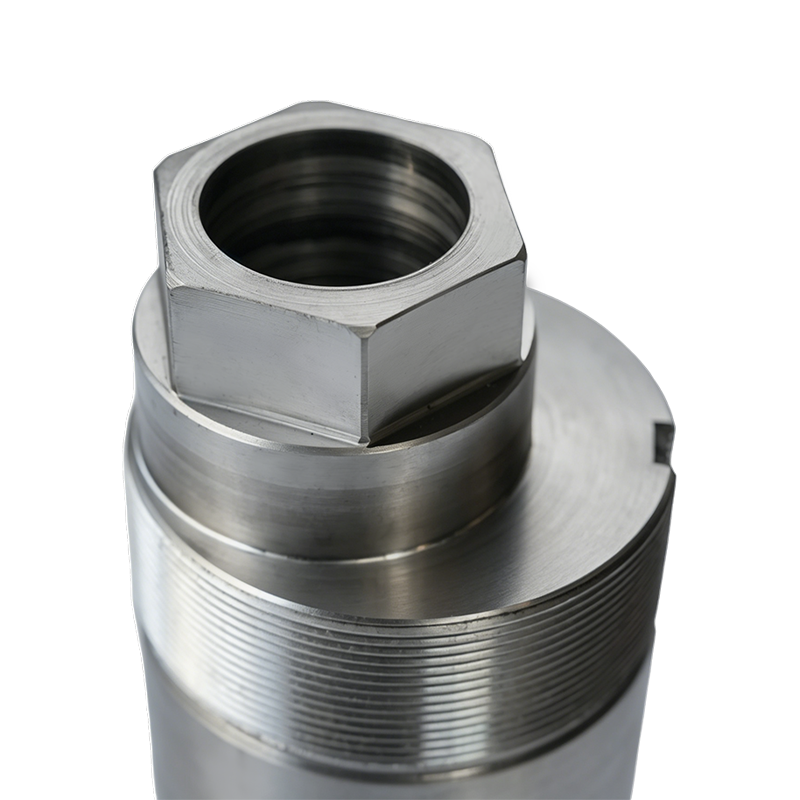
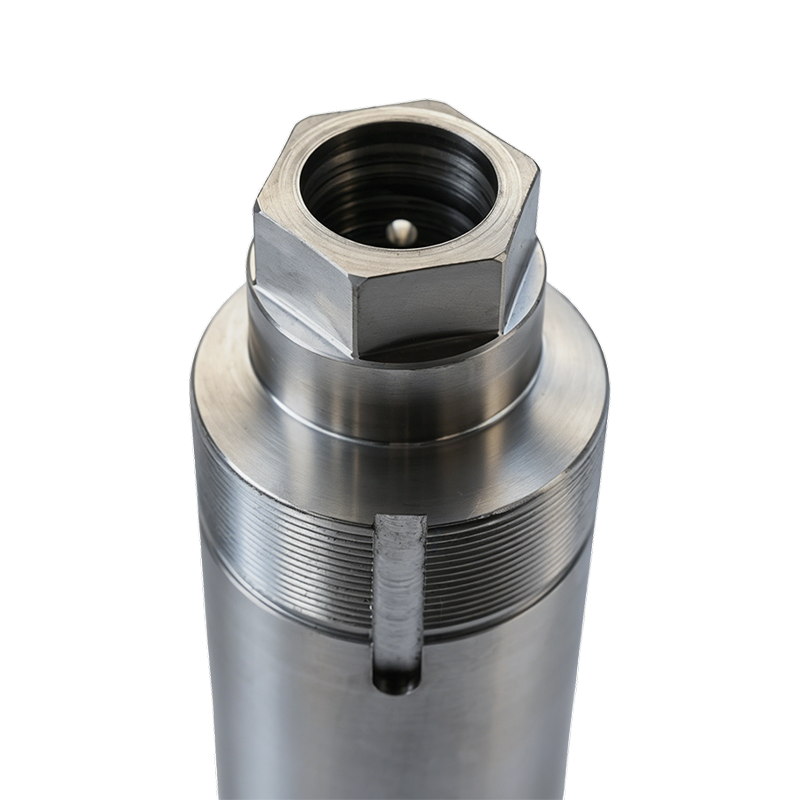
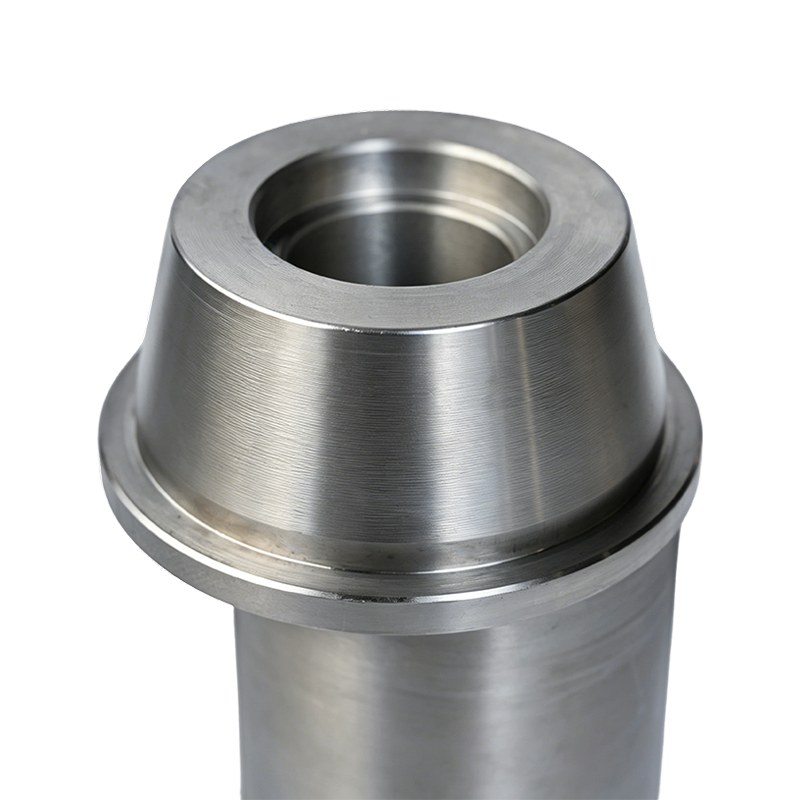 Ürüne Genel Bakış: Bu eksantrik şaft, dönme hareketini doğrusal harekete dönüştürmek veya...Ayrıntıları Görüntüle
-
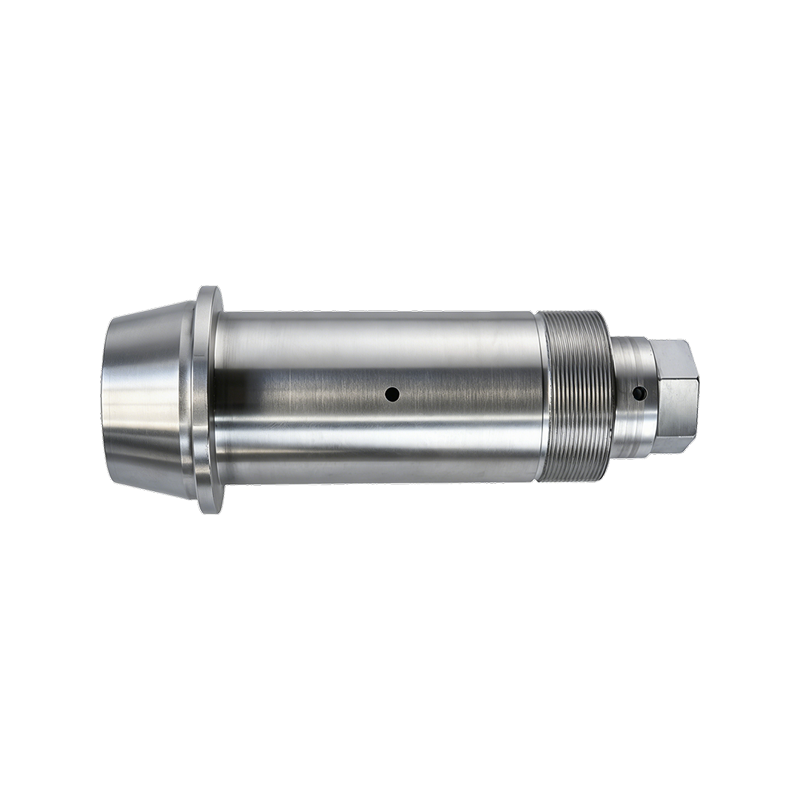
 Ürüne Genel Bakış: 40Cr Eksantrik Şaft, yüksek hacimli endüstriyel üretim için üretilmiş,...Ayrıntıları Görüntüle
-
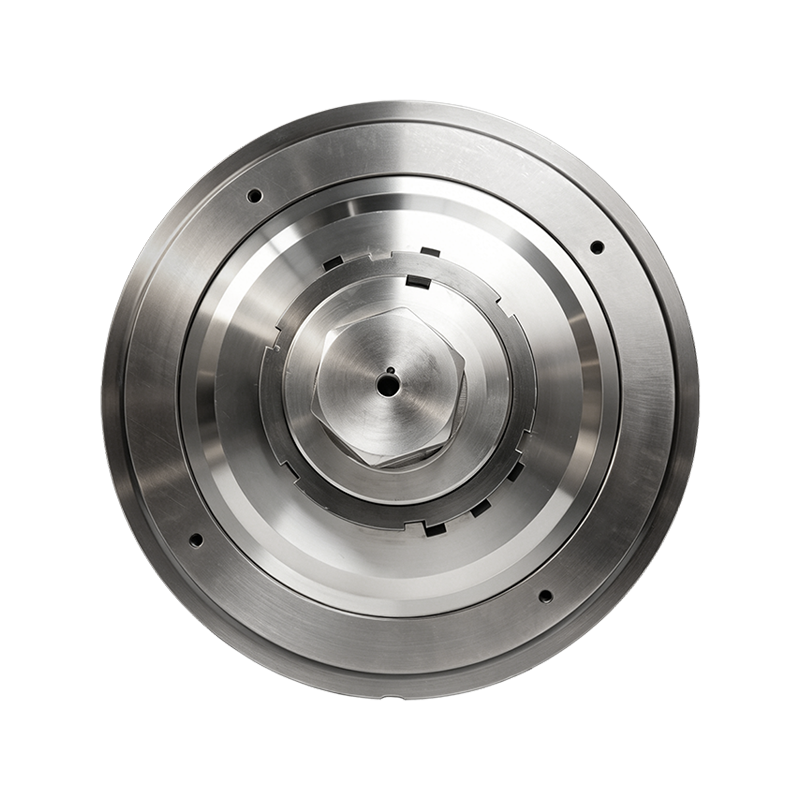
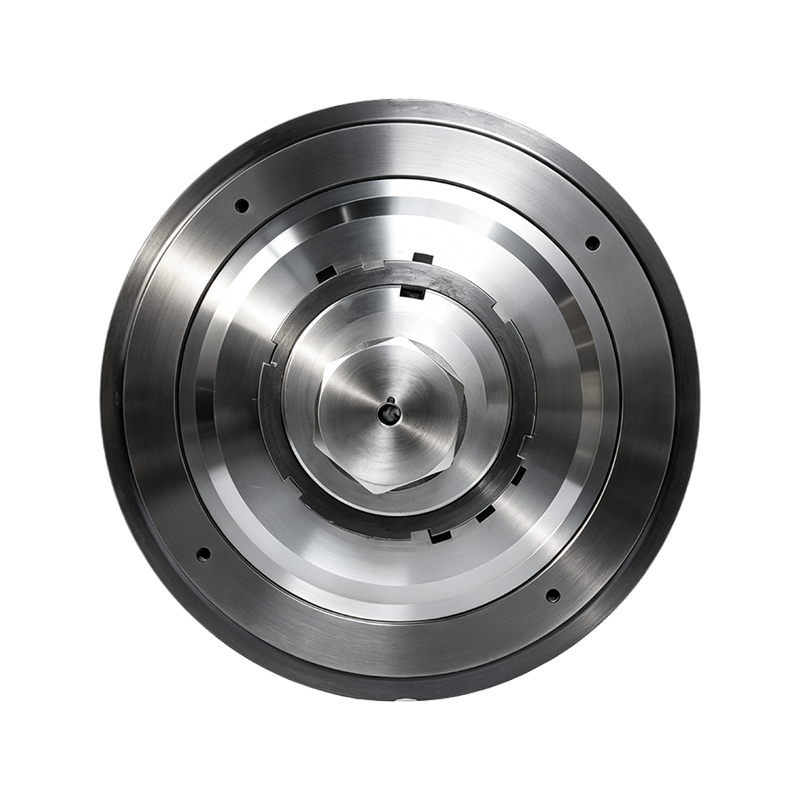
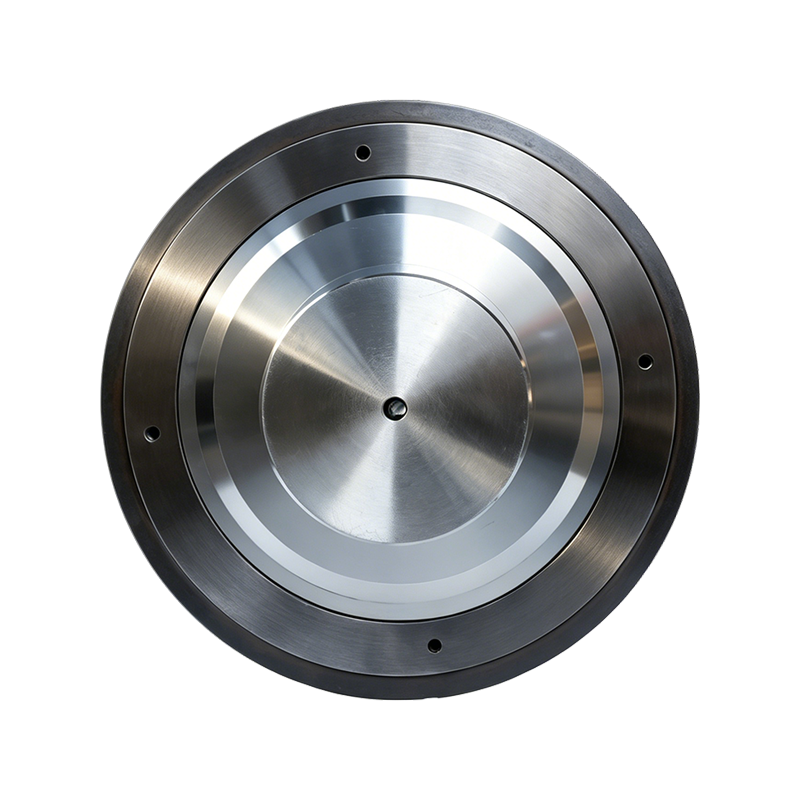
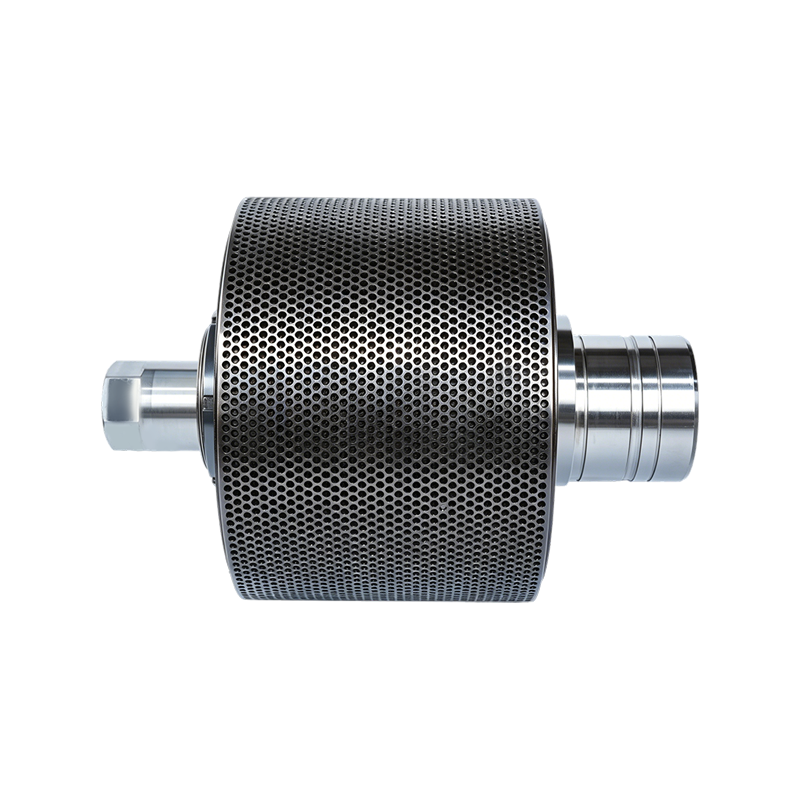
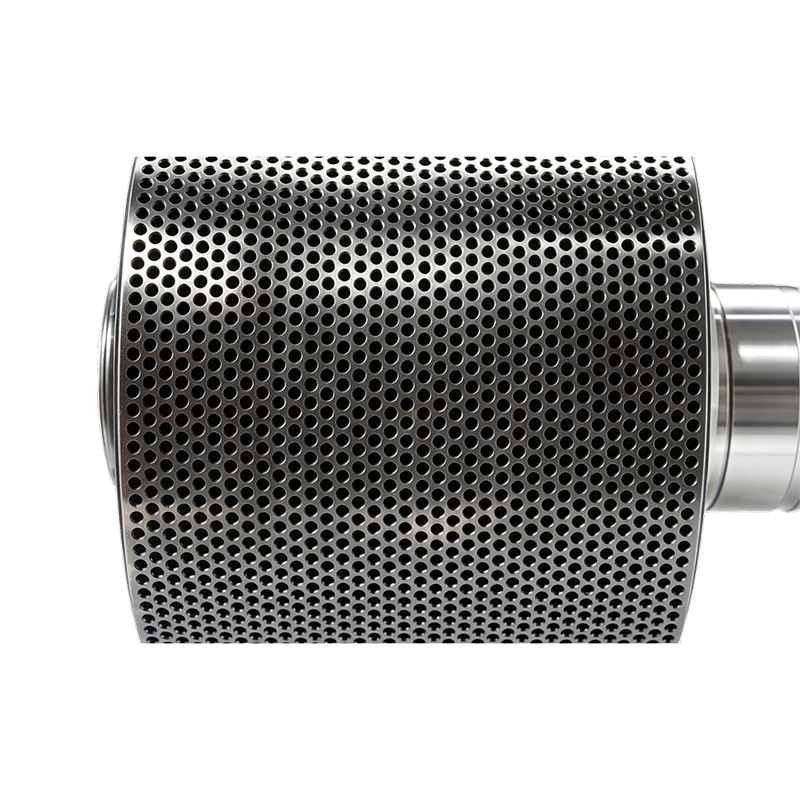
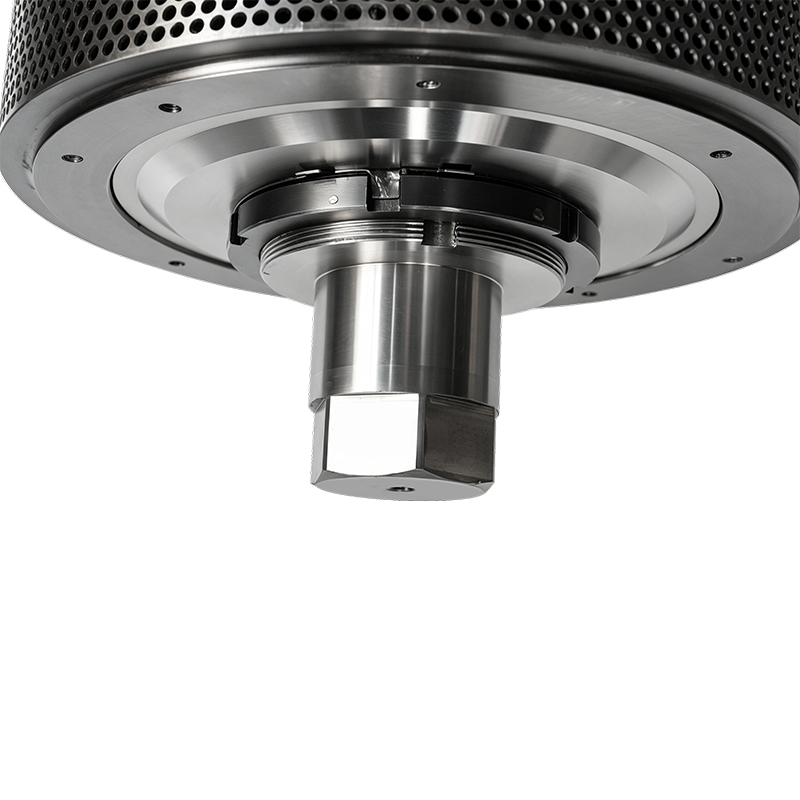
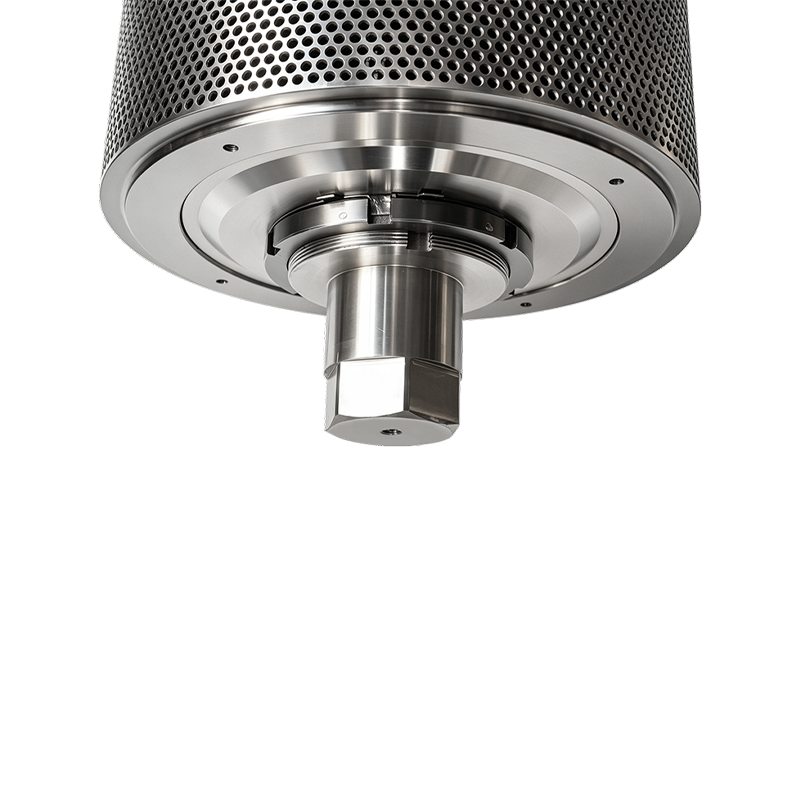
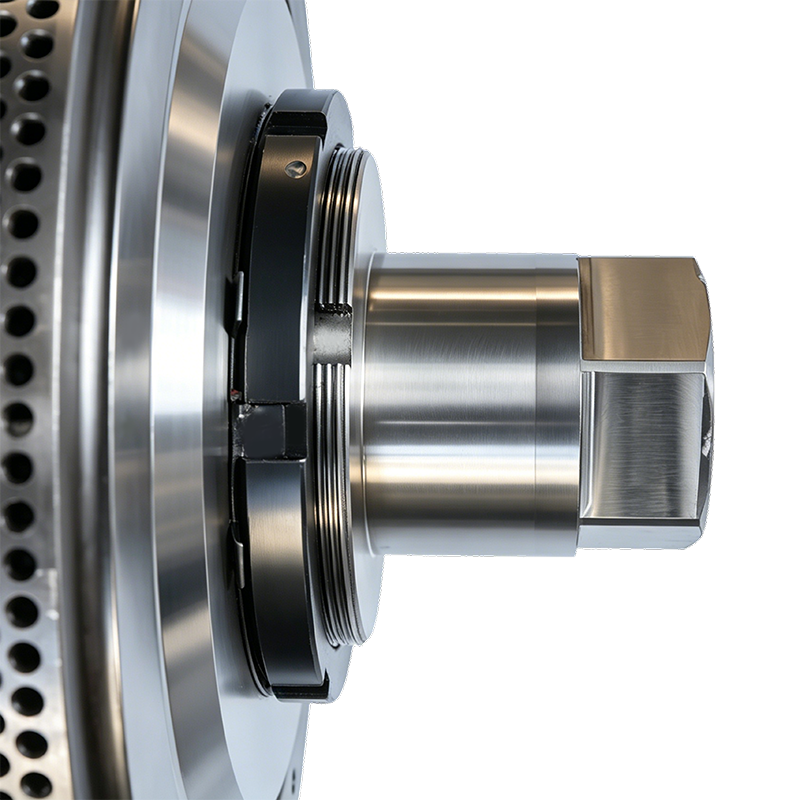
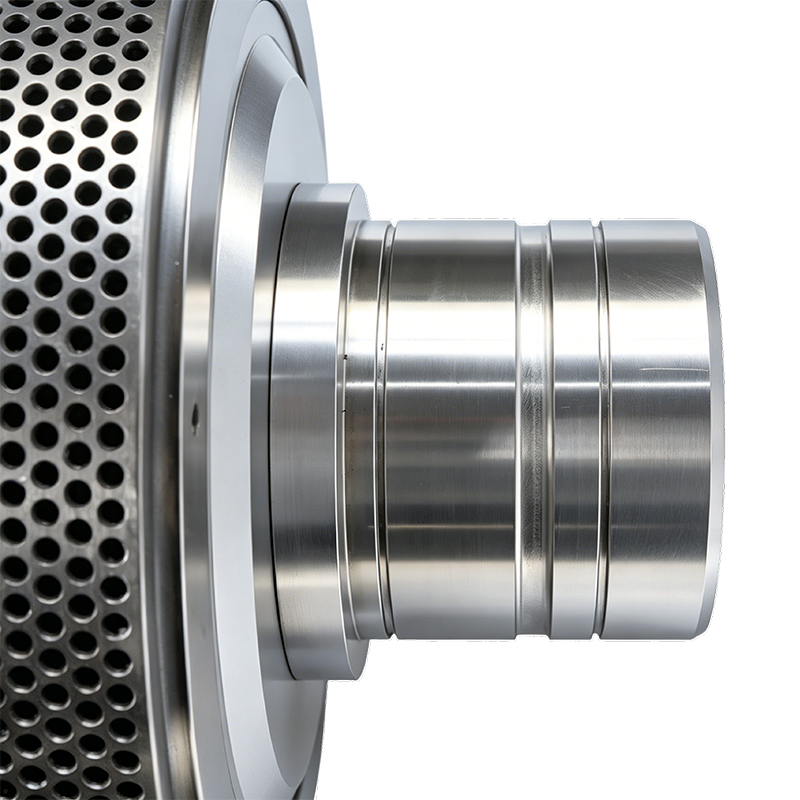
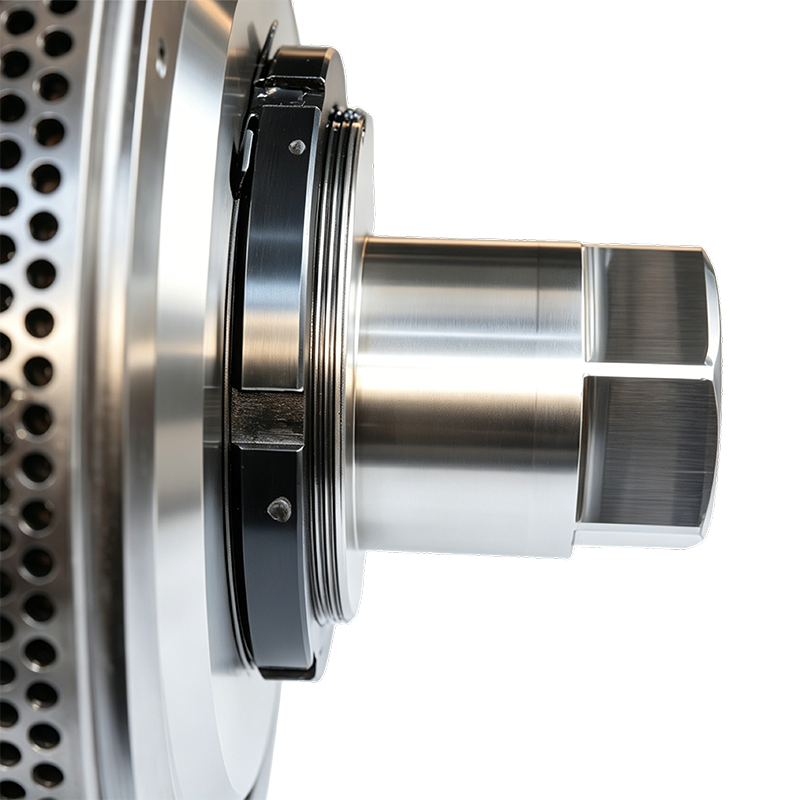
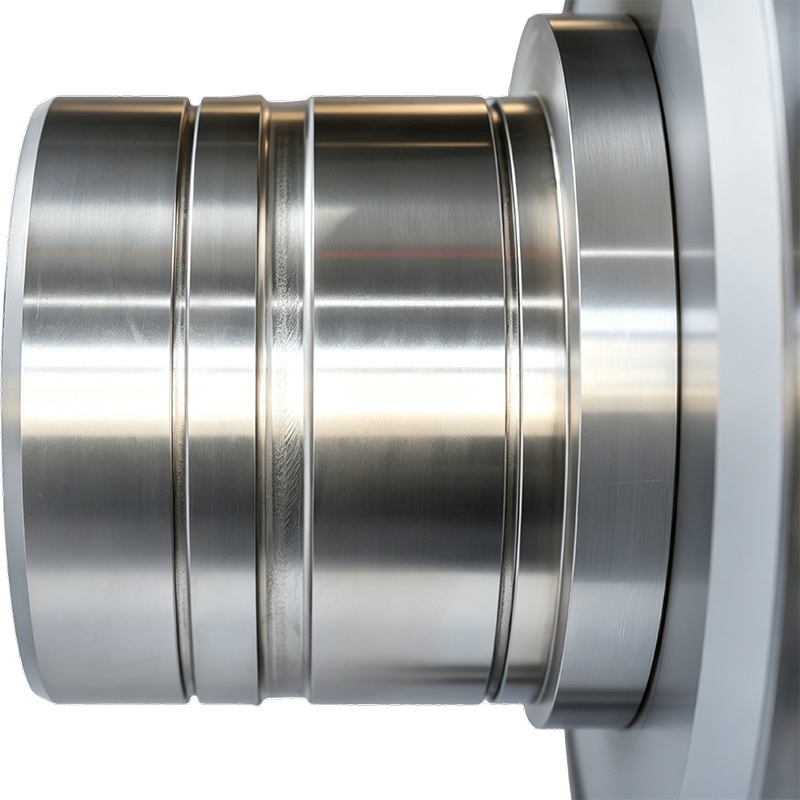
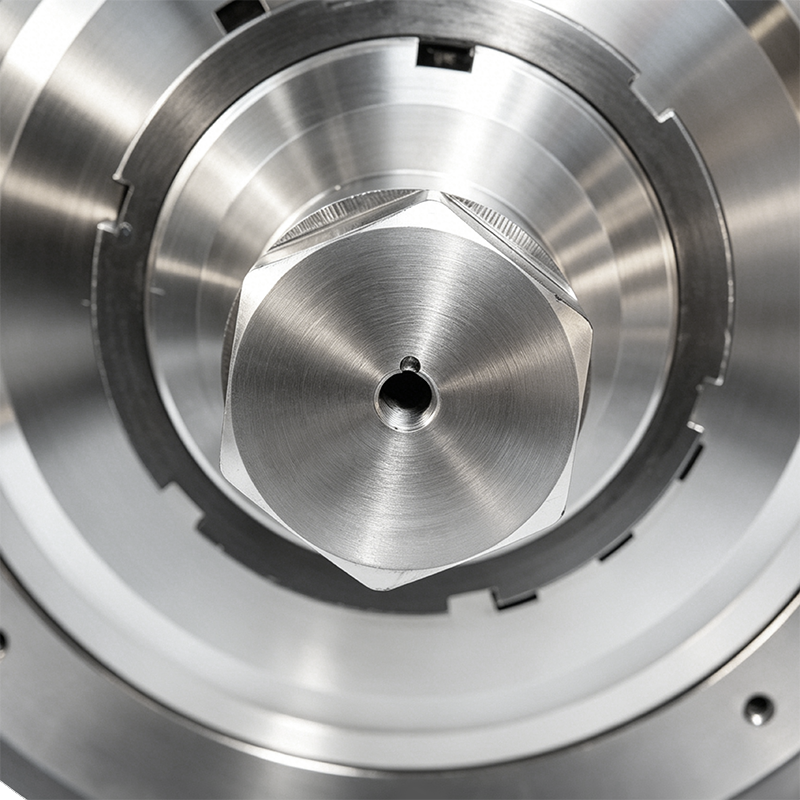 Ürüne Genel Bakış Bu ürün, özellikle ağır hizmet makineleri, hidrolik sistemler ve şanzım...Ayrıntıları Görüntüle
-
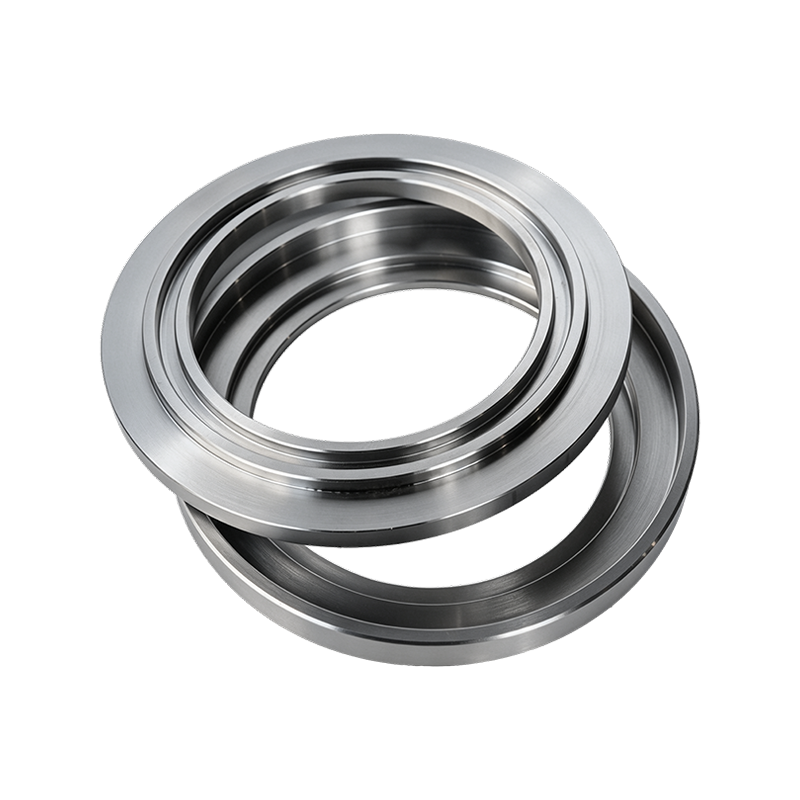
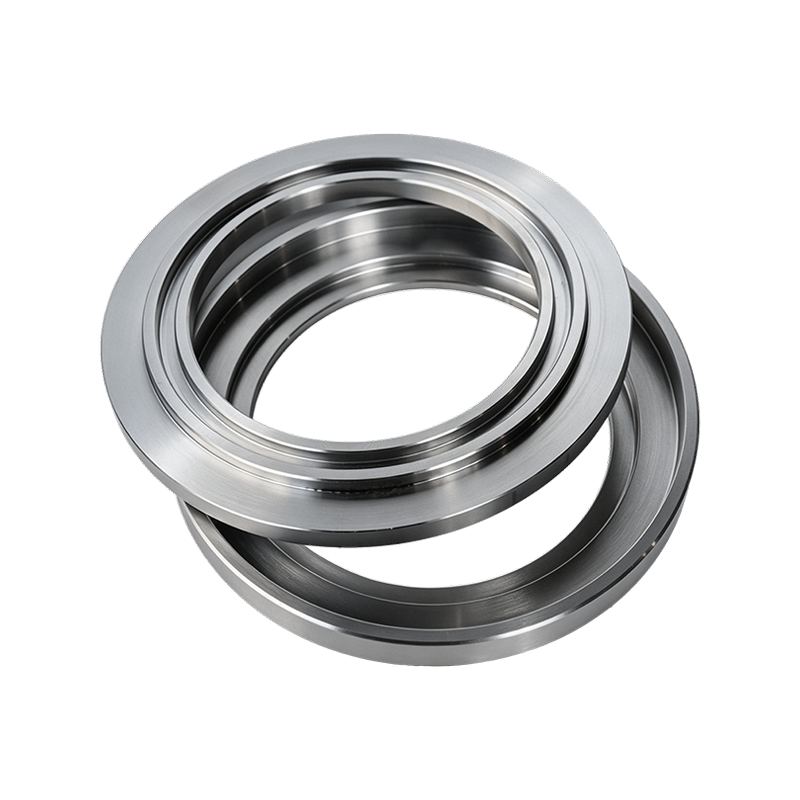
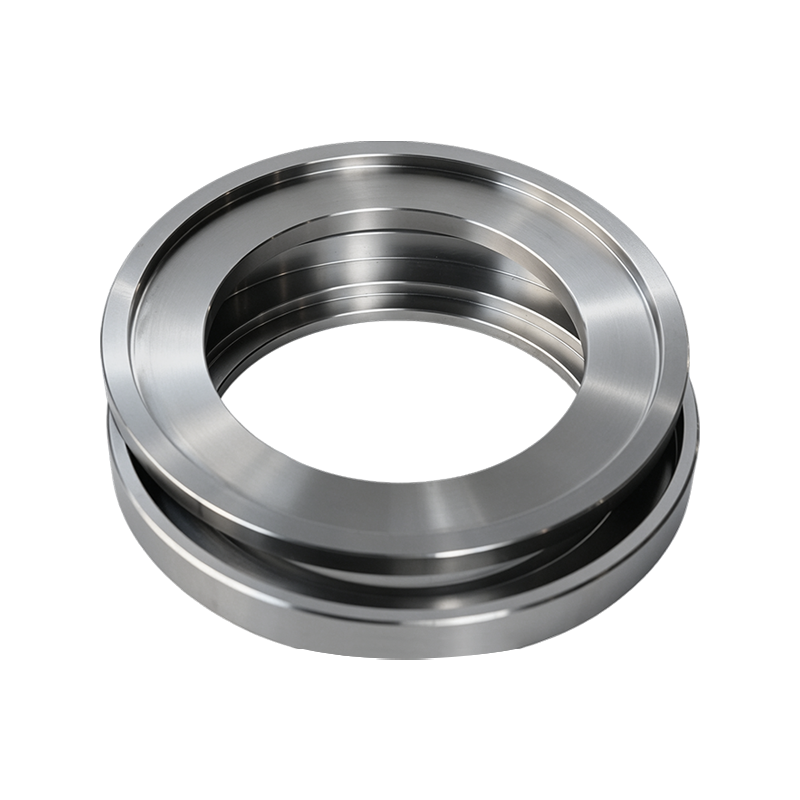
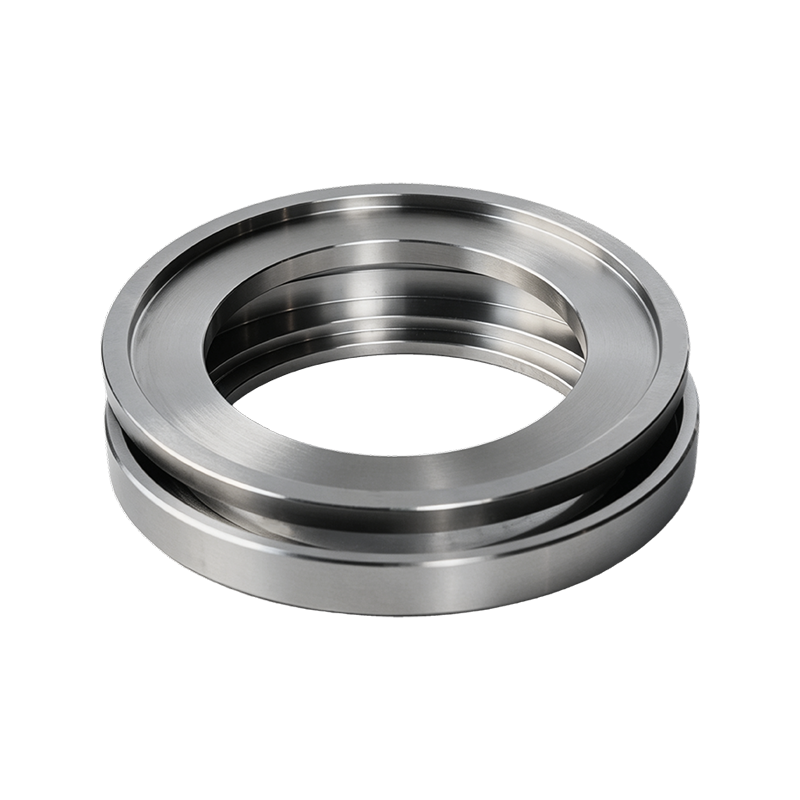
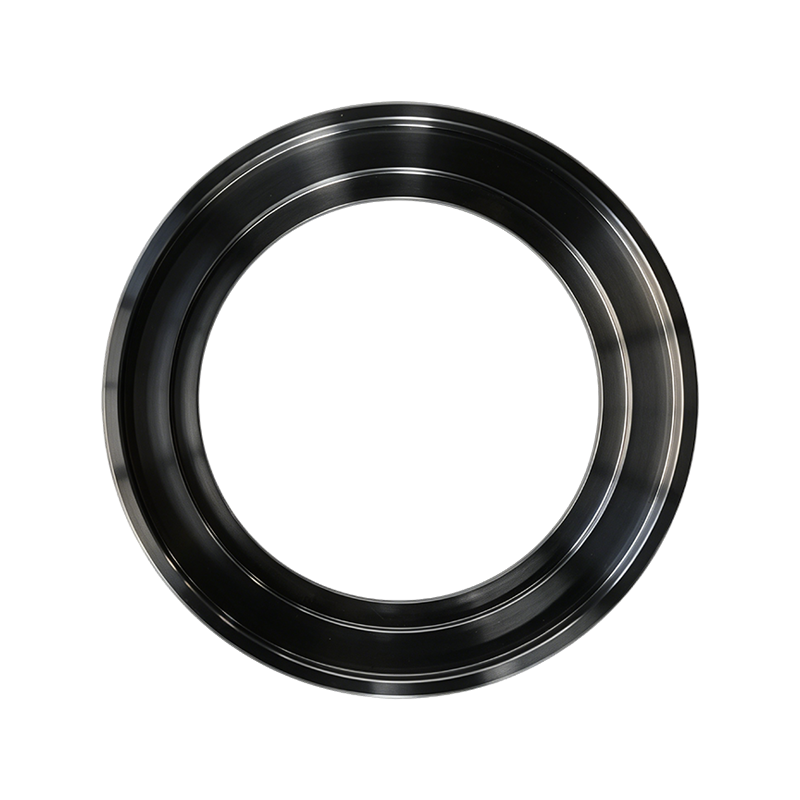
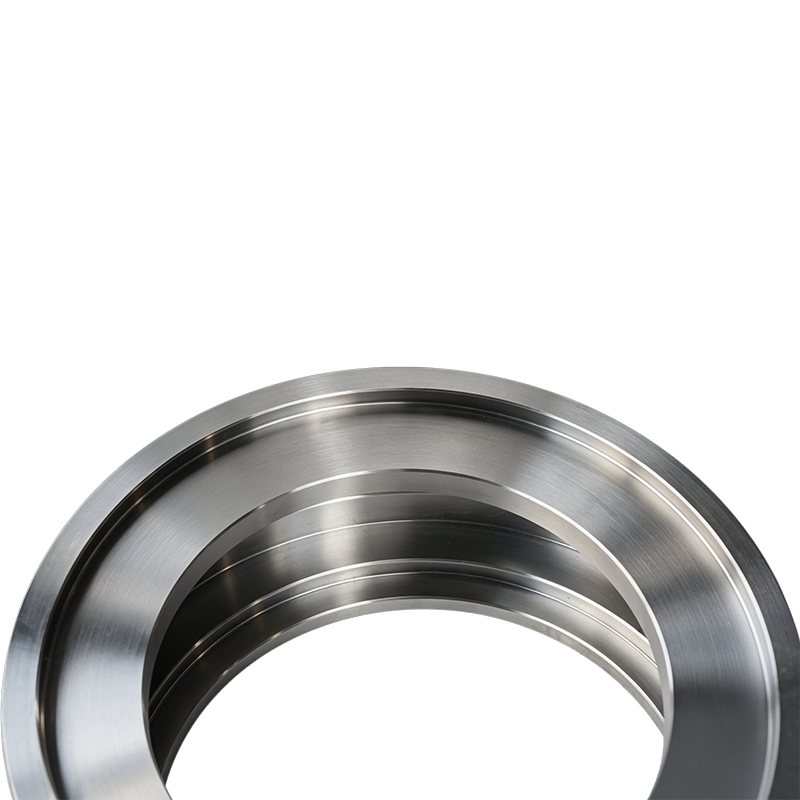
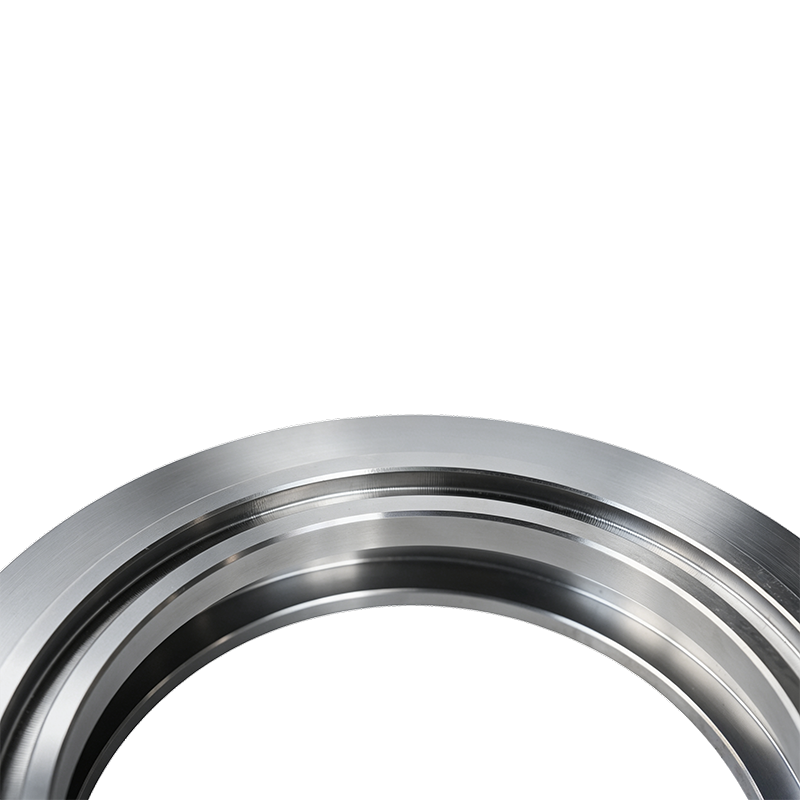
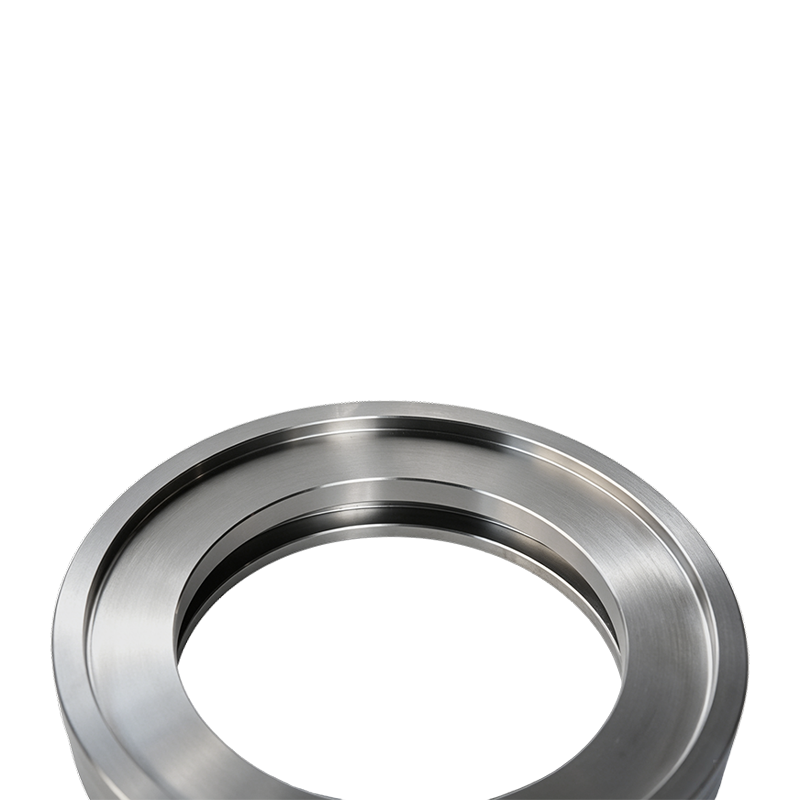
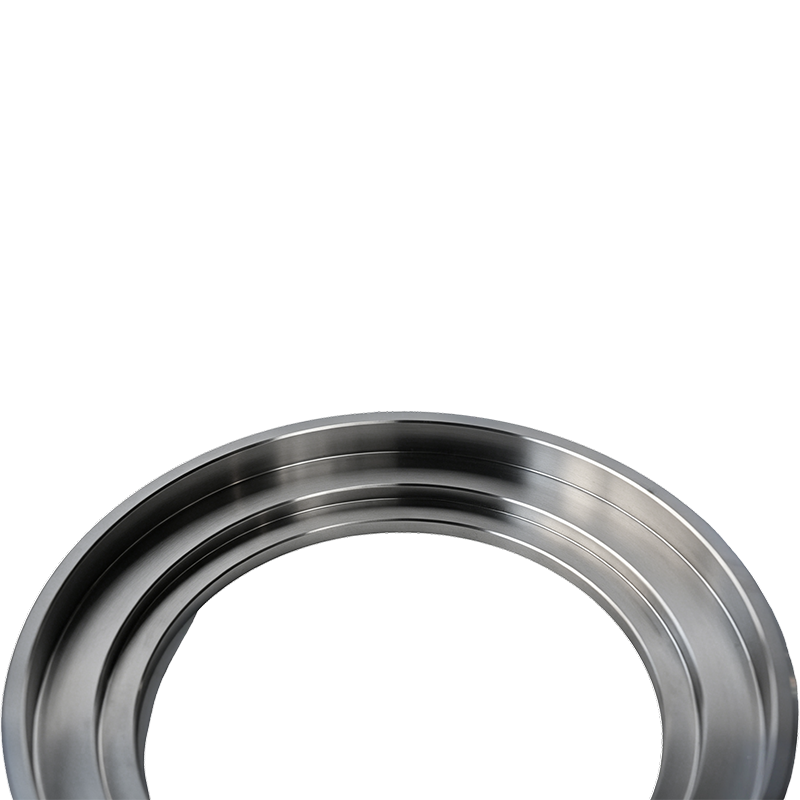
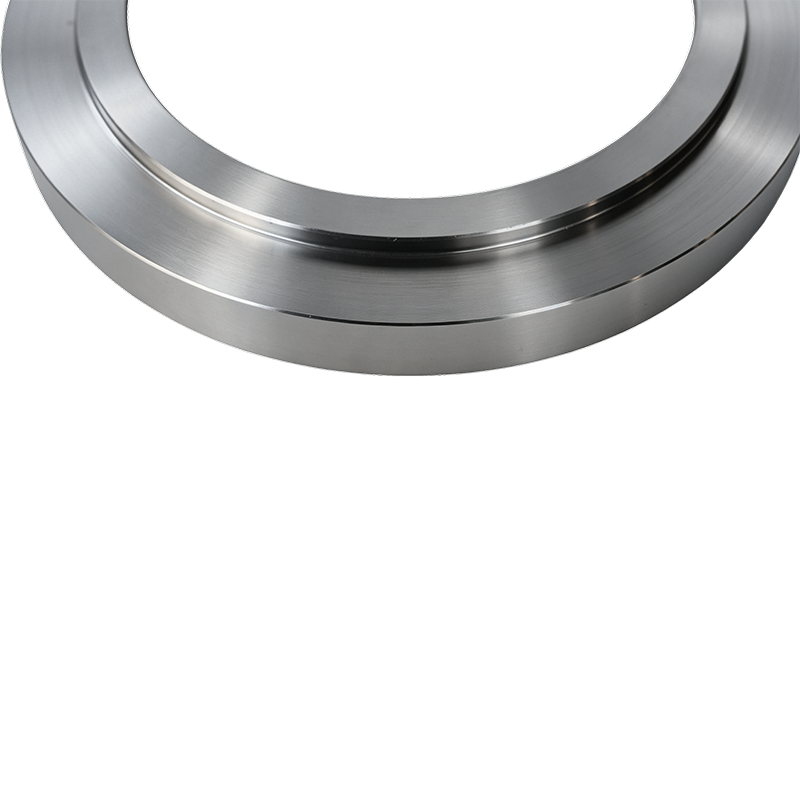
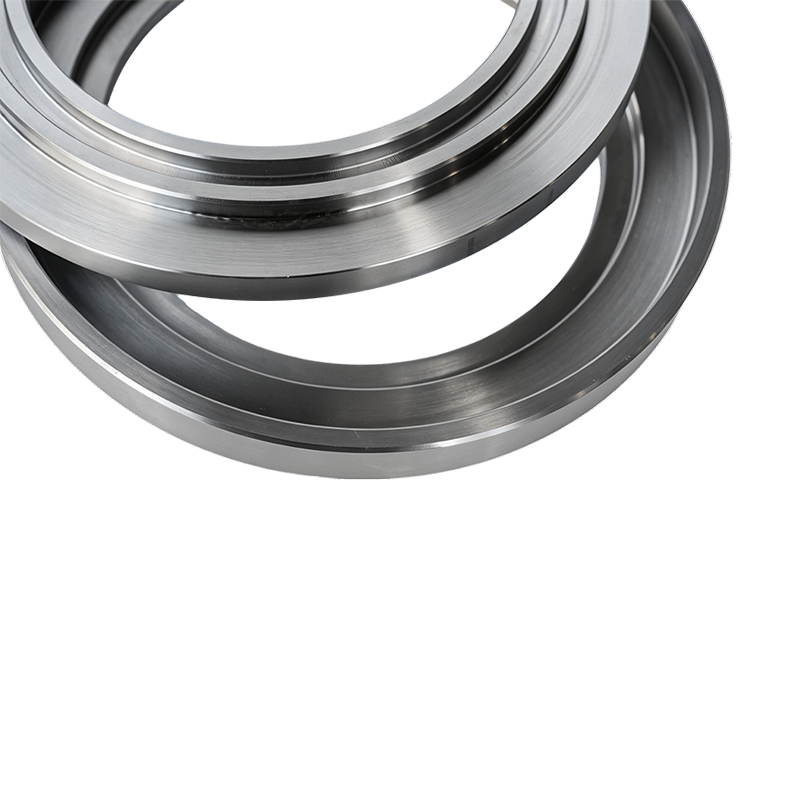 Ürüne Genel Bakış 45# Çelik Yağ Saptırıcısı (Yağ Deflektörü), dönen bir şaft üzerine mont...Ayrıntıları Görüntüle
-
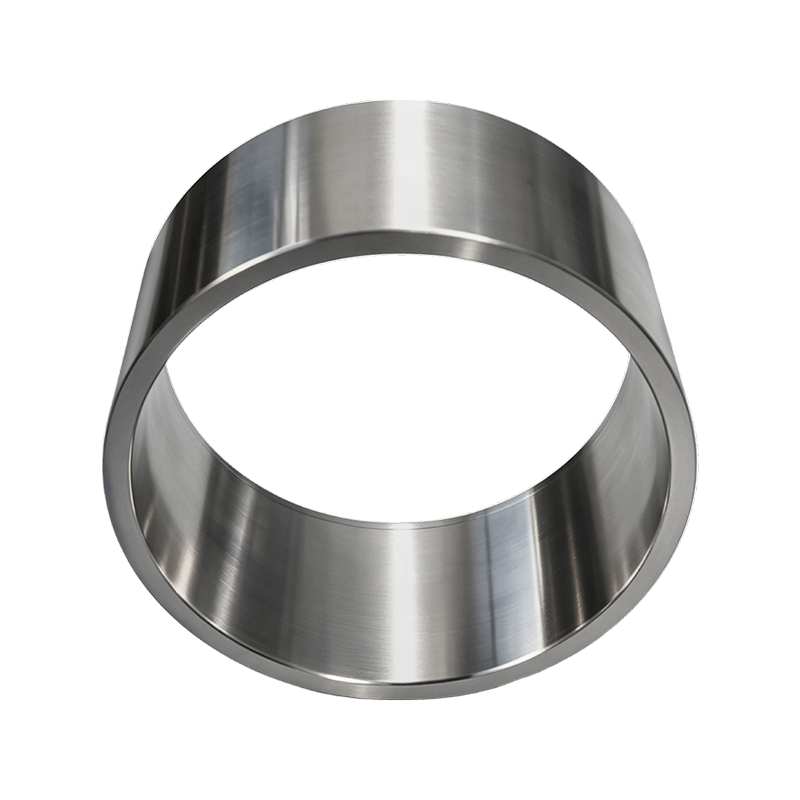
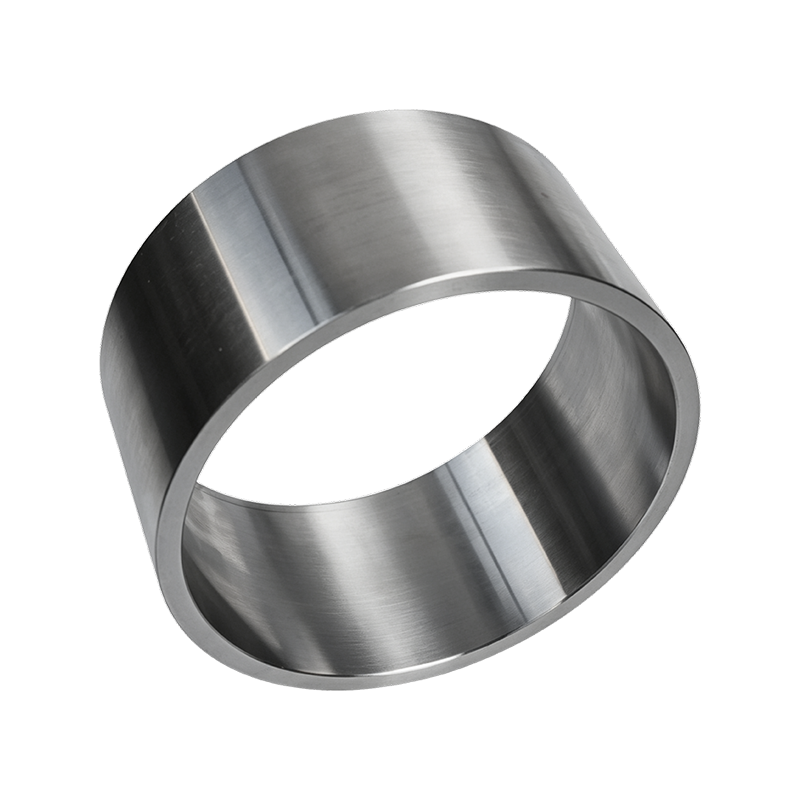
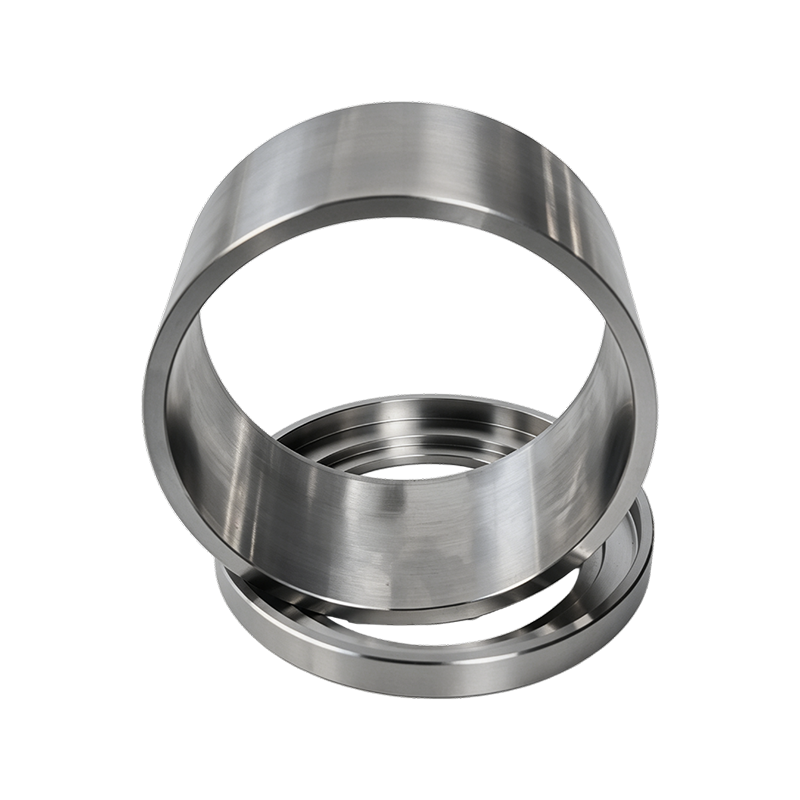
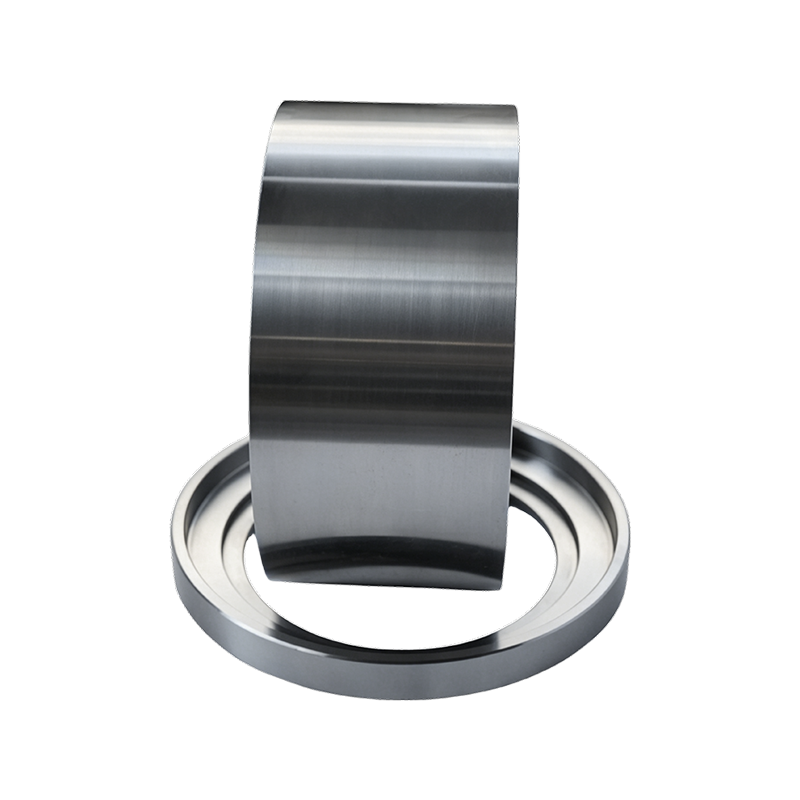 Ürüne Genel Bakış 45# Çelik Hassas Ara Parça (Ara Parça Halkası), mekanik parçalar arasın...Ayrıntıları Görüntüle
Çukurlu Silindir Kabukları
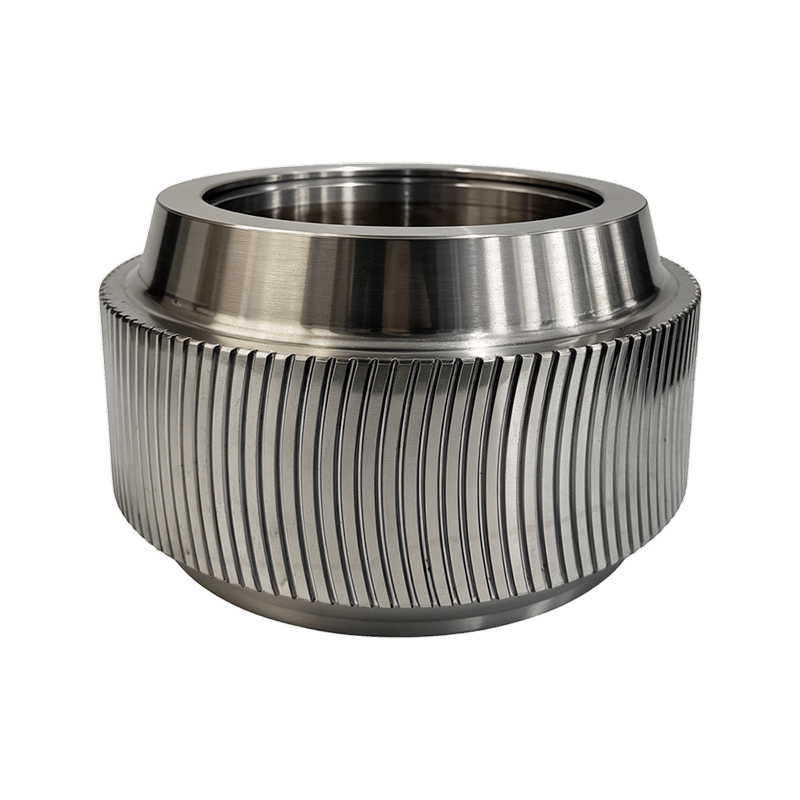
Anhui Jindingsheng Machinery Co., Ltd., endüstriyel pelet değirmenleri için çukurlu silindir kabukları üretmektedir. Bu bileşenler, kontrollü dövme ve ısıl işlem süreçleri kullanılarak, boyut toleransları 0,05 mm dahilinde tutularak üretilir. Çukurlu yüzey geometrisi, silindir ile halka kalıp arasındaki sürtünmeyi artıracak şekilde tasarlanmıştır ve çeşitli biyokütle veya besleme formülasyonlarında tutarlı malzeme sıkıştırmasını kolaylaştırır. Her bir kabuk, yüksek karbonlu çelikten işlenir ve yapısal bütünlüğü sağlamak için çok aşamalı sertlik testine tabi tutulur. Şirket, ham madde denetiminden bitmiş ürün paketlemeye kadar entegre bir üretim hattı işletiyor ve dünya çapındaki pelet tesisi operatörlerine parti izlenebilirliği ve istikrarlı tedarik sağlıyor.
Temel Avantajlar
- Düzgün çukur deseni, tüm silindir genişliği boyunca tutarlı malzeme tutuşu sağlar ve sıkıştırma sırasında yanal kaymayı azaltır
- HRC 58 ila 62 çekirdek sertliğine ve en az 2,5 mm kasa derinliğine sahip tamamen sertleştirilmiş yapı, sürekli yük altında aşındırıcı aşınmaya karşı direnç sağlar
- 0,8 ila 2,0 mm arasında özelleştirilebilir çukur derinliği ve elyaf uzunluğu ve nem değişkenliği de dahil olmak üzere belirli hammadde özelliklerine uyacak şekilde aralık
- Kalite güvencesi için parti başına sağlanan boyutsal raporlar ve sertlik kayıtları ile çelik partisinden son denetime kadar tam izlenebilirlik
- Büyük pelet değirmeni markalarıyla uyumludur; Şaft ve kama yuvası boyutları, değişiklik yapılmadan mevcut ekipmana uyarlanabilir
Ürün Özellikleri
| Malzeme | Tane büyüklüğü ASTM 8 ila 10 olan SAE 52100 veya DIN 100Cr6 yüksek karbonlu krom taşıyan çelik |
| Sertlik HRC | 58 ila 62 arası tamamen sertleştirilmiş, yalnızca kasa değil |
| Çukur geometrisi | Küresel girintiler, derinlik 0,8 - 2,0 mm, aralık 4 - 8 mm, özelleştirilebilir |
| Dış çap aralığı | 200 mm ila 600 mm, diğer boyutlar talep üzerine |
| Yüzey kalitesi | Muylu alanlarında Ra 0,8 mikrometreye eşit veya daha az; kontrollü pürüzlülükle dövülmüş çukurlu yüz |
| Dengeleme notu | 450 RPM'ye kadar kabuk dönüşü için ISO 1940'a göre G 6.3 |
Uygulama Senaryoları
- Lifli malzemelerin elastik deformasyonunun üstesinden gelmek için yüksek sürtünmenin gerekli olduğu ağaç talaşı, saman, ayçiçeği kabuğu ve palmiye çekirdeği kabuklarını içeren biyokütle pelet üretimi
- Değişken nem seviyeleri ve yağ içeriği altında verimi korumak için mısır, soya fasulyesi unu, yonca ve karma yem için hayvan yemi peletleme
- Kaymayı önleyici silindir yüzeyinin kalıp tıkanmasını azalttığı ve yüksek nemli ortamlarda granül homojenliğini arttırdığı gübre granülasyon hatları
- CPM, Andritz, Buhler ve diğer yaygın markaların mevcut pelet değirmenleri için değiştirilebilir şaft montaj konfigürasyonlarına sahip güçlendirme
İşleme ve Kalite Kontrol
- Hammadde doğrulaması: Her çelik partisi, OES ile kimyasal bileşim analizine ve ASTM E45'e göre temizlik derecesine tabi tutulur.
- Dövme işlemi: 1050 ila 1100 santigrat dereceye kadar ısıtılan kütük, 4000T pres altında dövülür, karbür ağ oluşumunu önlemek için kontrollü soğutma yapılır
- Isıl işlem: 830 ila 850 santigrat derecede östenitlenir, yağda söndürülür, ardından yüzde 5'in altında stabil tutulan ostenit elde etmek için 180 ila 220 santigrat derecede temperlenir
- Süreç içi inceleme: OD, ID ve kama yuvasında yüzde 100 boyutsal kontrol; Rockwell ölçeği kullanılarak parça başına sertlik testi; Manyetik parçacık yoluyla yüzey çatlağı tespiti
Kurulum ve Bakım Notları
- Montajdan önce, her türlü kalıntıyı gidermek için şaftı ve kovan deliğini temizleyin; Gelecekteki sökme işlemlerini kolaylaştırmak için tuş ve konik yüzeylere tutukluk önleyici bileşik uygulayın
- Tespit somununu freze modeli için belirtilen değere kadar sıkın; aşırı sıkma kabuk deliğini bozabilir ve kalıpla hizalamayı etkileyebilir
- İlk 4 saatlik çalışma sırasında silindir kabuğu sıcaklığını izleyin; 85 santigrat derecenin üzerindeki sıcaklık artışı, yetersiz açıklığa veya aşırı ön yüklemeye işaret edebilir
- Çukur aşınmasını her 200 çalışma saatinde bir derinlik ölçer kullanarak kontrol edin; Kalıp hasarını önlemek için ortalama çukur derinliği 0,4 mm'nin altına düştüğünde değiştirme planı yapın
Sıkça Sorulan Sorular
Çukurlu bir silindir kabuğunun tipik servis ömrü nedir?
Hizmet ömrü, hammaddenin aşındırıcılığına, nem içeriğine ve çalışma basıncına bağlı olarak 800 ila 2500 saat arasında değişir. Çukur aşınma derinliğinin düzenli olarak incelenmesi önerilir; Çukur derinliği 0,4 mm'nin altına düştüğünde değiştirilmesi tavsiye edilir.
Çukur desenleri farklı malzemeler için özelleştirilebilir mi?
Evet. Çukur derinliği, çapı ve aralığı siparişe göre ayarlanır. Saman gibi lifli malzemeler için genellikle 1,6 ila 2,0 mm arasında daha geniş aralıklarla daha derin çukurlar belirtilir; ince besleme için daha sığ desenler aşınmayı azaltır.
Her gönderide hangi kalite belgeleri sağlanır?
Her parti EN 10204 3.1'e göre bir malzeme testi sertifikası, sertlik doğrulama raporu, boyutsal inceleme sayfası ve çukur geometri ölçümü içerir. UT veya MT kullanılarak ek tahribatsız testler düzenlenebilir.
Kurulumdan önce kabuk nasıl saklanmalıdır?
Bağıl nemi yüzde 60'ın altında olan kuru, havalandırılmış bir alanda saklayın. İşlenmiş yüzeylere pas önleyici bir yağ kaplama uygulayın. Bozulmayı önlemek için kabuğun üzerine ağır nesneler istiflemekten kaçının.
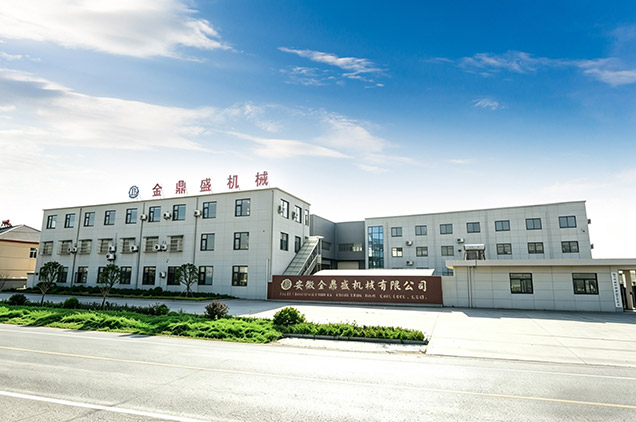
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom Çukurlu Silindir Kabukları Supplier and China Çukurlu Silindir Kabukları Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
Şirket, ana faaliyet alanı olan granülatör halka kalıbı, silindirler ve ilgili granülatör parçaları hizmetlerinin Ar-Ge ve üretimine odaklanmaktadır. Ana ürün tipleri halka kalıp, silindir ve granülatör aksesuarlarıdır. Çin'deki en gelişmiş donanıma ve daha eksiksiz hizmet kuruluşuna sahiptir. Şirketin ürünleri birçok yabancı ülkeye ihraç edilmektedir: Amerika Birleşik Devletleri, Japonya, Güney Kore, Vietnam, Fransa, Bangladeş, Rusya, Hindistan, Filipinler ve Avrupa ülkeleri. Şirket, hammaddeden dövme, terbiye ve ısıl işleme kadar tüm süreçleri sıkı bir şekilde kontrol ediyor. Çin'deki tek elden servis merkezi şirketidir.
Anhui Jindingsheng Machinery Co., Ltd., "iyileştirme" üretim konseptine uygun olarak, uzun vadeli gelişiminizi yaratmak için istikrarlı ve güvenilir kaliteyi kullanır.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
Mesaj Geri Bildirimi