Basınç Rulosu Düzeneği Neden Yakın İlgiyi Hak Ediyor?
İki pelet hattı, aynı halka kalıbı ve aynı hammaddeyle yan yana çalışır. Haftalarca yoğun, tek tip peletler üretiliyor; diğeri daha fazla ince taneler yapmaya, titremeye ve düzensiz akım çekmeye başlar. İkinci hat açıldığında, genel suçlu basınç silindiri düzeneğidir: aşınmış bir kabuk, gevşek bir yatak veya tozun gresin içine girmesine neden olan arızalı bir conta.
Kısa versiyon şu ki basınç silindiri tertibatı pres odasındaki diğer parçalardan daha fazla yüke ve aşınmaya maruz kalır. Malzeme yatağının ne kadar eşit şekilde sıkıştırılacağına ve halka kalıbın ne kadar dayanacağına karar verir. Bunu genel bir yedek parça yerine hassas bir bileşen olarak ele almak, plansız duruşları azaltmanın en hızlı yoludur.
Daha ileri gitmeden önce bir açıklama. Basınç silindiri tertibatı terimi aynı zamanda ağ beslemeli dönüştürme ve kaplama makinelerinde de görülür; burada genellikle kıstırma veya besleme silindiri anlamına gelir. Bu makale granülasyon endüstrisinin anlamını takip etmektedir: yemi, biyokütleyi veya gübreyi bir halka kalıbın deliklerinden presleyen silindir ünitesi.
Pelet Değirmeninde Basınç Silindiri Düzeneği Ne İşe Yarar?
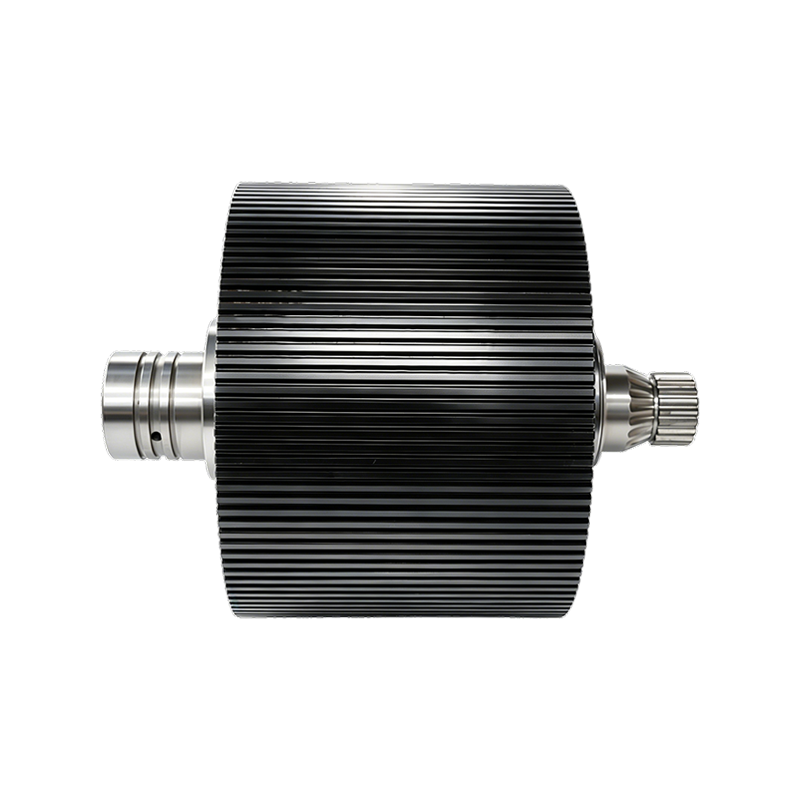
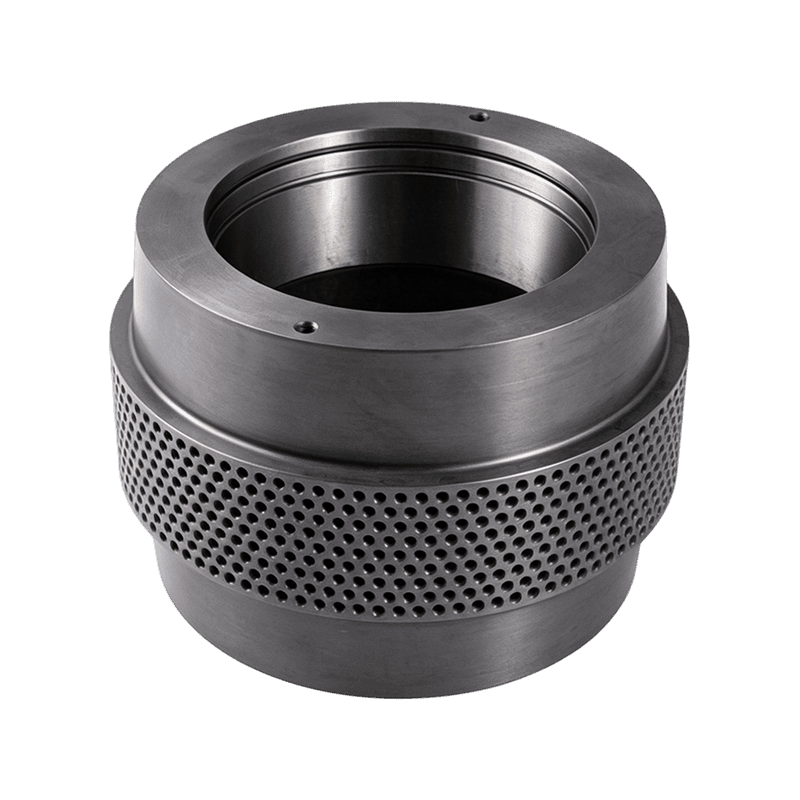
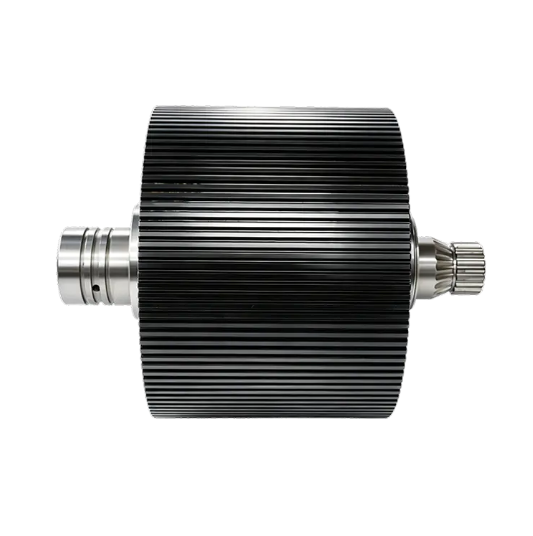
Tipik bir halka kalıplı pelet değirmeninde kalıp, silindirlerin etrafında döner. Her bir basınç silindiri düzeneği eksantrik bir şaft üzerine oturur ve hidrolik, pnömatik veya mekanik bir sistem, silindiri kalıbın iç yüzeyine doğru dışarı doğru iter. Kalıp, malzeme ve kabuk arasındaki sürtünme silindiri döndürür, malzeme kalıp deliklerine sıkıştırılır ve sabit bir bıçak peletleri ortaya çıktıkça keser.
Önemli olan makinenin tüm baskı kuvvetinin bu montajdan geçmesidir. Bu nedenle montajın durumu peletin neredeyse anında değişmesine neden olur.
Silindir Kabuğu Çalışma Yüzeyidir
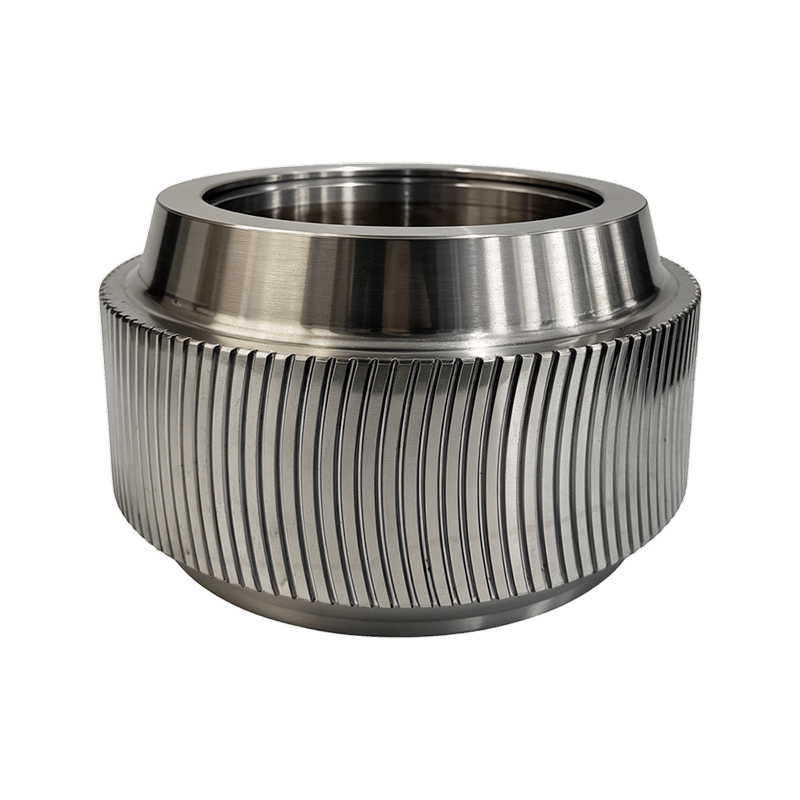
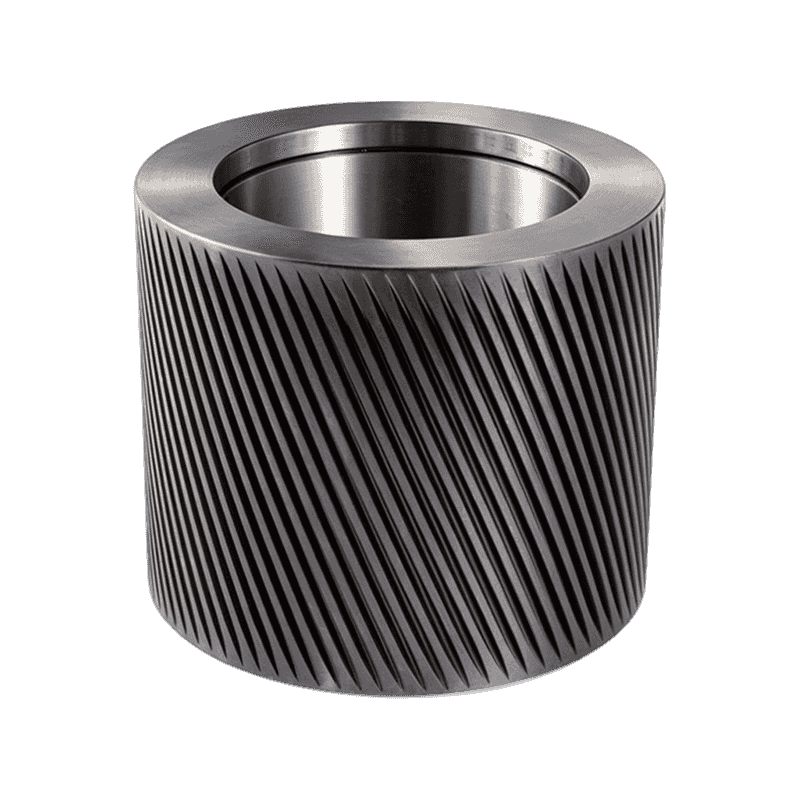
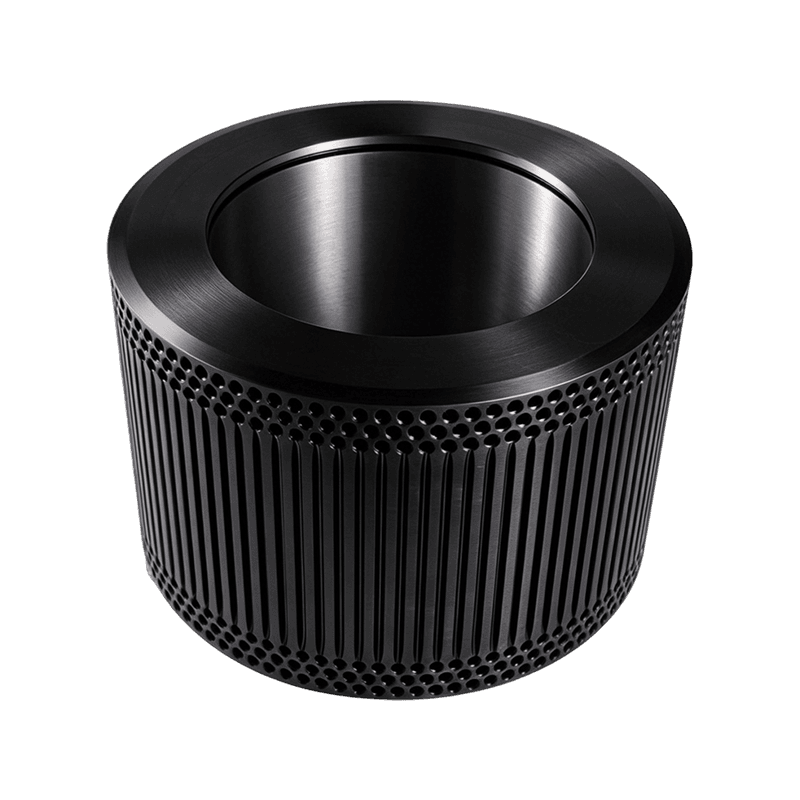
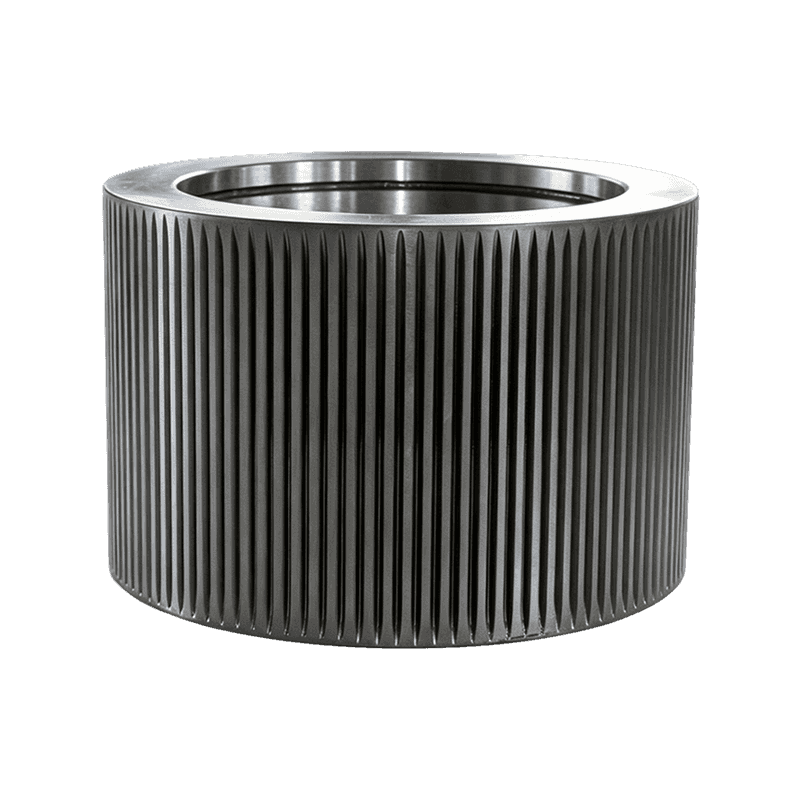
Kabuk, malzeme yatağına temas eden çıkarılabilir dış katmandır. Hammaddedeki aşınmayı, her dönüşten kaynaklanan yorgunluğu ve sürekli sıkıştırmadan kaynaklanan ısıyı emer. Dış çapı ve genişliği halka kalıbına uygundur ve yüzey sertliği servis ömründe ana faktördür.
Geriye Kalan İşi Rulmanlar, Keçeler ve Eksantrik Mil Taşır
Kabuğun arkasında, makaralı rulmanlar radyal yükü taşır, contalar ince taneleri ve nemi rulmandan uzak tutar ve eksantrik mil, silindir konumunun kalıba göre ayarlanmasına olanak tanır. Bu parçaların herhangi birindeki bir arızanın dışarıdan görülmesi zordur, ancak bu durum tüm aksamın ömrünü kısaltırken, kabuk hala kabul edilebilir görünmektedir.
Basınç Silindiri Düzeneğinin Ana Bileşenleri
Tipik bir ünite; silindir kabuğu, bir veya iki yatak, eksantrik mil, yağ keçeleri ve tutma donanımından oluşur. Her bileşenin tanımlanmış bir görevi vardır ve her biri farklı şekilde başarısız olur. Bunları yan yana karşılaştırmak rutin incelemeyi kolaylaştırır.
| Bileşen | Birincil işlev | En yaygın başarısızlık |
|---|---|---|
| Silindir kabuğu | Malzeme yatağını halka kalıbına doğru sıkıştırır | Düz aşınma, kademeli aşınma, yüzey çatlaması |
| Makaralı rulmanlar | Kabuk dönerken radyal yükü taşıyın | Aşırı ısınma, çukurlaşma, dökülme |
| Eksantrik mil | Montajı destekler ve silindir-kalıp boşluğunu ayarlar | Yorgunluk, bükülme, kama yollarının hasar görmesi |
| Yağ keçeleri | Gresi içeride tutun ve tozu ve nemi engelleyin | Sızıntı, yırtık dudaklar, kirlenme |
| Bağlantı elemanları ve ara parçalar | Rulman ön yükünü ve çalışma boşluğunu tutun | Gevşeme, korozyon |
Arızalı Basınç Silindiri Tertibatının Belirtileri
İlk uyarılar aynı anda iki yerde görünüyor: Pelet ve makine. Pelet yoğunluğu eşit olmazsa, ince taneler artarsa ve değirmen titrerse veya eşit olmayan akım çekerse, halka kalıbı suçlamadan önce silindir düzeneğini inceleyin.
- Düzensiz pelet sertliği veya artan ince tanecik payı
- Pres odasından titreşim veya vuruntu
- Silindir kabuğunda düz veya kademeli bir aşınma deseni
- Dokunulduğunda ısınan rulman yatağı
- Koyulaşmış gres veya metal parçacıkları içeren gres
Kabuk Aşınması Önce Pelet Kalitesinde Ortaya Çıkıyor
Kabuk aşınması nadiren tekdüzedir. Orijinal profilini kaybetmiş bir kabuk, malzemeyi eşit şekilde sıkıştıramaz, bu nedenle aşınmanın en derin olduğu yerde basınç düşer ve pelet yoğunluğu bunu takip eder. Aşınma sertleştirilmiş katmana ulaştığında, onu daha uzun süre çalıştırmak yalnızca enerji israfına neden olur ve kalıba zarar verme riski taşır.
Rulman ve Sızdırmazlık Arızası, Tutuklanmış Bir Montajda Sona Eriyor
Bir conta arızalandığında, ince taneler gresle karışır ve yatağın içinde aşındırıcı macun görevi görür. Önce ısı ortaya çıkar, ardından gürültü, ardından oynama ve ardından eksantrik mili bozan tutukluk veya eğrilmiş bir yatak ortaya çıkar. Bu aşamada, destek parçaları zaten hasar görmüş olduğundan, yalnızca kabuğun değiştirilmesi pek mantıklı değildir.
Yedek Parça Satın Almadan Önce Neleri Kontrol Etmelisiniz?
Halka kalıpla karşılaştırıldığında, basınç silindiri düzeneği daha küçük bir satın alma işlemidir, ancak çalışma süresi ve pelet tutarlılığı üzerinde çok büyük bir etkiye sahiptir. Aşağıdaki kontroller yem, biyokütle ve gübre hatları için geçerlidir.
Katalog yerine makineyle başlayın. Değirmen üreticisinin parça numarasını kullanın veya silindir genişliğini, dış çapı ve şaft geometrisini ölçün. Montaj, halka kalıp iç çapına ve eksantrik sistemin ayar aralığına uygun olmalıdır.
Daha sonra malzemeyi ve ısıl işlemi sorgulayın. İyi kabuklar, tamamen sertleştirilmiş veya kabaca yüzey sertleştirilmiş alaşımlı çeliktir. 58 ila 62 HRC . Daha yumuşak bir kabuk çabuk aşınır; çok sert bir kabuk, şok yükleri altında çatlama riski taşır.
Rulman paketini de kontrol edin: rulman tipi ve numarası, ön yükleme yöntemi ve gres spesifikasyonu. Basitçe uyan ancak daha düşük bir derecelendirmeye sahip bir rulman, sürekli üretimde erken arızalanır.
Kritik boyutları ve toleransları onaylayın. Silindir kabuğunun dış çapı, silindir-kalıp aralığını etkiler ve salgı, eşit sıkıştırmayı etkiler. Katalog numaraları yerine ölçülen değerleri isteyin.
Son olarak tedarikçinin süreç kontrolüne bakın. Kontrollü hammadde, dövme, ısıl işlem ve son işlemeden tutarlı sonuçlar elde edilir. Tüm zinciri yöneten bir tedarikçiye güvenmek, yalnızca satın alınan parçaları monte eden bir tedarikçiye güvenmekten daha kolaydır.
- Silindir genişliği, dış çap ve şaft uyumu
- Malzeme kalitesi ve sertlik aralığı, genellikle 58 ila 62 HRC
- Rulman tipi, numarası, ön yükü ve gres
- Yuvarlaklık, salgı ve yüzey kalitesi
- Hammaddeden son işlemeye kadar proses kontrolü
Montaj Düzeyinde Değiştirmeye Karşı Yalnızca Kabuk
Grubun tamamının değiştirilmesi, tek seferde önceden yüklenmiş rulmanlar, doğru yerleştirilmiş contalar ve yeni bir çalışma yüzeyi sağlar. Ayrıca yatak veya mildeki gizli aşınmanın yeni kabuğun ömrünü kısaltması riskini de ortadan kaldırır. Bir durakta iş bitirildiği için planlı aksama süresini tahmin etmek daha kolay hale gelir.
Yalnızca kovan satın almak, mevcut şaft kontrol edildiğinde, yatak boşluğu hala spesifikasyon dahilinde olduğunda ve eski ünitede herhangi bir ısı veya kirlenme belirtisi görülmediğinde mantıklıdır. Sürekli üretimde çoğu ekip zaten tam montajı seçiyor çünkü fiyat farkı, baskı odasındaki ikinci bir arızayla karşılaştırıldığında çok küçük.
Montaj Ömrünü Uzatan Bakım Alışkanlıkları
İlk savunma hattı yağlama disiplinidir. Değirmen üreticisinin gres derecesini ve aralığını takip edin; Tozlu koşullarda genel kural silindirlerin her sekiz çalışma saatinde bir yeniden yağlanmasıdır. Makine sessiz görünüyor diye aralığı uzatmayın.
Günlük gezinme sırasında yatak boşluğunu ve yatak sıcaklığını kontrol edin. Boşluğun erken tespiti, pres bölgesindeki en pahalı arıza türlerinden biri olan rulmanın mil üzerinde dönmesini önler. Değirmende birden fazla silindir kullanılıyorsa, aşınmanın dengede kalması ve halka kalıbın eşit bir yük tutması için düzenekleri döndürün.
Her halka kalıbı değişimini bir inceleme noktası haline getirin. Planlı bir duraklama, kabuk çapını ölçmek, contaları incelemek ve gresi yenilemek için en ucuz andır.
Sonuç olarak
Basınç silindiri tertibatı, pelet değirmeninin en zorlu işinin merkezinde yer alır. İşi basittir ancak yapısı, aşınması ve değiştirilmesi, çalışma süresi ve pelet kalitesi üzerinde çok büyük bir etkiye sahiptir. Kabuğu inceleyin ve rulmanı dinleyin, montajı, bir avuç dolusu parça yerine uyumlu bir sistem olarak değiştirin ve yağlamayı programa uygun tutun. Bu üç alışkanlık, fabrikadaki hemen hemen tüm diğer bakım rutinlerinden daha fazla çalışma süresi sağlayacaktır.