Sektör Haberleri
Pelet Değirmeni Basınç Silindiri: Malzemeler, Açıklık ve Değiştirme Zamanları
350 kW'lık halka kalıplı pelet hattının operatörü, altı hafta boyunca üretimin 12 ton/saatten 9,6 ton/saat'e düşüşünü izliyor. Kalıp temiz, koşullandırma sıcaklığı stabil ve motor yükü normal. Arıza silindir tarafında: üçü de pelet değirmeni basınç silindirleri düz noktalara sahiptir ve sıkıştırma aralığı bir kayma bölgesine dönüşmüştür. Bu arıza dizisi, yem fabrikalarındaki ani üretim kayıplarının büyük bir kısmını açıklıyor.
Pelet değirmeni basınç silindiri, ölçülebilir hizmet ömrüne sahip bir aşınma bileşenidir ve bunun seçilmesi genel bir parça siparişi değildir. Besleme formülü, kabuk profili, kabuk malzemesi ve montaj açıklığının her biri silindir ömrünü iki veya daha fazla kat değiştirir. Anhui Jindingsheng Machinery Co., Ltd., pelet değirmenleri için silindir kovanları, basınç silindiri düzenekleri, eksantrik miller ve dahili bileşenler üretiyor ve aşağıdaki kararlar, mühendislerinin bakım bütçelerinde en sık tekrarlandığını gördükleri kararlar.
Pelet Değirmeni Basınç Silindiri Sıkıştırma Sırasında Ne Yapar?
Bir pelet değirmeni basınç silindiri, kalıbın sürtünmesini, şartlandırılmış püreyi kalıp deliklerinden iten radyal sıkıştırmaya aktarır. Halka kalıplı makineler, sabit eksantrik miller üzerinde iki veya üç silindir taşır ve kıstırma yerinden her geçiş, 300-500 MPa civarında yerel basınçlar üretir. Yaklaşık 5-7 m/s yüzey hızlarında bu basınç yemi, ahşabı veya gübreyi topaklar halinde yoğunlaştırır.
Silindir aynı anda aşınma ve yorulmaya maruz kalır. Mineral tanecik yüzeyi çizer ve tekrarlanan döngüsel yük yüzeyi soyar. Yalnızca %2-3 oranında kum veya silika içeren bir yem formülü, kabuk ömrünü yarıdan fazla kısaltabilir. Bu nedenle malzeme seçimi her bakım işleminden önce gelir.
Silindir parçasını suçlamadan önce üç çalışma koşulunu doğrulayın:
- Açıklık: 0,3 mm'den büyük bir boşluk, kayan teması ve ısı oluşumunu tetikler.
- Tam temas: Genişlik boyunca 1 mm'nin üzerindeki kabuk çapı farklılıkları, basınç profilini değiştirir.
- Rulman yuvaları: Eksantrik şafttaki veya makaralı rulmandaki oynama, kabuk kenarında vuruntu oluşturur.
Pelet Değirmeni Basınç Silindiri Sorunlarını Ortaya Çıkaran Üç Aşınma Modeli
Basınç silindiri kabuğundaki her aşınma modeli belirli bir temel nedene işaret eder. Deseni doğru okumak, bakım ekibine bir sonraki adımda hangi malzemeyi sipariş etmesi gerektiğini ve ilk önce hangi çalışma hatasının düzeltilmesi gerektiğini söyler.
| Desen | Görsel işaret | Kök neden | Tipik düzeltme |
| Aşındırıcı puanlama | Yuvarlanma yönünde ince paralel oluklar | Püredeki kum, silika veya geri dönüştürülmüş ince parçacıklar | Sertliği 58 HRC'nin üzerinde olan GCr15/100Cr6'ya geçin |
| Düz lekelenme | Kabuk eğrisini düzleştiren cilalı yüzeyler | Açıklık çok dar veya yük için kabuk çok yumuşak | Açıklığı 0,1-0,3 mm'ye sıfırlayın; 40Cr’yi düşünün |
| dökülme | Kraterlere dönüşen küçük çukurlar | Yorulma döngüsü, yüzey sertliği çekirdek desteğini aşan | Daha güçlü bir kasa çekirdeği sistemi için karbonlanmış 20CrMnTi kullanın |
| Kenar kırılması | Kabuk köşelerinde kırık kenarlar | Rulman boşluğu veya makara seti yanlış hizalaması | Önce eksantrik milini ve yatak yuvalarını kontrol edin |
Spalling, sertlik artışını takip eden başarısızlıktır. Rulman durumunu kontrol etmeden 40Cr'den GCr15'e geçen bir değirmen bazen haftalar içinde çukurların ortaya çıktığını görür: çekirdek desteği olmayan çok sert bir kabuk şoku absorbe edemez. Karbürlenmiş 20CrMnTi tam da bu aşınma ve darbe kombinasyonu için mevcuttur.
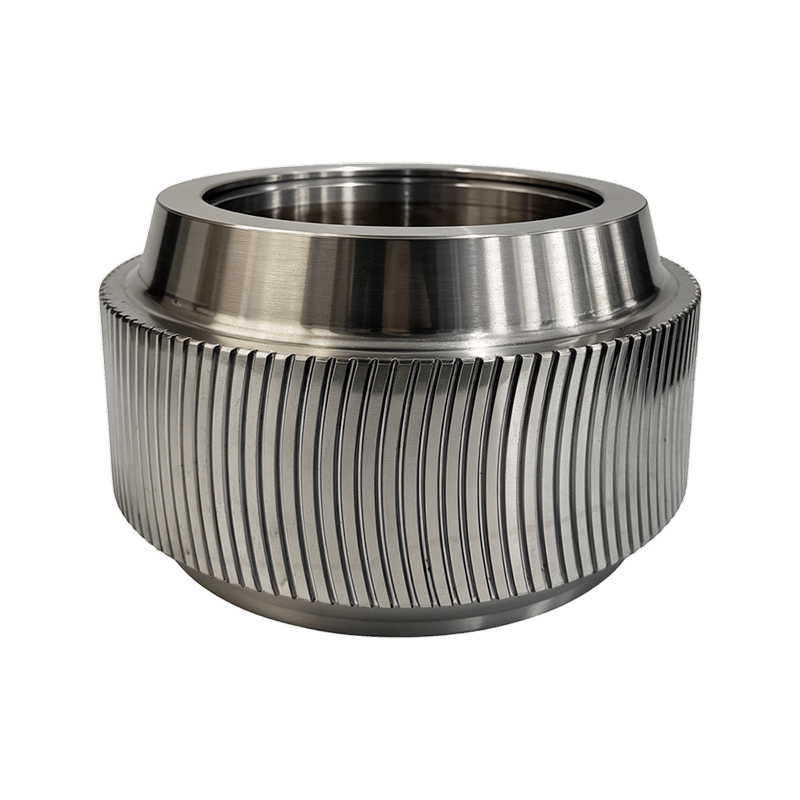
 Yüksek Aşınma Görevleri için GCr15/100Cr6 Rulman Çelik Pelet Silindir Kabuğu Bu silindir kabuğu, maksimum yüzey sertliği için yüksek karbonlu krom taşıyan çelik kullanır; bu da zorlu peletleme koşullarında aşınmanın darbeye ağır bastığı durumlarda onu güçlü bir seçim haline getirir. Ürünü Görüntüle →
Basınç Silindiri Kabuk Malzemeleri: Sertlik ve Dayanıklılık
Kabuk ömrü, yüzey sertliği ile çekirdek tokluğu arasındaki bir dengedir. Tamamen sertleştirilmiş GCr15/100Cr6 aşınmaya en iyi direnci gösterir, karbürlenmiş 20CrMnTi şok yüklü değirmenler için en iyi uzlaşmadır ve 40Cr genel ilerleme görevi için varsayılan olarak kalır.
| Çelik kalitesi | Yüzey sertliği | Göreceli yaşam | En uygun |
| 45# karbon çeliği | 45-52 HRC | 1,0x | Düşük maliyetli değiştirme, aşındırıcı olmayan püre |
| 40Cr alaşımlı çelik | 52-56 HRC | 1,4x | Genel yem fabrikaları, mısır-soya rasyonları |
| 60Si2Mn yay çeliği | 45-50 HRC | 1,2x | Darbe ağırlıklı işler, çok değişken yükler |
| 20CrMnTi karbonlanmış | 58-62 HRC | 1,8x | Şok yüklü aşındırıcı besleme |
| GCr15/100Cr6 | 58-62 HRC | 2,2x | Temiz ama aşındırıcı rasyonlar |
Yaşam endeksleri, benzer temizleme ve formül koşulları altında göreceli atölye karşılaştırmalarıdır; derecelendirmeleri garanti edilmez.
Ahşap pelet hatları hesaplamayı değiştirir. Talaş, ağaç kabuğundan ve tarladaki kumdan silika taşır; bu nedenle birçok ahşap pelet operatörü, kalıp besleme kalıbıyla aynı boyutta olsa bile 20CrMnTi veya GCr15 yüzeyleri seçer.
 Çoklu Diş Profilli 40Cr Alaşımlı Çelik Pelet Silindir Kabuğu Güvenilir genel hizmet performansına ihtiyaç duyan biyokütle ve besleme hatları için uygun, düz, sarmal, kavisli veya delik modellerinde sunulan çok yönlü, uygun maliyetli bir silindir kabuğu. Ürünü Görüntüle →
Silindir Kabuk Profilini Hammaddeyle Eşleştirme
Kabuk profili, pürenin kıstırıcıya nasıl çekildiğini kontrol eder. Düz oluklu rulo kabukları lifli püreyi kavrar, çukurlu yüzey nazikçe sıkıştırılır ve kavisli dişli kabuk, ince, unlu malzemelerin daha iyi kavranmasını sağlar. Evrensel bir en iyi profil yoktur; yalnızca silindir yüzeyi ile kalıp spesifikasyonu arasında bir eşleştirme kararı vardır.
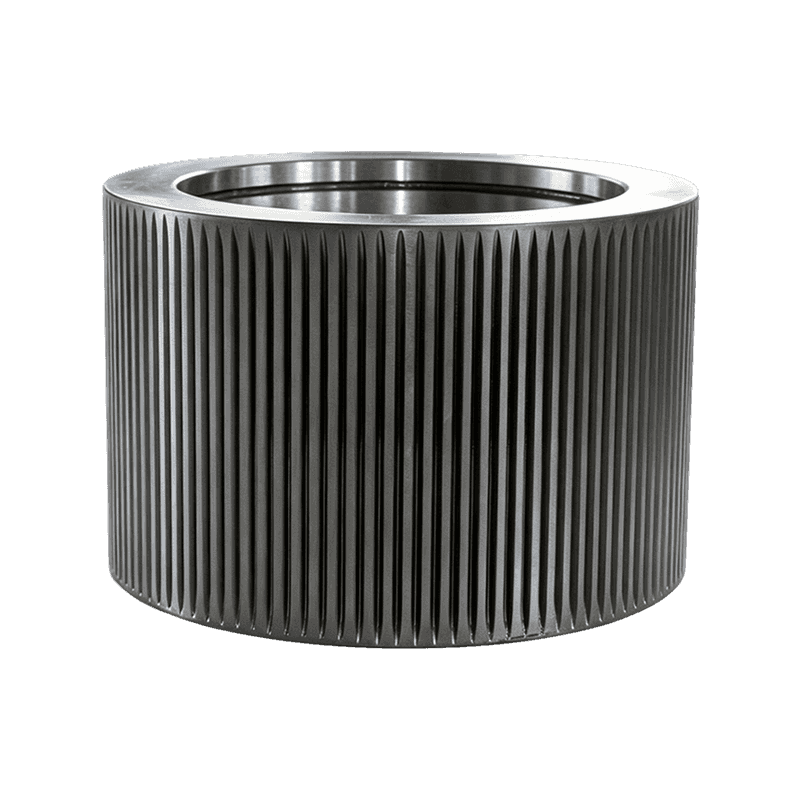
- Oluklu profil: saman ve saman gibi hacimli, lifli malzemeler için en iyisi; malzeme alımını artırır.
- Çukurlu profil: daha düşük sıkıştırma şoku, yağlı ve ısıya duyarlı besleme formüllerine uygundur.
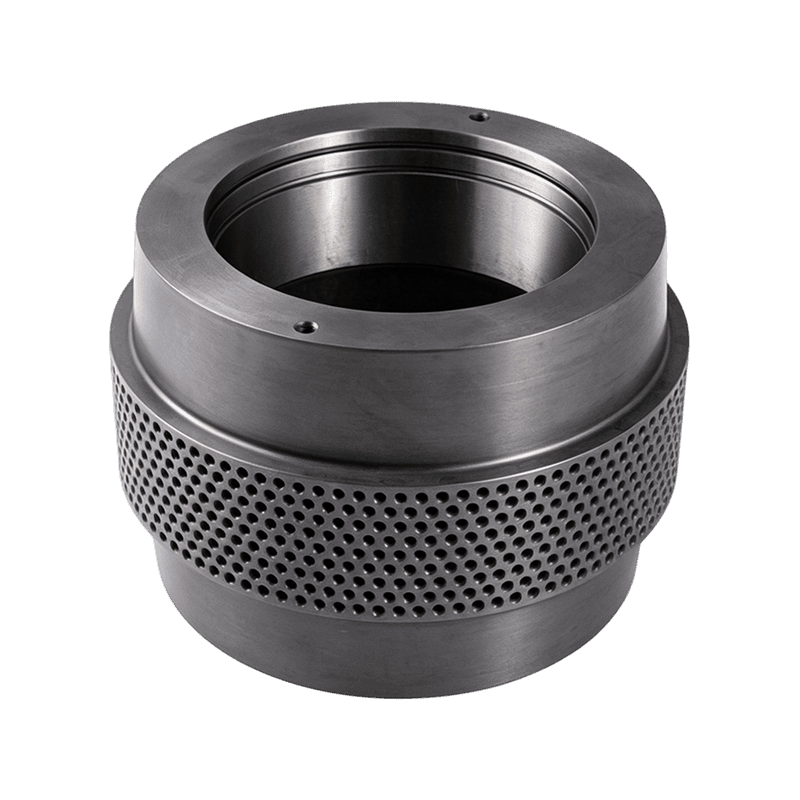
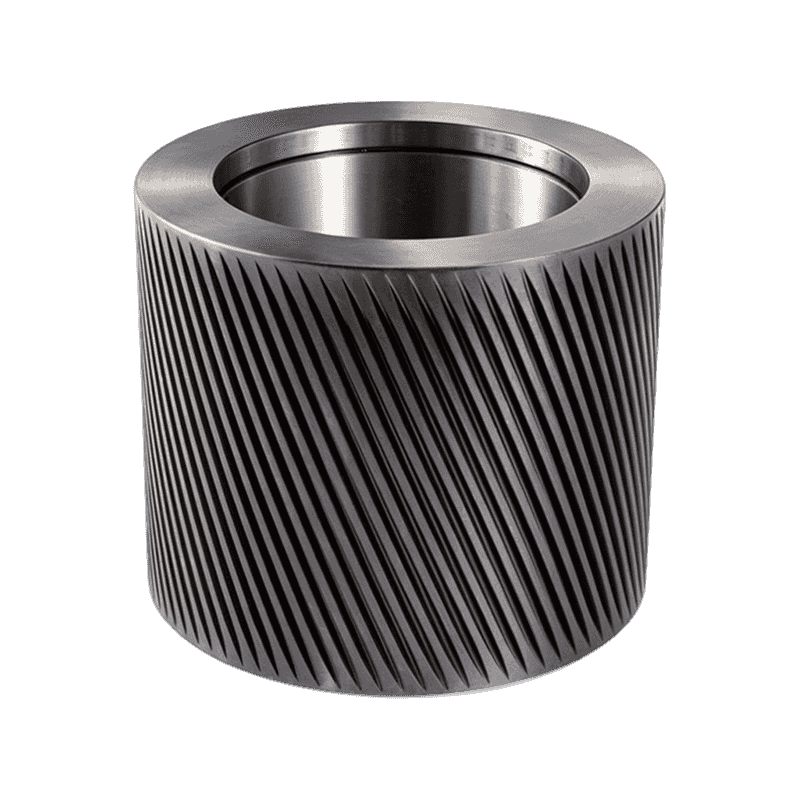
- Kavisli diş profili: Daha az kayma ile güvenli kavrama, ince öğütülmüş püre ve ahşap için iyi.
- Kapalı uçlu kabuklar, aşındırıcı işlerde silindir kenarlarını korur; açık uçlu kabuklar daha hızlı temizler ve yumuşak formüllere uygundur.
Sipariş vermeden önce gövde genişliğini ve konik uyumunu orijinal montaj çizimine göre kontrol edin. Tüm genişliği boyunca kalıba temas etmeyen bir silindir, dar bir bantta kalıbın aşınmasına neden olan bir basınç şeridi oluşturur.
Silindir Açıklığı Ayarları ve Bakım Programı
Silindir-kalıp açıklığı, değirmen durdurulduğunda ayarlanır: silindir tüm genişlik boyunca kalıba temas etmeli, ardından 0,1-0,3 mm geriye çekilmelidir. Daha fazla açıklık kaymaya neden olur ve daha az açıklık silindiri düzleştirir ve kalıba aşırı yük bindirir.
Günlük başlatma
Kalıbı elle çevirin, metal temasını dinleyin ve yüklemenin ilk dakikalarından sonra silindir yüzeyini kontrol edin.
Her 200 saatte bir
Kabuk çapını her iki kenardan ve ortada ölçün; Düz noktaları milimetre cinsinden kaydedin.
Her 300-500 saatte bir
Yeni kovanları takmadan önce yatak boşluğunu ve eksantrik milinin durumunu kontrol edin.
Her 600-800 saatte bir
Kovanları takvim tahminine göre değil, ölçülen aşınma eğilimine göre döndürün veya değiştirin.
Bu program, iki vardiya çalışan bir yem fabrikası için pratikte minimum bir programdır. Saatte 12 ton kapasiteli bir tesiste silindir denetiminin maliyeti birkaç saatlik işçiliktir; planlanmamış bir arıza, kalıbın değiştirilmesine ve beş rakamlı arıza süresine mal olur.
Pelet Değirmeni Basınç Silindiri Düzeneği Daha Hızlı Değiştirildiğinde
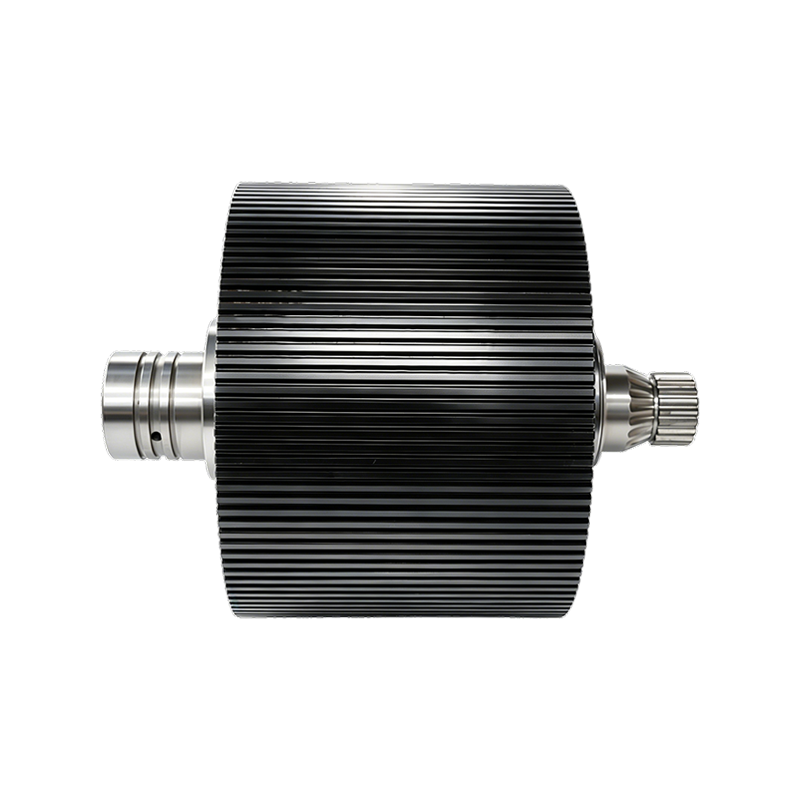
Yalnızca kabuğun değiştirilmesi kağıt üzerinde daha ucuzdur, ancak rulmanlar, contalar ve şaft yuvaları da kullanım ömrünün sonuna yaklaştığında komple bir baskı silindiri düzeneği genellikle akılcı bir seçimdir. İşçilik farkı büyüktür, çünkü bir aksamın değiştirilmesi eski kabuğun çıkartılıp yenisinin üzerine basılmasını gerektirmez.
Yalnızca kabuk değişimi
- Daha düşük bileşen maliyeti
- 4-6 saat söküm ve pres çalışması
- Rulmanların aşınması durumunda ikinci yırtılma riski
Komple basınç silindiri tertibatı
- Daha yüksek bileşen maliyeti
- 1-2 saatlik değişim çalışması
- Bilinen son durumu olan tek bakım penceresi
Montaj seçimini genellikle 7/24 çalışan bir hat yapar. Ekstra bileşen maliyeti, kaçınılan kesinti süresinin ilk saatindeki değerinden daha küçüktür.
 Rulmanlar ve Mil ile Komple Pelet Değirmeni Makaralı Kabuk Düzeneği Bu montaj, silindir kabuğunu, yatakları, şaftı ve sızdırmazlık sistemini tek bir ünitede bir araya getirerek değiştirme işlemini basitleştirir ve sürekli pelet üretim operasyonlarında arıza süresini azaltır. Ürünü Görüntüle →
Pelet Değirmeni Basınç Silindiri SSS
Bunlar, bakım alıcılarının pelet değirmeni basınç silindiri parçaları sipariş ederken en sık sorduğu sorulardır.
Pelet değirmeni basınç silindiri ne sıklıkla değiştirilmelidir?
Besleme hizmetinde doğru şekilde eşleşen bir kabuk yaklaşık 1.000-2.400 saat dayanır. Aşındırıcı kabuklu ahşap çizgiler alt uca doğru uzanır, temiz mısır-soya tayınları ise üst uca doğru uzanır. Planlanan her durakta inceleyin ve kabuğun çapı 1,5-2 mm azaldığında veya çukurlaşmalar görüldüğünde değiştirin.
Bir pelet değirmeni basınç silindirinde silindirler arası doğru açıklık nedir?
Silindiri kalıba zar zor dokunacak şekilde ayarlayın ve ardından 0,1-0,3 mm geriye doğru çekin. Kalıp sabitken tüm kabuk genişliği boyunca temas işaretini doğrulayın. Gevşek bir silindir kayar ve ısınır; sıkı bir rulo düz noktalar ve çatlaklar.
Aşınmış bir pelet değirmeni basınç silindiri kabuğu sertleştirilip yeniden kullanılabilir mi?
Büyük düz kalıplı silindirlerin sert dolgusu bazen pratiktir, ancak halka kalıplı kabuklarda nadiren işe yarar. Kaynak ısısı kabuk profilini bozar ve kaplama kalınlığı eşit basınç için gereken 0,1 mm toleransı karşılayamaz. Yeni bir 40Cr veya 20CrMnTi kabuğun maliyeti, yeniden çalışma artı kesinti süresinden daha azdır.
Yem peletleri için baskı silindiri kabuğunun ahşap peletlerle karşılaştırıldığında hangi sertliğe sahip olması gerekir?
Yem ezmesi yağlıdır ancak ahşaptan daha az aşındırıcıdır. Çoğu yem rasyonları 40Cr'de 52-56 HRC'de iyi çalışır. Silika bakımından zengin kabuk ve kum taşıyan ahşap peletler, 20CrMnTi veya GCr15/100Cr6'dan 58-62 HRC yüzeyleri tercih eder. 45 HRC'nin altında her iki uygulamada da ömür keskin bir şekilde düşer.
İletişime Geçin
Bizi takip edin
Hızlı Bağlantılar
Bize Ulaşın
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Kasabası Endüstriyel Yoğunlaşma Bölgesi, Guangde Şehri, Xuancheng Şehri, Anhui Eyaleti