Sektör Haberleri
Pelet Değirmeni Kalıpları: Özellikler, Sıkıştırma Oranları ve Satın Alma Kontrol Listesi
Saatte 8 ton kapasiteli ve bitmiş torbalardaki ince tanelerin yüzde 5'e doğru ilerlediği, 6,5'e gerileyen bir pelet hattı, kimse kalıp odasının kapısını açmadan çok önce size bir şey söylüyor: kalıbın çalışma yüzeyi aşınmış. Delik girişleri yuvarlandı, efektif uzunluk küçüldü ve baskı makinesi bunun bedelini kapasiteyle ödüyor. Bir pelet presindeki tüm aşınan parçalar arasında, pelet değirmeni ölür genellikle en pahalı ürünlerdir, ancak yine de genellikle yalnızca delik çapına göre, sıkıştırma oranı, açık alan ve çelik kalitesine göre sipariş edilirler ve kataloğa bırakılırlar.
Aşağıdaki kılavuz, kalıbın ne yaptığını, performansa karar veren spesifikasyon çizgilerini, sıkıştırma oranının nasıl seçilmesi gerektiğini ve herhangi birinin ne kadar dayanacağına karar veren silindir donanımını kapsar.
Pelet Değirmeni Kalıpları Pres Odasında Ne Yapar?
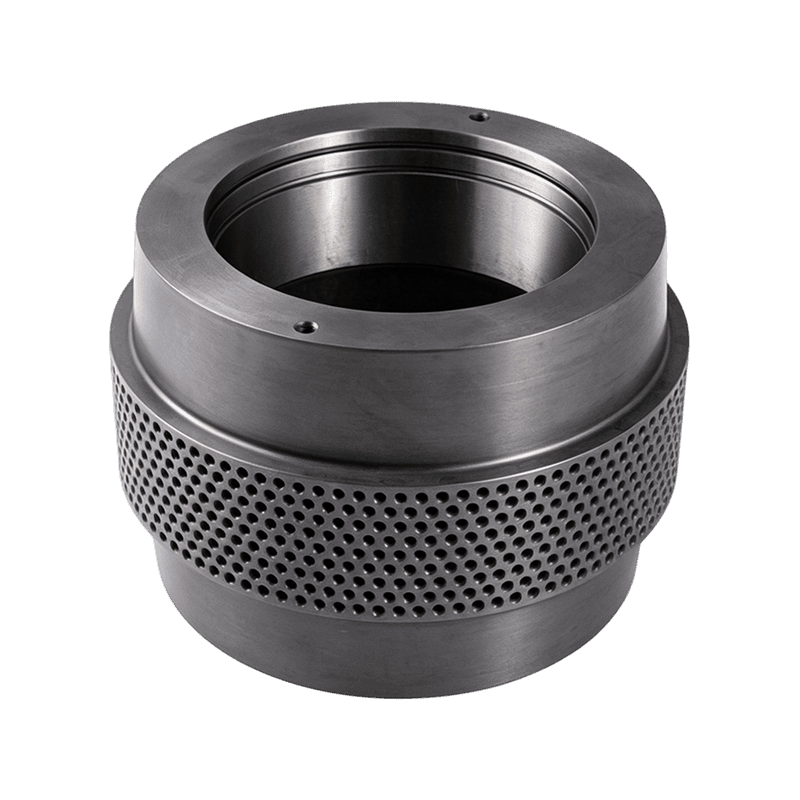
Bir pelet değirmeni kalıbı, aslında peleti oluşturan delikli çelik halka veya disktir: silindirler, şartlandırılmış malzemeyi binlerce delinmiş delikten bastırır ve sürtünme, basınç ve nem, onu dışarıda uzunlamasına kesilen yoğun şeritler halinde bağlar.
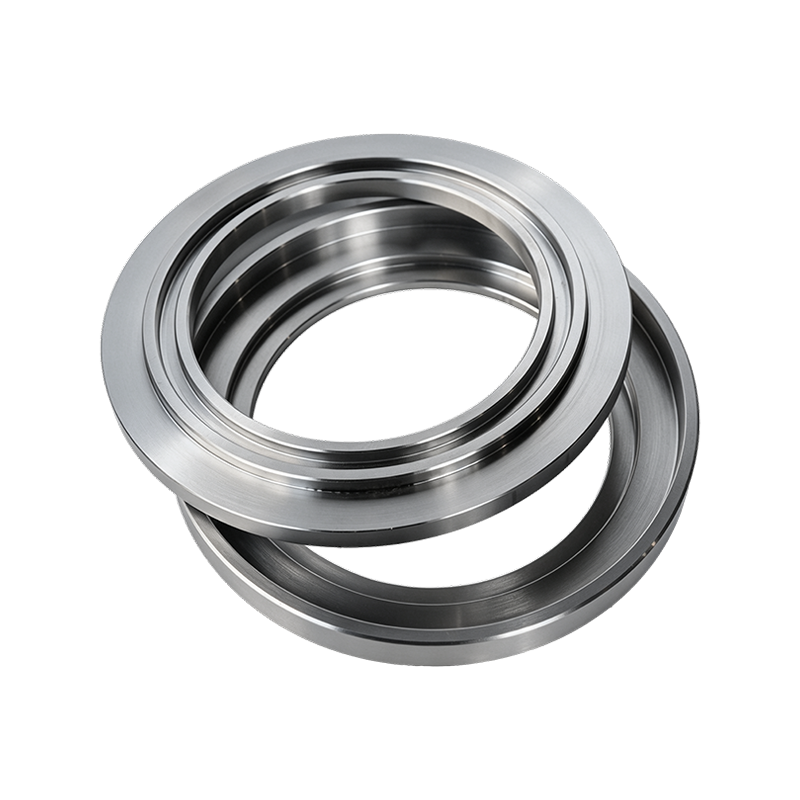
Pelet değirmen kalıbı, delik geometrisi pelet çapını, yoğunluğunu ve verimini belirleyen, halka kalıp preslerinde halka şeklinde ve düz kalıp preslerinde düz olan, değiştirilebilir, hassas delinmiş bir çelik bileşendir.
Her delik aynı anatomiyi taşır ve üzerindeki her parametre bir satın alma kararıdır:
- Delik çapı: Alıcının sipariş ettiği pelet boyutu, 2 mm yavru yeminden 8 mm yakıta kadar.
- Giriş havşası ve açısı: çok sığ, girişi zayıflatır, çok derin ise yüzü zayıflatır.
- Etkin uzunluk: Çapla sıkıştırma oranını oluşturan sıkıştırma altındaki mesafe.
- Toplam kalınlık ve kabartma: yapısal derinlik artı çalışma uzunluğunu kısaltan genişletilmiş çıkış.
- Delme deseni ve delik sayısı: Etkin genişliğe kaç delik sığacağı, açık alanı ve kapasiteyi belirler.
Herhangi birini değiştirdiğinizde kapasite, pelet sertliği ve kalıp mukavemeti de onunla birlikte hareket eder.
Kalıp Teknik Özellikler Sayfası Kontrol Listesi: Delikler, Etkin Uzunluk, Açık Alan, Çelik
Bir kalıbın performansının ve fiyatının çoğunu beş spesifikasyon çizgisi belirler: delik çapı, etkin uzunluk, açık alan, çelik kalitesi ve çalışma sertliği.
Delik çapı, satılan pelet spesifikasyonuna göre sabitlenir. Toplam kalınlık değil, etkin uzunluk sıkıştırmayı kontrol eder ve tırnak işaretleri arasında karşılaştırılacak rakamdır. Açık alan, delikler tarafından kaplanan yüzeyin payı, kapasiteye karşılık mukavemeti değiştirir: kaldırılan daha fazla çelik, saatte daha fazla ton anlamına gelir, ancak daha çabuk esneyen ve çatlayan bir yüzey anlamına gelir. Paslanmaz X46Cr13, buhar ve asidik beslemenin neden olduğu korozyonu ortadan kaldırırken, yüzeyi sertleştirilmiş 20MnCr5 aşındırıcı biyokütleye uygundur. Düzgün yapılmış bir kalıp, çalışma yüzeyi HRC 52 ile 58 arasında ve bir sertlik sertifikasıyla desteklenmiş olarak gelir.
| Şartname | Hayvan yemi kalıbı | Ahşap biyokütle kalıbı |
| Tipik delik çapı | 2-4mm | 5-8mm |
| Tipik etkili uzunluk | 20-40mm | 30-55mm |
| Sıkıştırma oranı (Ö/Ü) | 8:1 ila 13:1 | 5:1 ila 8:1 |
| Yaygın çelik kaliteleri | X46Cr13 (4Cr13) paslanmaz | 20MnCr5 / 40Cr alaşımı |
| Çalışma yüzeyi sertliği | HRC 52-58 | HRC 52-58 |
| Tipik açık alan | %20-28 | %18-25 |
Dikkat: Presin tasarlandığı alandan daha fazla açık alanla delinmiş bir kalıp, ana motorun yedekte tuttuğundan daha fazla akım çekebilir; bu nedenle, her sorguda makine modelini ve damgalı kalıp kodunu belirtin.
Açıklanan Sıkıştırma Oranı: Pelet Sertliğinin Arkasındaki Sayı
Sıkıştırma oranı, bir kalıpta en çok alıntı yapılan ve en yanlış anlaşılan rakamdır: onu kaldırdığınızda peletler daha da yoğunlaşır ve sertleşir, ancak presin daha fazla güce, daha fazla koşullandırmaya ve daha istikrarlı çalışmaya ihtiyacı vardır.
Sıkıştırma oranı, etkili delik uzunluğunun delik çapına bölünmesine eşittir. 40 mm etkin uzunluğa sahip 4 mm'lik bir delik, 10:1 kalıp verir.
Formülasyon başlangıç noktasını belirler. Yağ kayganlaştırıcı olduğundan yağlı kümes hayvanı rasyonları daha kısa çalışma uzunluklarında kolayca dışarı çıkar; lignine bağlı talaşın kalın kalıp duvarlarına ihtiyacı vardır ancak hattın tıkanmasını önlemek için makul oranlardadır. Kanıtlanmış bir orandan başlayın ve yalnızca tek yönde ayarlayın: ufalanan topaklar daha etkili uzunluk, aşırı yüklenmiş bir motor veya daha az sıklıkta boğulma gerektirir. İyi buhar koşullandırma, ekstra kalıp uzunluğuyla aynı işin bir kısmını yapar, bu nedenle iyi koşullandırılmış besleme daha kısa, daha soğuk bir kalıp çalıştırabilir.
Uygulamaya göre tipik başlangıç sıkıştırma oranları (L/D)
Halka Kalıp ve Düz Kalıp: Baskı Odasını Çıktınızla Eşleştirme
Halka kalıplar kapasite ve tutarlılık açısından kazanırken, düz kalıplar fiyat ve basitlik açısından kazanır, bu nedenle seçim genellikle saat başına tona düşer.
Halka kalıp odası
- Endüstriyel hatlarda kabaca 300 kg/saatten 30 ton/saat'e kadar kapasiteler
- Eşit sıkıştırma sayesinde sertlik ve nem sıkı bir bant tutar
- Uzun servis aralıklarına sahip sertleştirilmiş paslanmaz veya yüzeyi sertleştirilmiş kalıplar
- Daha yüksek satın alma maliyeti ve daha ağır kalıp değiştirme prosedürü
Düz kalıp odası
- Çiftlik ve atölye ölçeğinde genellikle 50 ila 1.000 kg/saat
- Daha az maliyetli olan ve dakikalar içinde değiştirilebilen kalıplarla basit yapı
- Karışık yem ve küçük biyokütle çalışmaları için kolay formül değişimi
- Kalıp yüzü boyunca pelet sertliğinde daha fazla değişiklik
Temel kural: Eğer peletler müşteri talebine göre satılırsa, halka kalıp haznesi kendi masrafını karşılar; Çiftlikte kullanım için düz bir kalıp genellikle kendini daha çabuk amorti eder.
Pelet Değirmeni Kalıp Aşınması İki Parçalı Bir Sorundur: Silindir Kabuklarını Eşleştirin
Bir kalıp asla tek başına aşınmaz: deliklere ulaşan her ton öncelikle silindir kabuğu tarafından sıkıştırılır, dolayısıyla kalıbın ömrü çift tarafından belirlenir.
Silindir kabukları daha küçüktür, daha ucuzdur ve değiştirilmesi hızlıdır ve çoğu bakım planı, bir kalıp kullanımdan kaldırılmadan önce iki ila üç kabuk değişimine bütçe ayırır. Üç eşleştirme kuralı bu yatırımı korur:
- Kabuk ve kalıpları uyumlu sertlikte çalıştırın, böylece hiçbir yüzey diğerine oyulmaz.
- Kabuk genişliğini ve diş desenini kalıbın aktif delik alanıyla eşleştirin.
- Aşınma ilerledikten sonra eşleşen setler halinde değiştirin veya yeni bir kalıp, aşınmış silindirlerin düzensiz profilini birkaç gün içinde devralır.
Aşındırıcı işler için sertleştirilmiş GCr15 rulman çeliği kovanları, diş profilini düz karbon çeliğinden çok daha uzun süre tutar.
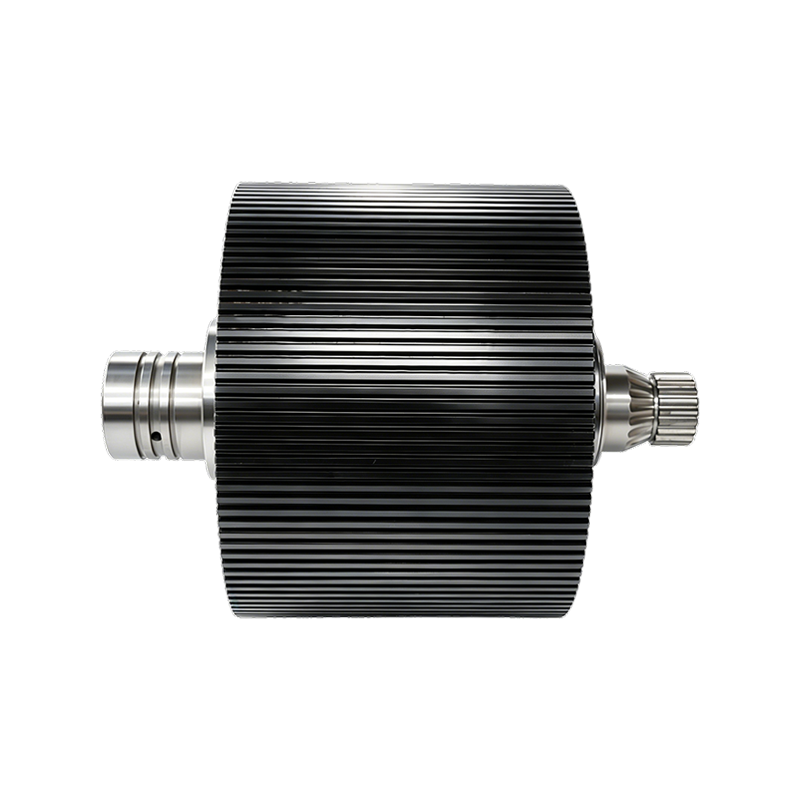
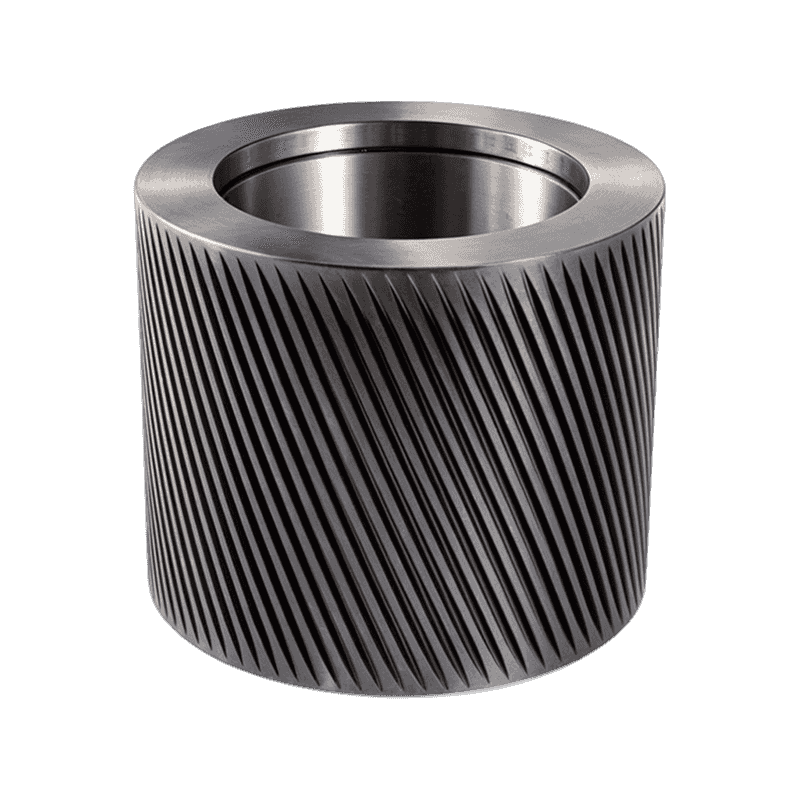 Rulman Çelik GCr15/100Cr6 Pelet Rulo Kabuğu Yüksek karbonlu krom taşıyan çelikten dövülmüş ve yüksek stresli peletleme için ısıl işleme tabi tutulmuş bu silindir kabukları, aşındırıcı biyokütle veya besleme görevinde diş profilini düz karbon çeliğinden çok daha uzun süre tutar. Ürünü Görüntüle →
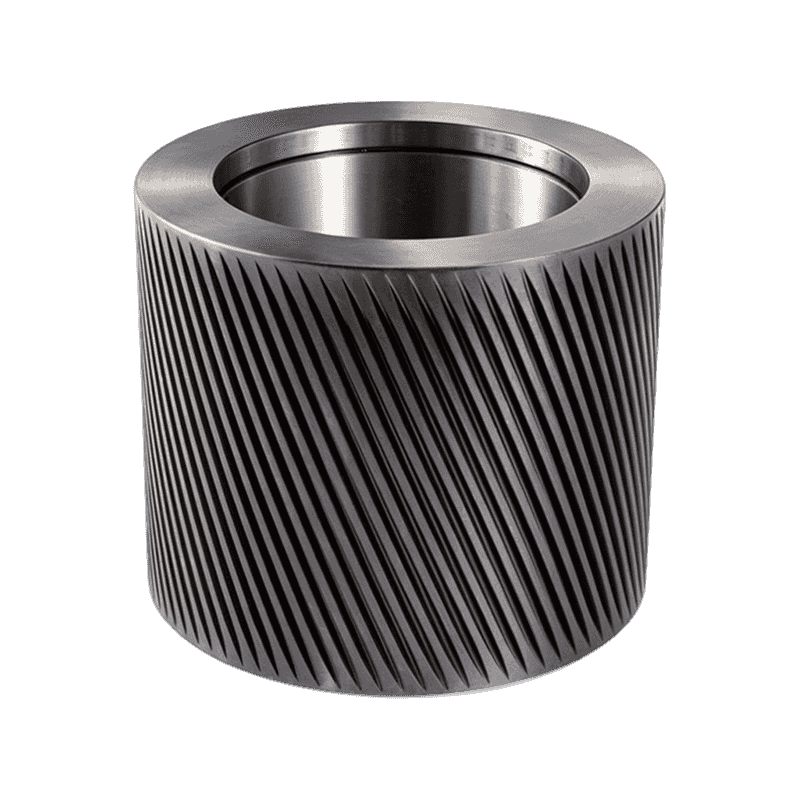
Diş geometrisi, alıcıların unuttuğu eşleştirmelerin yarısıdır. Kavisli diş kabukları kaygan veya lifli malzemeyi daha güvenilir bir şekilde ısırır ve bunu kalıp genişliği boyunca yayar ve aradaki fark, aynı motor yükünde kapasite olarak ortaya çıkar. Eksiksiz bir ürün için inşaat, aşınma ve satın alma kriterleri basınç silindiri tertibatı ayrı bir kılavuzda yer almaktadır.
 Pelet Değirmeni için Kavisli Diş Makaralı Kabuk Halka kalıplı pelet değirmenleri için, kaygan veya lifli malzemeyi daha güvenilir bir şekilde kavrayan ve bunu kalıp genişliği boyunca yayan, aynı motor yükünde kapasiteyi ve pelet kalitesini artıran yay dişli bir silindir kabuğu. Ürünü Görüntüle →
Halkalı Kalıp Hizmet Ömrünü Uzatmanın Sahada Kanıtlanmış Beş Yolu
Erken kalıp arızası genellikle kalıbın kendisinden ziyade kalıbın etrafındaki süreçten kaynaklanır ve beş alışkanlık bunun çoğunu engeller.
- Kalıbı yavaşça çalıştırın: yeni delikler tabanca matkabının pürüzlü kalmasına neden olur, bu nedenle ilk yarım saat boyunca presi yağlı, düşük kaliteli malzemeyle yıkayın.
- Silindir aralığını 0,1-0,3 mm'de tutun: daha sıkı metali metal üzerinde taşlar, daha geniş olması malzemenin sıkıştırılmadan kaymasını sağlar.
- Sıkıştırmadan önce koşul: kuru, az buharlanmış püre, öğütme macunu gibi davranır, bu nedenle sıcaklık ve nemi formülasyonun tatlı noktasına getirin.
- Tıkaçları doğru şekilde temizleyin: yumuşak bir saplama veya hafif vuruşlu bir matkap kullanın, çünkü çekiçleme nedeniyle mantarlaşan girişler, girişi kalıcı olarak daraltır.
- Kalıpları kuru ve mühürlü olarak saklayın: son çalıştırmadan sonra yağlı küspeyi itin, kalıbı torbalayın ve nemli zeminlerden uzak tutun, çünkü deliklerdeki pas depolanan kalıbı hızlı bir şekilde öldürür.
normal bir planlama rakamıdır. Kabuklar daha ucuz aşınan parçadır ve değişimi ertelemek için onları inceltmek haznedeki en pahalı ekonomidir.
Pelet Değirmeni Kalıpları için Ön Sipariş Kontrol Listesi
Yanlış gelen bir kalıp iki değişime ve üretim gününe mal olur; bu nedenle ödeme yapmadan önce bu noktaları yazılı olarak onaylayın:
- Pres modeli ve eski parçanın damgalı kalıp kodu
- Delik çapı, etkin uzunluk, toplam kalınlık ve havşa açısı
- HRC 52-58 penceresinde sertlik sertifikasına sahip çelik kalitesi
- Hizmetteki silindir kabuğu genişliğine uygun delme deseni
- Sıkıştırma oranı, katalog varsayılanı değil, formülasyonla eşleşti
- Yedek silindir kovanları, ara parçaları ve yağ sapanları aynı sevkiyatta
Kalıp aşınma ortakları konusunda uzmanlaşmış tedarikçiler bu işi kapatmayı kolaylaştırıyor. Guangde, Anhui merkezli bir silindir kabuğu ve basınç silindiri düzeneği üreticisi olan Anhui Jindingsheng Machinery Co., Ltd., kendisini pelet pres parçaları için tek elden servis merkezi olarak sunuyor ve Amerika Birleşik Devletleri, Japonya, Güney Kore, Vietnam, Fransa, Bangladeş, Rusya ve Hindistan'a gönderiliyor, dolayısıyla kalıp tarafı ve silindir tarafı donanımı birlikte belirlenebilir.
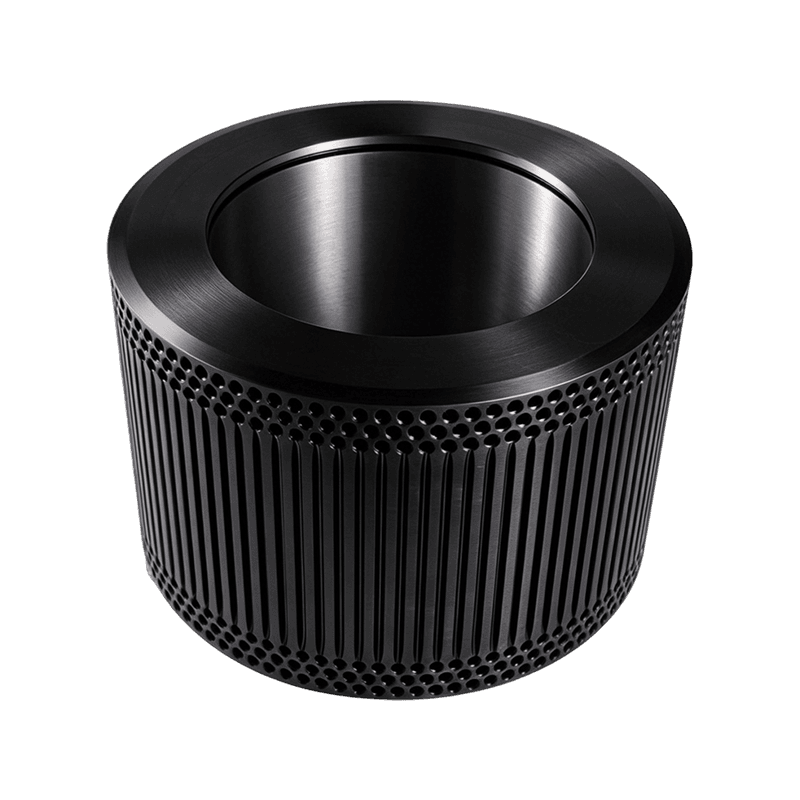
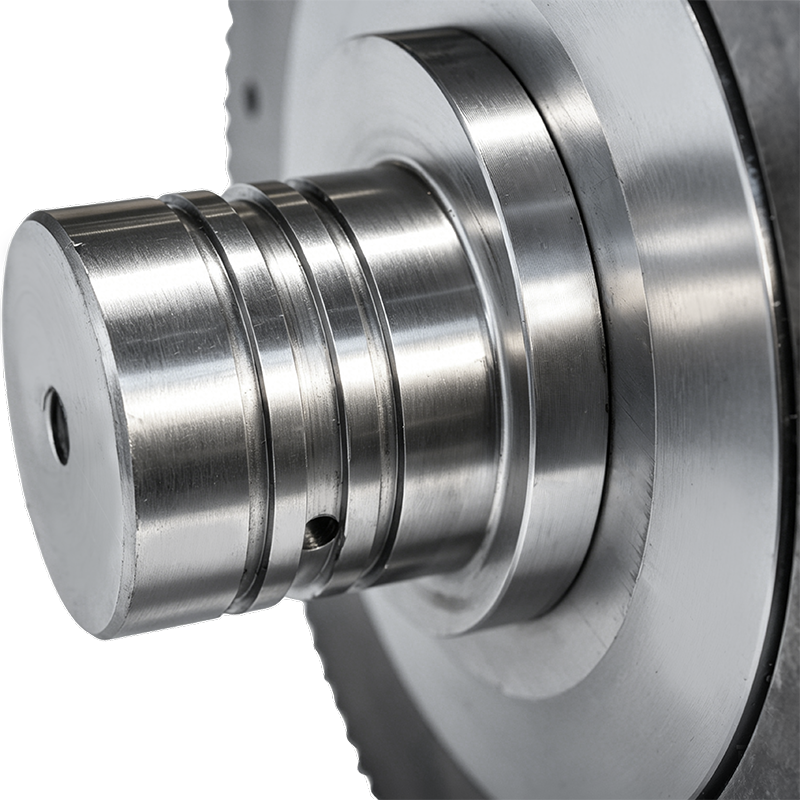 Pelet Değirmeni Halkası Kalıp Silindiri Kabuk Düzeneği Alaşımlı çelik kabuk, ağır hizmet tipi rulmanlar ve çok katmanlı sızdırmazlık ile kalıp, silindir kabukları ve tahrik donanımının tek bir aşınma sistemi olarak birlikte belirlenmesine olanak tanıyan eksiksiz bir silindir düzeneği. Ürünü Görüntüle →
Sonuç olarak: kalıbı, silindir kovanlarını ve tahrik donanımını tek bir aşınma sistemi olarak satın alın; çalıştırdığınız her kalıpla birlikte ton başına maliyet düşer.
Kalıp ve silindir donanımını kısa listeye alan alıcılar için hızlı yanıtlar.
Sıkça Sorulan Sorular
Bir pelet değirmeni ne kadar süre dayanır?
Sabit bir rakam yok. Besleme hatları genellikle paslanmaz kalıptan 800 ila 1.500 çalışma saati rapor ederken, aşındırıcı biyokütle bunu keskin bir şekilde kesebilir. Tonları ve delik aşınmasını takvim süresi yerine milimetre cinsinden izleyin ve kalıpları ton başına maliyete göre karşılaştırın.
Formülasyonumun hangi sıkıştırma oranına ihtiyacı var?
Ürün ailesinden başlayın: çoğu hayvan yemi için kabaca 9:1 ila 13:1, odun ve saman için 5:1 ila 8:1. Ufalanan peletler daha yüksek bir oran gerektirir; aşırı yüklenmiş bir motor veya boğulma daha düşük bir motor gerektirir.
Bir kalıp hem yemi hem de biyokütleyi çalıştırabilir mi?
Mantıklı değil. Yem ve biyokütlenin farklı delik çaplarına, etkili uzunluklara ve çelik kalitelerine ihtiyacı vardır; bu nedenle ortak kalıp, sertlik veya kapasiteden ödün verir. Çoğu tesiste ürün ailesi başına yağlanmış ve mühürlenmiş bir kalıp bulunur.
Silindir kabukları kalıpla birlikte değiştirilmeli mi?
Evet, aşınma ileri düzeyde olduğunda. Yeni bir kalıp, aşınmış silindirlerin düzensiz profilini birkaç gün içinde alır ve kalıbın yüzeyini koruyan da kabuğun sertleştirilmiş yüzeyidir. Her ikisini birlikte sipariş etmek aynı zamanda ikinci bir değişikliği de ortadan kaldırır.
İletişime Geçin
Bizi takip edin
Hızlı Bağlantılar
Bize Ulaşın
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Kasabası Endüstriyel Yoğunlaşma Bölgesi, Guangde Şehri, Xuancheng Şehri, Anhui Eyaleti