Sektör Haberleri
Pelet Değirmeni Yedek Parçaları: Silindir Kabukları, Kalıpları ve Milleri Nasıl Eşleştirilir?
Çoğu pelet tesisi, aşınmış kalıp ve silindir kovanlarını zor yoldan keşfeder: kilowatt saat başına üretim düşer, pres takırdamaya başlar ve peletler kenarlardan çatlamış olarak çıkar. Temel neden genellikle makine değildir; doğru parça numarasıyla ancak yanlış metalurji veya boşlukla seçilmiş bir yedek parçadır.
Seçim pelet değirmeni yedek parçaları bir satın alma adımı olduğu kadar bir bakım kararıdır. Bir halka kalıbın ne kadar süre dayanacağına, presin ne kadar enerji tüketeceğine ve planlı bir duruşun yirmi dakika mı yoksa tam vardiya mı süreceğine karar verir.
Halka Kalıp ve Silindir Kabuğu İki Parça Numarası Değil, Tek Aşınma Çiftidir
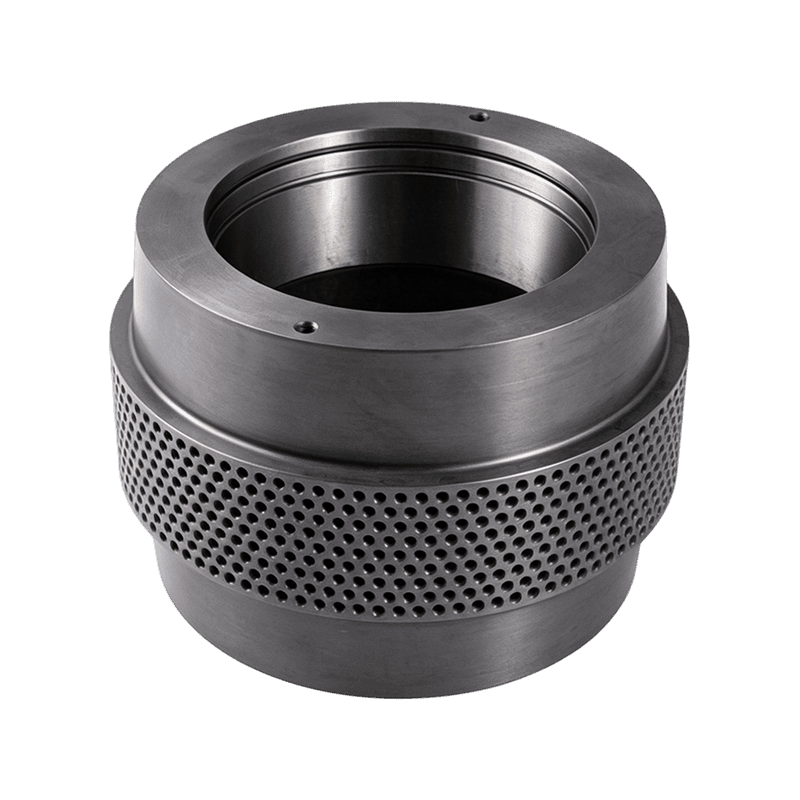
Halka kalıpları ve silindir kabukları eşleşen bir çift olarak ele alınmalıdır çünkü bir bileşendeki aşınma diğerinin temas geometrisini değiştirir. Eski bir kalıba karşı yeni mermilerin çalıştırılması, yükün kalıp yüzünün yüksek noktalarında yoğunlaşmasına neden olur ve deliklerin ön kenarlarının kırılmasına neden olabilir. Yeni bir kalıbı aşınmış kabuklarla çalıştırmak, ısırmayan cilalı bir yüzey bırakır, bu da kaymaya ve aşırı ince tanelere neden olur.
Uygulamalı bakım ekipleri iki bileşeni birlikte takip eder ve lifli ahşap peletler için üst uca doğru hareket ederek radyal boşluğu 0,1 mm ile 0,4 mm arasında ayarlar. Bu boşluk, ayar vidasında makul sayıda dönüşle korunamadığında, bir sonraki soru parça sipariş edilip edilmeyeceği değil, kabuğun kalıp deliği, kama yuvası, pim merkezleri ve pres modeliyle nasıl eşleştiğidir. Kalıp sıkıştırma oranı aynı zamanda silindirlerin ne kadar agresif bir şekilde ısırması gerektiğini de etkiler, bu nedenle besleme formülasyonundaki bir değişiklik aynı zamanda silindir kabuk profilinin de gözden geçirilmesini tetiklemelidir.
Yedek parça uyumu yalnızca cıvata hizalamasından ibaret değildir. Bu, sertliği, çalışma aralığını ve malzeme özelliklerini orijinal bileşenin tasarlandığı aynı çalışma penceresine eşleştirmek anlamına gelir.
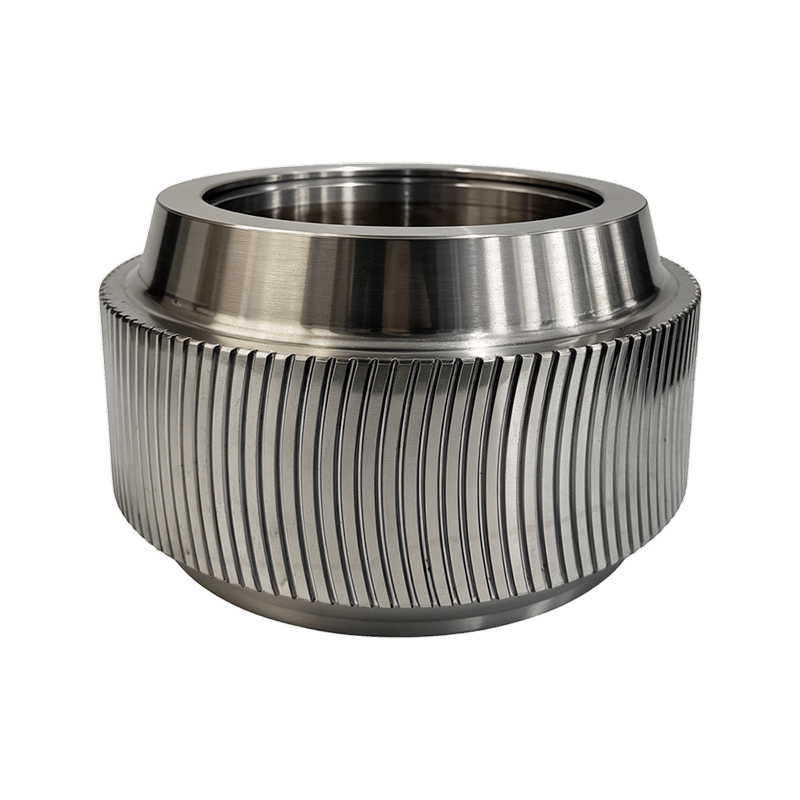
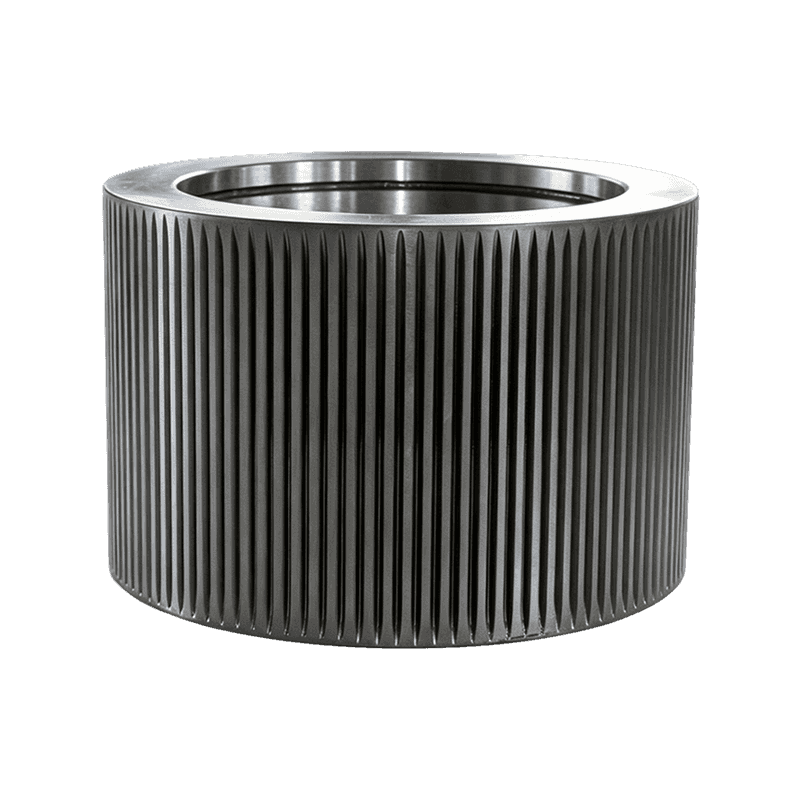
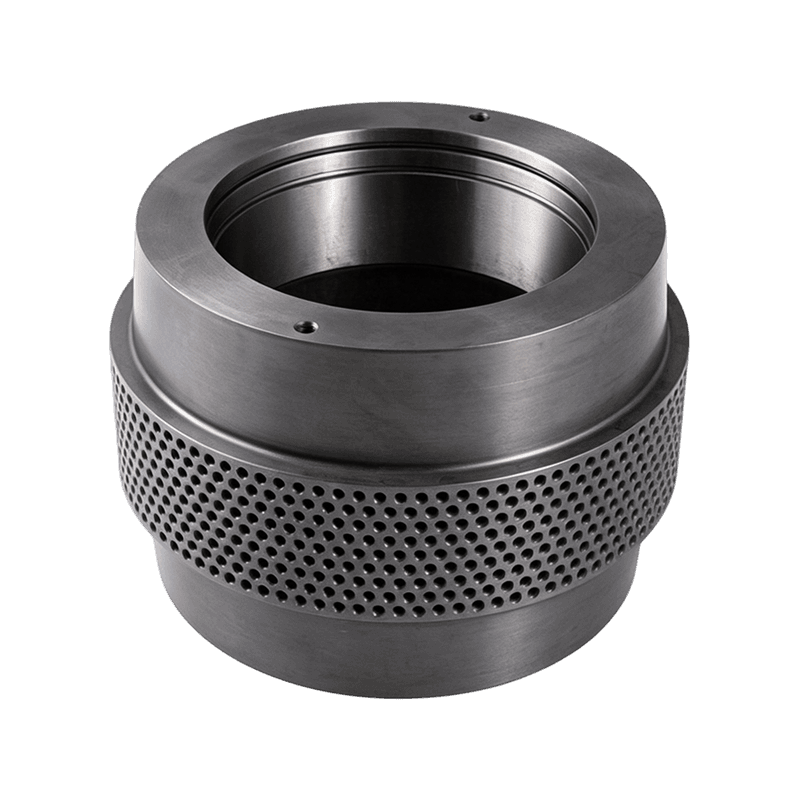 Aşındırıcı Besleme için 20CrMnTi Alaşımlı Çelik Pelet Silindir Kabuğu Yüzeyi sertleştirilmiş bu 20CrMnTi silindir kabuğu, kum kirliliği olan beslemeler için önerilir; çünkü saha karşılaştırmaları, aşındırıcı koşullarda düz karbon kabuklardan yüzde 30 ila 45 oranında daha uzun süre dayandığını gösterir. Ürünü Görüntüle →
Silindir Kabuk Çeliğini Beslemenizin Aşındırıcı Yüküne Göre Eşleştirin
Silindir kovanı seçerken başlangıç noktası presin markası değil, beslemedeki aşındırıcı yük olmalıdır. Silika, nem ve lif içeriği, kabuğun çapını ne kadar hızlı kaybedeceğini belirler. Dikkat çekici kum kirliliğine sahip püre yemlerinde, yüzeyi sertleştirilmiş 20CrMnTi kabuklar, saha karşılaştırmalarında sürekli olarak düz karbon kabuklardan yüzde 30 ila 45 oranında daha uzun süre dayanır. Düşük aşınmalı tahıl beslemelerinde, GCr15 veya 100Cr6 gibi sert bir yatak çeliği, sıkıştırma altında düzgün bir çalışma yüzeyi koruduğu için en uzun toplam ömrü sağlayabilir.
Anhui Jindingsheng Machinery Co., Ltd.'de ürün yelpazesi tam aşınma zinciri etrafında düzenlenmiştir: eksantrik miller, iç bileşenler, silindir kovanları ve basınç silindiri düzenekleri. Malzeme seçimi bir katalog varsayılanı olarak değil, bir spesifikasyon olarak ele alınır.
Aşındırıcı besleme koşullarında bağıl aşınma ömrü karşılaştırması. Daha yüksek değerler, silindir kabuğu aşınma sınırına ulaşmadan önce daha uzun bir servis aralığını belirtir.
| Malzeme | Sertlik profili | Şunlar için en uygun: | Aşınma karakteristiği |
| 20CrMnTi | Yüzeyi sertleştirilmiş, sert çekirdek | Aşındırıcı püre beslemeleri, ahşap karışımları | Yavaş düzgün aşınma, iyi darbe direnci |
| GCr15 / 100Cr6 | Yüksek sertlik | Düşük aşınmalı tahıl ve yağlı tohum yemleri | Uzun aşınma ömrü, metale karşı daha düşük tolerans |
| 60Si2Mn | Yay çeliği, elastik | Ağır şok yükler, yüksek tonajlı presler | Ani yük değişimlerinde çatlamaya karşı dayanıklıdır |
| 40Cr | Alaşımlı yapısal çelik | Genel amaçlı bakım rolleri | Erken aşamadaki tesisler için dengeli aşınma ve maliyet |
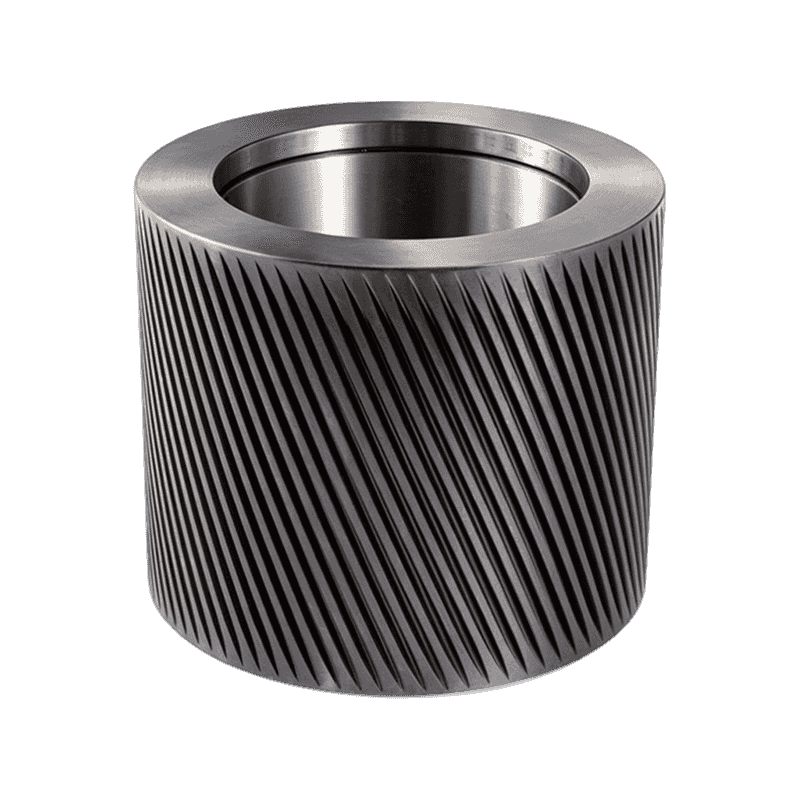
| Kavisli dişli kabuk | Malzemeden ziyade profil | Düşük kütle yoğunluklu beslemeler, zayıf kapanış | Malzeme alımını iyileştirir ve kaymayı azaltır |
En yaygın spesifikasyon hatası, kalıptan daha sert bir kabuk sipariş etmektir. Daha sert bir kabuk, aşınmayı kalıp yüzüne kaydırır ve halka kalıbın maliyeti, kabuğa göre iki ila üç kat daha fazladır.
 Pelet Değirmenleri için Komple Halka Kalıp Silindiri Kabuk Düzeneği Bu düzenek, kovanı, yatakları, şaftı ve contaları tek bir değişim ünitesi olarak içerir ve bakım sırasında gizli yatak veya montaj sorunlarından şüphelenildiğinde erken aşınmanın önlenmesine yardımcı olur. Ürünü Görüntüle →
Yalnızca Silindir Kabuğu mu yoksa Komple Basınç Silindiri Düzeneği mi?
Rulman ve montaj donanımı sağlam olduğunda tek bir kabuk seçin; Bu gizli parçaların durumunu doğrulayamadığınızda komple bir baskı silindiri düzeneği seçin. Planlı bir bakım programında, rulman seti servis sınırına ulaşmadan önce yataklar genellikle iki kez değiştirilir. Bu durumda yalnızca kabuğun değiştirilmesi gerekir. Rulman boşluğunu ölçtüğünüzde, bir hırıltı sesi duyduğunuzda veya yağ tutucuda kirlenme bulduğunuzda karar değişir.
Hasarlı bir yatağa yeni bir kabuk takılması, yeni parçayı hızla tahrip eden cilalı, kayan bir temas deseni oluşturur. Komple basınç silindiri düzeneği, kabuğu, şaft desteğini, contaları ve uyumlu montaj donanımını birlikte değiştirerek bu riski ortadan kaldırır. Jindingsheng, silindir kabuğunun pres modeli için önceden ayarlanmış doğru geometriyle gelmesini sağlayacak şekilde düzeneği tek bir değiştirme ünitesi olarak tasarlıyor.
- Rulman gresi temiz ve boşluk sınır dahilinde
- Montaj pimleri ve mil muylularında çizik yok
- Üretim programı ekstra sökme süresi sağlar
- Rulman gürültüsü veya eksenel boşluk zaten tespit edilebiliyor
- Contalarda, uç kapaklarda veya yağ tutucularda aşınma izleri var
- Kesinti süresi kısadır ve önceden ayarlanmış mesafenin değeri vardır
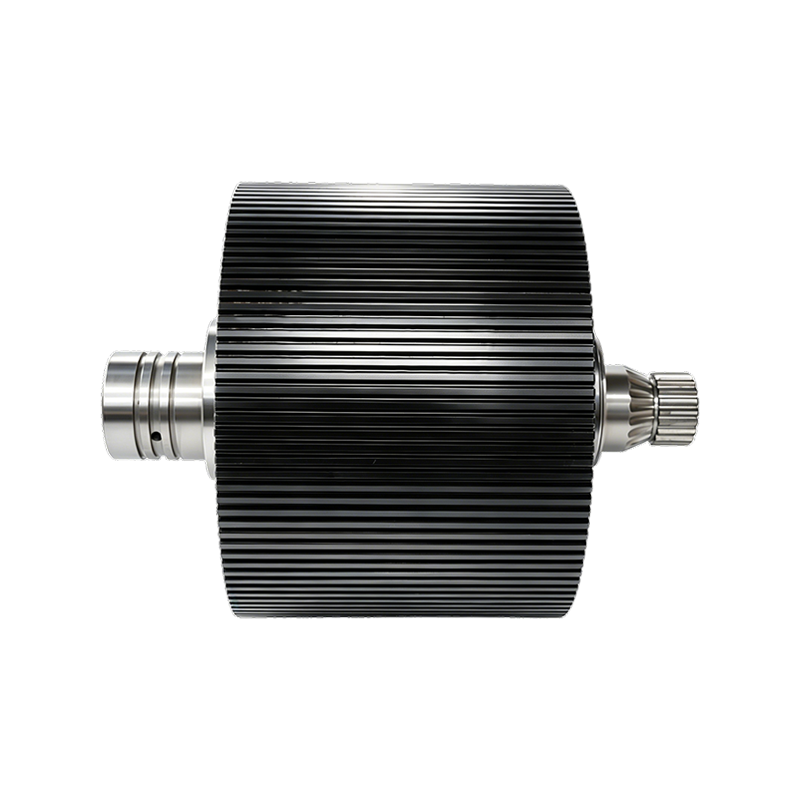
 Pelet Pres Makinaları için 42CrMo Eksantrik Şaft Dönme hareketini malzeme akışı için gereken salınımlara dönüştüren, hassas dövme ve ısıl işleme tabi tutulmuş eksantrik şaft, uygun silindir kabuk performansının korunması için gereklidir. Ürünü Görüntüle →
Eksantrik Mil ve İç Bileşenler Aşınma Zincirini İleriye Taşır
Aşınmış bir eksantrik mili veya yanlış boyutlandırılmış bir ara parça, yepyeni bir kabuğun tüm sezonluk normal üretimden daha hızlı arızalanmasına neden olabilir. Eksantrik miller, yatak salmastrası uç kapakları, yağ tutucular ve hassas ara parçalar genellikle ucuz aksesuarlar olarak kabul edilir, ancak her birinin belirli bir mekanik işi vardır. Şaft, dönme hareketini malzemeyi kalıptan geçiren salınım haline dönüştürür. Yağ saptırıcı, yağlamayı yatağa yönlendirir ve ara parça, silindir kabuğunun tam yanal konumunu belirler.
Şaft muylu aşınmasındaki 0,05 mm'lik bir sapma, rulman yükü dağılımını değiştirmek için yeterlidir ve bu, kalıp yüzeyi boyunca eşit olmayan kabuk aşınması olarak kendini gösterir. Jindingsheng, 45 çelik, 40Cr ve 42CrMo'dan eksantrik miller sunuyor; böylece değiştirme, varsayılan en ucuz seçenek yerine orijinal yük varsayımıyla eşleşebilir.
- Silindir kabuğunu çıkarın ve kalan duvar kalınlığını ölçün.
- Eksantrik milini elle döndürün ve düzensiz sürtünmeyi hissedin.
- Yatak salmastrası uç kapağında ve yağ tutucuda temas izleri olup olmadığını kontrol edin.
- Şaft muylu boyutlarını yeni parça spesifikasyonuyla karşılaştırın.
- Kabuk-kalıp radyal boşluğunu montajdan önce değil montajdan sonra ayarlayın.
Temiz bir gres numunesi rulmanın sağlıklı olduğunun kanıtı değildir. Hikayeyi ilk olarak silindir kabuğu aşınma modeli anlatıyor.
Değiştirme Çalışmasını Takvime Göre Değil, Boşluk Ölçümlerine Göre Programlayın
Değiştirme için en güvenilir tetikleyici, bir saat sayacı değil, kalıp-silindir aralığındaki ölçülen artış ve kabuk duvar kalınlığı kaybıdır. Takvimler hatırlatma açısından faydalıdır ancak üretim yükü ve hammadde aşınması, onları tek kontrol unsuru haline getirmeyecek kadar değişkendir. İki vardiya çalışan orta büyüklükte bir halka kalıplı pres için, silindir-kalıp aralığını her 200 çalışma saatinde bir kontrol edin.
Dış çap yeni boyuta göre 2,5 ila 3,0 mm aşındığında veya profil kavrama özelliğini kaybettiğinde silindir kovanını değiştirin. Bu program, kalıpları çok erken değiştirmeden öngörülebilir sonuçlar verir. Sürekli yüksek tonajlı vardiyalar çalıştıran presler için, ağır hizmet tipi silindir düzenekleri dikkati hak ediyor çünkü daha büyük destek yüzeyleri aynı yükü daha büyük bir temas alanına yayıyor.
| Belirti | Muhtemel sebep | İncelenecek veya değiştirilecek parça |
| İnce peletler ve kalıp yüzü camı | Silindir-kalıp aralığı çok geniş | Makara kabuğu, eksantrik mili aşınması |
| Kabuk cilalı ama ısırmıyor | Besleme için yanlış diş profili | Kavisli dişli silindir kabuğu |
| Rulman aşırı ısınması | Ele geçirilen veya kuru yağ sapancısı | Yağ tutucu, yatak salmastrası uç kapağı |
| Dolu bir preste metalik vuruş | Aşırı yatak boşluğu veya bükülmüş mil | Basınç silindiri tertibatı, eksantrik mil |
| Kabuk genişliği boyunca eşit olmayan aşınma | Aşınmış ara parça halkası veya yanlış hizalanmış mil | Hassas ara parça, eksantrik mil |
Sadece saatleri değil çapı da takip edin. 200 saatte 0,1 mm kaybeden kabuk normal şekilde aşınır. Aynı dönemde 0,4 mm kaybeden kabuk, kirlenmiş bir yatağa veya çok sıkı ayarlanmış bir boşluğa işaret eder.
Kaynak bulma Pelet Değirmeni Yedek Parçaları Metalurjik Kontrolü Kaybetmeden
Yedek parçalarda ticari risk birim fiyat değil; partiler arasındaki kontrolsüz metalurjik ve boyutsal farklılıklardır. Pelet değirmeni yedek parçaları partiler halinde üretilir ve her parti ham maddeye, ısıl işleme ve işleme toleranslarına bağlıdır. Ucuz görünen bir teklif, yalnızca sertlik raporu ve boyutsal sertifikanın kararlaştırılan kaliteyle eşleşmesi durumunda ucuz olabilir.
- Her faturada malzeme cinsini ve ısı numarasını isteyin.
- Sadece kimyasal sertifikası değil, silindir kovanları ve milleri için de sertlik raporu isteyin.
- Toleransların yeni parça boyutunda mı yoksa aşınmış sınırda mı tutulduğunu doğrulayın.
- Deniz taşımacılığı için paketleme ve nemden korunma gerekliliklerini belirtin.
- Pres modeli ve kalıp dış çapı için yedek parça kataloğunu inceleyiniz.
Bir OEM'den bekleyebileceğiniz aynı belgelerle sipariş verin: malzeme kalitesi, sertlik aralığı, boyut raporu ve parti izlenebilirliği. Isıl işlem kayıtlarını sağlayamayan bir tedarikçi, aşınma ömrünü garanti edemez.
Pelet Değirmeni Yedek Parçaları: Bakım Ekiplerinden Ortak Kaynak Bulma Soruları
Yem pelet değirmeninde silindir kabukları ne sıklıkla değiştirilmelidir?
Aşındırıcı besleme uygulamalarında çoğu tesis, her 800 ila 1.200 çalışma saatinde bir silindir kabuğunu değiştirir. Düşük aşınmalı besleme uygulamalarında aralıklar 2.000 saatin üzerine çıkabilir. Birincil tetikleyici olarak 200 saatlik boşluk kontrolünü kullanın ve dış çapı 2,5 ila 3,0 mm kaybettiğinde kabuğu değiştirin.
Basınç silindiri tertibatının tamamını mı yoksa yalnızca silindir kabuğunu mu değiştirmeliyim?
Sadece yatak, mil muyluları ve uç kapakları tolerans dahilinde olduğunda kovanı değiştirin. Rulman boşluğunu ölçebildiğinizde, ses duyabildiğinizde veya yağ tutucuda çizikler gördüğünüzde komple grubu değiştirin. Ekstra ön maliyet, ikinci bir sökme maliyetinden daha düşüktür.
Neden yeni bir silindir kabuğu bazen eski kalıp aşınmadan önce arızalanıyor?
Eğer radyal boşluk çok sıkı ayarlanmışsa, kabuk malzemesi kalıp yüzü için çok sertse veya eksantrik mil ve yataklar titreşimi kabuğa aktarıyorsa yeni bir kabuk erken arızalanabilir. Her montajdan sonra boşluğu kontrol edin ve sipariş vermeden önce kabuk sertliğini kalıp sertliğiyle karşılaştırın.
Yedek parça sipariş etmeden önce hangi bilgileri göndermeliyim?
Pres markasını ve modelini, kalıbın dış çapını, silindir kabuk genişliğini, montaj pimi merkezlerini, mil muylusu boyutlarını ve mevcut kabuk malzemesini gönderin. Mümkünse aşınmış parçanın ve rulman yatağının fotoğraflarını ekleyin. Bu, üretim yılları boyunca yeniden tasarlanan eski makinelerin neden olduğu uyumsuzluk olasılığını azaltır.
İletişime Geçin
Bizi takip edin
Hızlı Bağlantılar
Bize Ulaşın
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Kasabası Endüstriyel Yoğunlaşma Bölgesi, Guangde Şehri, Xuancheng Şehri, Anhui Eyaleti