Sektör Haberleri
Pelet Makinesi Parçaları: Maksimum Çalışma Süresi için Silindir Kabuklarını, Düzenlerini ve Yedek Parçalarını Seçme
Vietnam'daki bir yem fabrikası, silindir kabuğunun cıvata havşasında çatlaması ve bir komisyoncudan sipariş edilen yedek parçanın orijinalinden farklı bir delik toleransı taşıması nedeniyle altı saatlik üretim kaybetti. Onarım, hava nakliyesi ve fazla mesai olarak 3.200 ABD dolarına mal oldu; bu, merminin fatura değerinin yaklaşık on iki katıdır. Pelet tesisinin aksama sürelerinin çoğu aynı sırayı takip eder: bir aşınma arızası, yanlış bir spesifikasyon ve kurulum sırasında keşfedilen bir uyumsuzluk.
Bu kılavuz şunları kapsar: pelet makinesi parçaları aslında değirmenin çalışma süresini belirleyen şeylerdir: silindir kovanları, baskı silindiri düzenekleri, eksantrik miller ve dahili bileşenler. Değiştirme parçasının ilk seferde takılması, öngörülebilir şekilde aşınması ve normal yük altında erken arızalanmaması için bunların nasıl belirleneceği açıklanmaktadır.
Hangi Pelet Makinesi Parçaları Önce Arızalanır?
Silindir kabukları ve halka kalıpları, halka kalıplı pelet değirmenlerinde aşınmaya bağlı aksama sürelerinin büyük çoğunluğuna neden olur. Normal çalışmada kabuk, kabaca 100 ila 150 MPa temas basıncı altında besleme stoğunu kalıp deliklerine bastırır, bu da kabuk yüzeyini profilini kaybeden ilk parça haline getirir.
Tipik bir değirmendeki arıza sırası tahmin edilebilir:
- Çalışma yüzeyinde silindir kabuğu yüzeyinde aşınma, çatlama veya çatlama
- Halka kalıp deliğinin genişletilmesi ve kalıp yüzeyinde erozyon
- Kirlenmeden veya ön yük kaybından dolayı eksantrik mil yatağının aşınması
- Deforme olmuş ara parçalar ve sızıntı yapan yağ sapancılar gibi dahili bileşen arızaları
Sıra öngörülebilir olduğundan, planlı bakım kabuk ve kalıp üzerinde yoğunlaşır. Beklenmedik durmalar neredeyse her zaman çok geç denetlenen veya yanlış belirtilen bir parçadan kaynaklanır.
Silindir Kabuk Malzemeleri: Sertliği Çalışma Koşullarınıza Göre Eşleştirin
Yüzey sertliği, silindir kabuğunun aşınma ömrünün en iyi göstergesidir, ancak çekirdek dayanıklılığı olmayan sertlik, şok yük altında çatlayan kırılgan bir parça üretir. Doğru seçim, sert çalışma yüzeyini darbeyi emebilecek bir çekirdekle dengeler.
Dört çelik kalitesi, yenileme pazarının çoğunu kapsamaktadır: 40Cr, 20CrMnTi, GCr15/100Cr6 ve 60Si2Mn. Sertleştirme veya karbonlama yoluyla sertliğin nasıl geliştirildiği konusunda farklılık gösterirler ve bu fark hem aşınma oranını hem de arıza modunu etkiler.
| Çelik kalitesi | Yüzey sertliği | Vaka ve temel davranış | Şunlar için en uygun: |
| 40Cr (AISI 5140) | 28 ila 34 sıcak rulo | Sertliğe kadar tekdüze, sert çekirdek | Genel yem peletleri, orta düzeyde verim |
| 20CrMnTi | 58 ila 62 HRC | Sert karbürlenmiş kasa, sağlam düşük karbonlu çekirdek | Aşındırıcı biyokütle ve yüksek basınçlı besleme |
| GCr15 / 100Cr6 | 58 ila 63 HRC | Tamamen sertleştirilmiş, daha düşük darbe toleransı | Temiz besleme hatları, sürekli yüksek verim |
| 60Si2Mn | 40 ila 46 HRC | Yay dereceli tokluk, yüksek yorulma mukavemeti | Şok yükler ve aralıklı çalışma |
HRC cinsinden önerilen ısıl işlemden sonra tipik yüzey sertliği
Pelet tesislerinden elde edilen saha verileri, aşındırıcı besleme koşulları altında 40Cr'den karbürlenmiş kaliteye geçiş yapıldığında kabuk ömründe yüzde 30 ila 50'lik bir iyileşme olduğunu göstermektedir. İyileşme yüzey sertliğinden olduğu kadar kasa derinliğinden de kaynaklanıyor.
Kasa derinliği, sertliğin kabul edilebilir minimum seviyenin üzerinde kaldığı çalışma yüzeyinin altındaki derinliktir. Karbürlenmiş 20CrMnTi kabuklar için çalışma yüzeyinde minimum 1,5 mm etkili kasa derinliği belirtin. Bunun altında kasa temas basıncı altında çöker ve kabuk aşınma nedeniyle değil plastik deformasyon nedeniyle kırılır.
Bu piyasada arz riski gerçektir. GCr15 etiketli düşük maliyetli kabuklar bazen ölçülebilir krom içermediklerinden taşınabilir spektrometre kontrolünde başarısız olurlar. Değirmen sertifikasını isteyin ve erken bir arızadan sonra değil, kurulumdan önce kaliteyi doğrulayın.
Sürekli çalışan temiz besleme hatları için, GCr15/100Cr6 gibi tamamen sertleştirilmiş rulman çeliği kabuk, değişiklikler arasında en uzun aralığı sağlar.
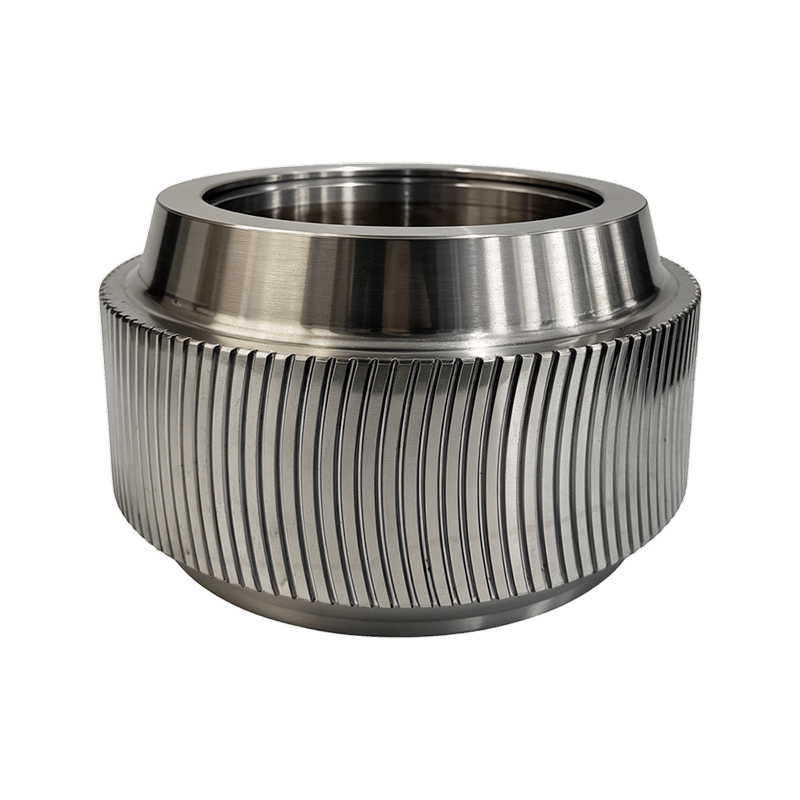
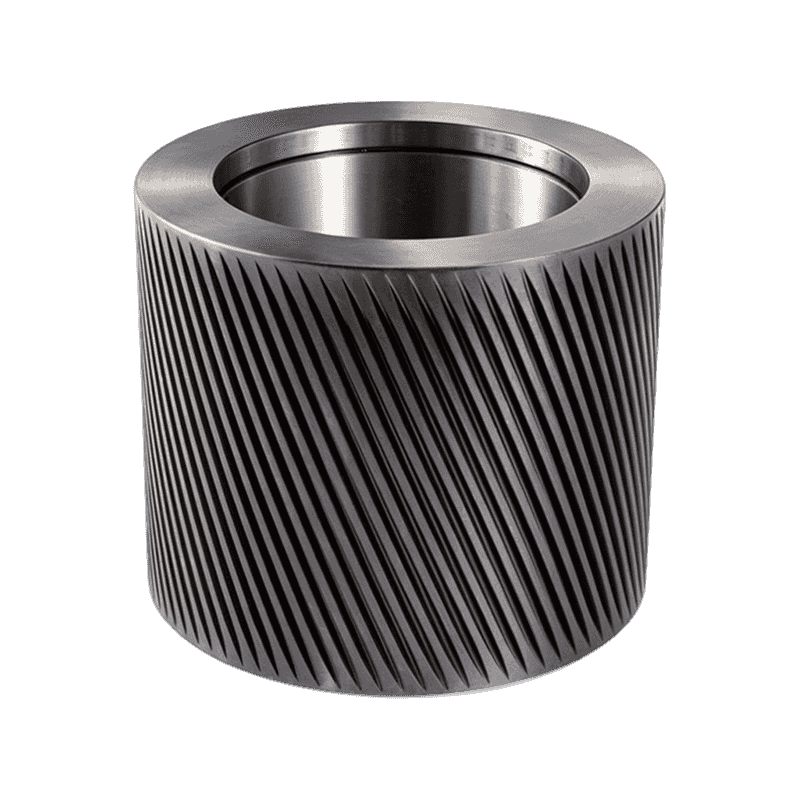
 GCr15/100Cr6 Rulman Çelik Pelet Rulo Kabuğu Bu tamamen sertleştirilmiş rulman çeliği makaralı kabuk, uzun hizmet ömrü arayan sürekli besleme hatlarına uygundur. Diş geometrisi, malzeme kavramasını ve kalıp beslemesini etkiler, bu da onu yüksek yüklü peletleme koşulları için güvenilir bir seçim haline getirir. Ürünü Görüntüle →
Diş Profili: En Çok Gözden Kaçan Pelet Makinesi Parçaları Spesifikasyonu
Diş geometrisi, kabuğun malzemeyi yakalayıp kıstırma bölgesine çekip çekmeyeceğini belirler. Doğru çelikten ama yanlış profilden yapılmış bir kabuk kayar, parlar ve kalıbın aç kalmasına neden olur.
Profili yalnızca makineyle değil, formülasyonla da eşleştirin:
- Standart oluklu dişler, sabit neme sahip kuru, serbest akışlı püreye uygundur
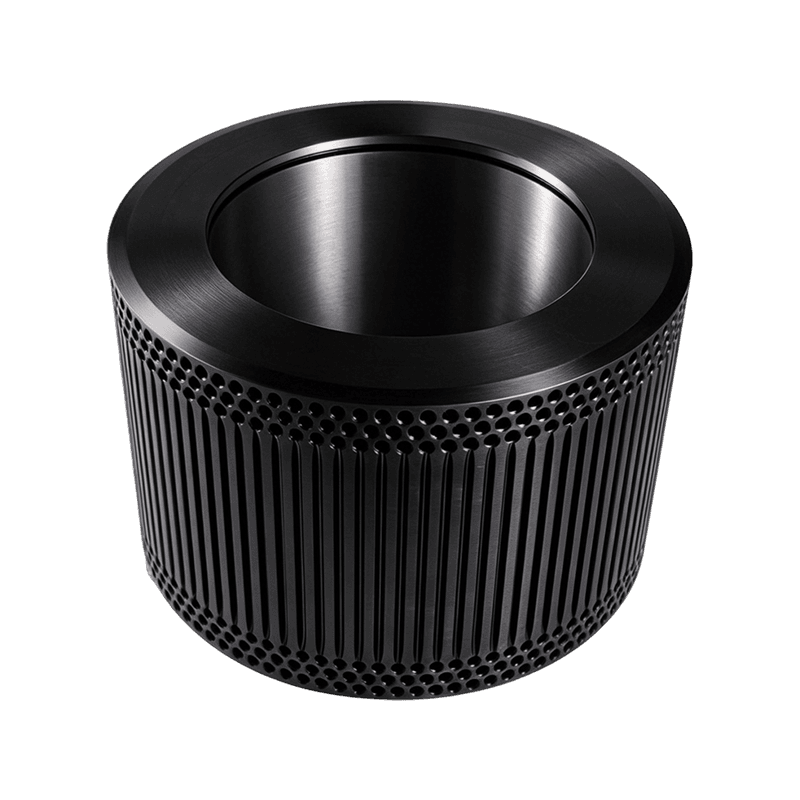
- Çukurlu kabuklar yüksek nemli ve yüksek yağlı formülasyonlarda tutuşu artırır
- Kavisli diş kabukları, kaygan veya yağlı malzemeyi daha agresif bir şekilde ısıran açılı bir giriş kullanır
Profil aynı zamanda kabuk ve kalıbın birlikte nasıl yaşlanacağını da etkiler. Aşınmış bir kalıba yeni bir kabuk uygulandığında stres daha küçük bir temas alanında yoğunlaşır ve tesisler bu durumda genellikle üretimin yüzde 15 ila 20 oranında düştüğünü görür. Değişimi planlamadan önce kalıp aşınmasını ölçün.
Tam Basınç Silindiri Tertibatının Ne Zaman Değiştirilmesi Gerekir
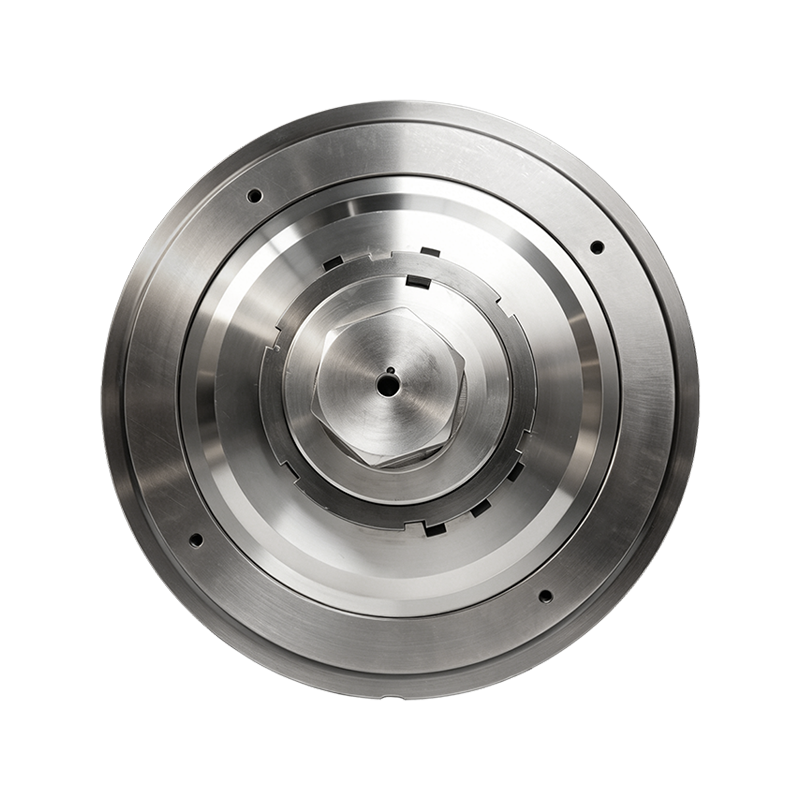
Yataklar gürültülü olduğunda, contalar gres sızdırdığında veya kabukta 1 mm'den fazla diş profili kaybolduğunda basınç silindiri tertibatının tamamını değiştirin. Basınç silindiri düzeneği, malzemeyi kalıba doğru bastıran tam dönen ünitedir: silindir kabuğu, yatak seti, yağ keçeleri, ara parça manşonu ve tespit donanımı.
Nasıl olduğunu anlamak Basınç silindiri düzeneklerinin yapısı ve aşındıkları yer değiştirme kararını basitleştirir.
Yalnızca kabuk değişimi
- Değişiklik başına daha düşük parça maliyeti
- Rulman çekme, inceleme ve değirmende yeniden takma gerektirir
- Montaj sırasında conta hasarı veya ön yükleme hatası riski
- Koşu hattında daha uzun geçiş süresi
Tam montaj değişimi
- Uyumlu yatak boşluğu ve ön yüklemeyle önceden monte edilmiştir
- Sahada presleme işi olmadığından daha kısa planlı duruş
- Kabuk, şaft ve conta arasında tutarlı tolerans
- Daha yüksek ön maliyet, genellikle önlenen tek bir arızayla telafi edilir
7/24 çalışan tesisler, planlı duraklar için sürekli olarak tam montajları seçer. İşçiliğin mevcut olduğu ve toleransların kontrol edilebildiği daha küçük değirmenler için, yalnızca kabuk değişimi uygun maliyetli olmaya devam ediyor.
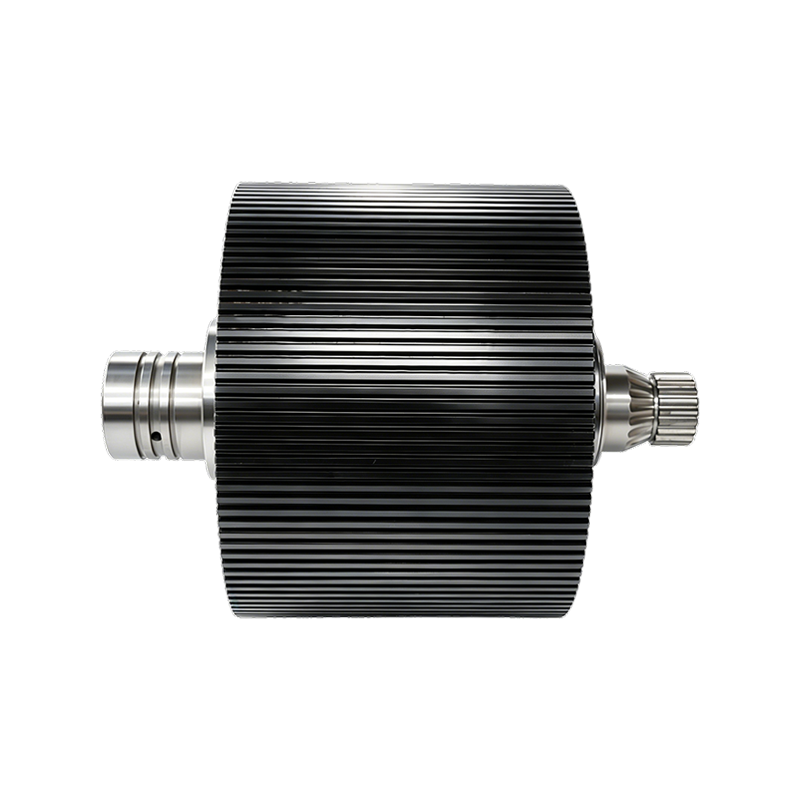
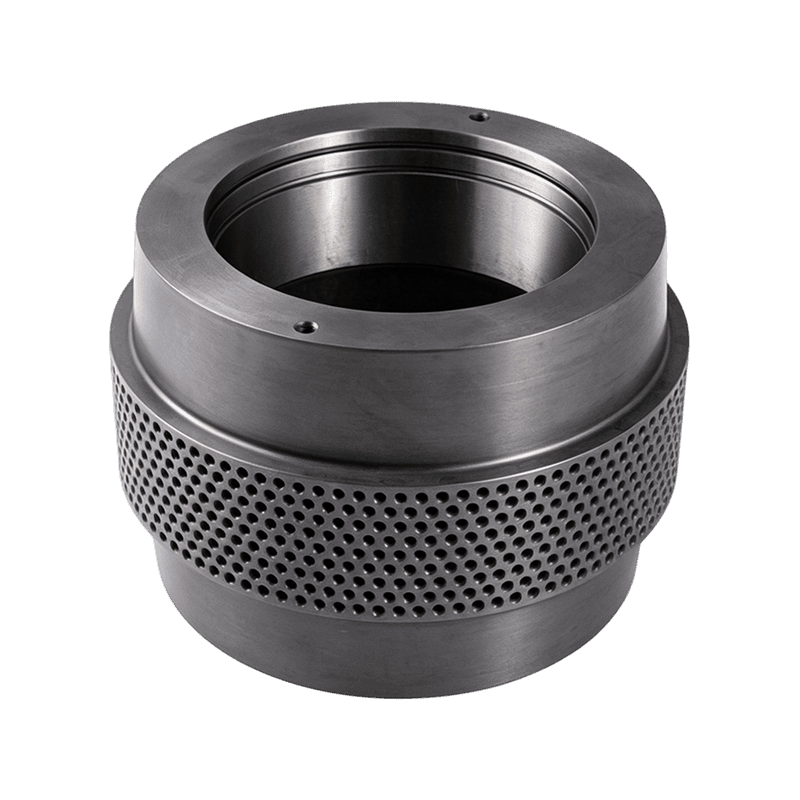
 Yüksek Verimli Halka Kalıp Silindiri Kabuk Düzeneği 7/24 tesisler için alaşımlı çelik kabuk, konik makaralı rulmanlar ve sızdırmazlık sistemi içeren eksiksiz bir montaj. Hassas silindir-kalıp aralığını korur, malzeme tutuşunu iyileştirir ve planlı bakım duruşları sırasında aksama süresini azaltır. Ürünü Görüntüle →
Eksantrik Mil ve İç Bileşenler: Küçük Parçalar, Büyük Arızalar
Eksantrik mil arızasına nadiren milin kendisi neden olur; genellikle bakım sırasında atlanan bir conta, ara parça veya yatak salmastrasındaki yağlama veya hizalama hatasıyla başlar.
Eksantrik mil dönerek silindiri kalıba doğru veya kalıba doğru hareket ettirerek kıstırma aralığını ayarlar. Rulman yuvası aşındığında, kontrollü boşluk oval hale gelir, çıktı düşer ve silindir kabuğu vurmaya başlar. Şaftlar genellikle standart hizmet için 45 çelikten, geliştirilmiş güç için 40Cr'den veya aşındırıcı malzemelerle çalışan yüksek torklu makineler için 42CrMo'dan sağlanır.
Dahili bileşenler daha da az dikkat çekiyor ve tahmin edilebileceği gibi başarısız oluyor:
- Rulman salmastrası uç kapakları gresi içeride ve kirliliği dışarıda tutar
- Yağ saptırıcılar ve saptırıcılar yağlayıcıyı yatak yuvasına doğru yönlendirir
- Hassas ara parçalar ve ara parça halkaları doğru rulman ön yükünü ayarlar
Deforme olmuş bir ara parçası rulman ön yükünü tahrip eder ve ön yük olmadan çalışan bir rulman saatler içinde arızalanabilir. İç parçaları sipariş ederken genişlik toleransını onaylayın; Orijinalden 0,1 mm farklı olan bir ara parçası tüm yükleme yolunu değiştirir.
 42CrMo Alaşımlı Çelik Eksantrik Mil Pelet değirmenleri için hassas dövme ve ısıl işlem görmüş 42CrMo şaft. Boyut doğruluğu ve yüzey kalitesi, bakım sırasında iç parçaların değiştirilmesinde kritik öneme sahip olan rulman ön yükünü ve hizalamasını korur. Ürünü Görüntüle →
Tedarikçi Kontrol Listesi: Bir Parça Üreticisi Nasıl İncelenir?
Sadece fiyatı değil, tedarikçinin sürecini de değerlendirin. Uyumlu ve en uzun ömürlü parçalar, malzemeyi, ısıl işlemi ve son boyutları tek bir yerden kontrol eden üreticilerden gelir.
Her yeni kaynak için bu kontrol listesini kullanın:
- Her parti için ısı numarasını ve kimyasal bileşimi içeren bir değirmen sertifikası talep edin
- Sertlik testinin yalnızca tanık kuponu üzerinde değil, bitmiş parçalar üzerinde de yapıldığını doğrulayın
- Orijinal çizime veya kendi ölçümlerinize göre delik, kama yuvası ve eş merkezlilik toleranslarını doğrulayın
- Stok ve teslimat süresini sorun; iki haftalık acil hava kargo siparişi parçanın kendisinden daha pahalıya mal olabilir
- Garantinin, belgelenen çalışma parametreleri kapsamında erken aşınma veya kırılmayı kapsadığını doğrulayın
Anhui Jindingsheng Machinery Co., Ltd., Guangde'deki 14.509 metrekarelik tesisinde pelet makinesi parçaları üretiyor ve hammadde, dövme, hassas işleme ve ısıl işlem akışını kontrol ediyor. Şirket, Amerika Birleşik Devletleri, Japonya, Güney Kore, Vietnam, Fransa, Bangladeş, Rusya, Hindistan ve Filipinler'e ihracatla birlikte tek elden parça hizmeti olarak silindir kovanları, baskı silindiri düzenekleri, eksantrik miller ve iç bileşenler tedarik ediyor.
SSS: Pelet Makinesi Parçaları
Pelet makinesinin silindir kabukları ne sıklıkla değiştirilmelidir?
Tipik hizmet ömrü, aşındırıcı biyokütlede 800 saatten temiz besleme hatlarında 1.500 saate kadar değişir. Pratik tetikleyici diş profili kaybıdır; Diş yüksekliği yaklaşık üçte bir oranında azaldığında, çatlaklar başlamadan kabuğu değiştirin.
Açık uçlu ve kapalı uçlu silindir kabukları arasındaki fark nedir?
Açık uçlu kovan, yatağın bir omuza dayandığı ve milin tamamen içinden geçtiği işlenmiş bir manşondur. Kapalı uçlu bir kabuğun bir kapalı ucu vardır, bu nedenle yatak bir cepte tutulur ve dış yüzeye giden ısı yolu farklıdır. Değirmeninizin rulman düzenine uygun stili seçin.
Neden birinci sınıf silindir kabukları aşınmadan önce çatlıyor?
Birinci sınıf kabuklardaki çatlaklar genellikle çelik kalitesinden değil boşluk sorunlarından kaynaklanır. Büyük boyutlu bir silindir şaftı veya küçük boyutlu bir delik ön yükü ortadan kaldırır, kabuk yük altında esner ve kama yuvasında veya cıvata deliklerinde yorulma çatlakları başlar. Kurulumdan önce deliği ve mili ölçün.
Silindir kabuğunu değiştirdiğimde daima halka kalıbını da değiştirmeli miyim?
Her zaman değil ama kalıbın yüzünü ölçmelisiniz. Havşa derinliği iki katına çıkarsa veya kalıp yüzeyinde 0,5 mm veya daha fazla radyal aşınma görülürse, eski kalıba karşı yeni bir kabuk eşit olmayan bir basınç oluşturur ve yeni parçanın ömrünü kısaltır.
İletişime Geçin
Bizi takip edin
Hızlı Bağlantılar
Bize Ulaşın
Email : ysf@jindingsheng.com.cn
Address : No. 19, Qiucun Kasabası Endüstriyel Yoğunlaşma Bölgesi, Guangde Şehri, Xuancheng Şehri, Anhui Eyaleti